Как пользоваться микрометром: ноль, отсчёт по барабану и замер с трещоткой
Протрите пятку и торец микровинта, сведите их трещоткой до двух-трёх щелчков и проверьте ноль: нулевой штрих барабана должен встать на продольную линию стебля. Деталь зажимайте между пяткой и винтом, последние обороты — только трещоткой. Отсчёт: по стеблю — миллиметры и половинки миллиметра, по барабану — сотые, одно деление барабана равно 0,01 мм. Держите микрометр за изолирующие накладки скобы: тепло ладони уже даёт ошибку в тысячные доли.
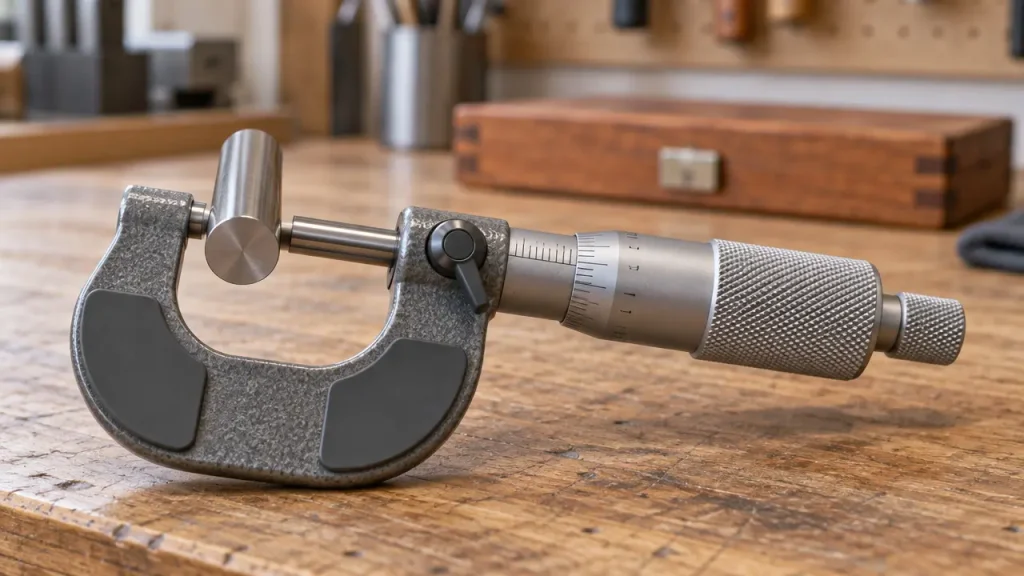
Микрометр нужен там, где штангенциркуля уже мало: шейка вала, толщина шайбы, диаметр сверла, зазор под подшипник. Он меряет в десять раз точнее, но только наружные размеры и только в своём диапазоне — обычно 25 мм. Микрометр 25–50 не покажет 20 мм, для этого нужен 0–25.
Из чего состоит и какой у вас
Скоба с неподвижной пяткой, напротив — микровинт. Винт вращается в стебле, на стебле — продольная шкала. На винт надет барабан с круговой шкалой, сзади — трещотка. Стопор фиксирует винт, чтобы отсчёт не сбился, пока вы вынимаете деталь.
Гладкие микрометры описывает ГОСТ 6507-90. Шаг микровинта — 0,5 мм: за один оборот барабана винт уходит на полмиллиметра. На барабане 50 делений, значит одно деление — 0,01 мм.
| Тип | Что меряет | Отсчёт |
|---|---|---|
| МК — гладкий | Наружные размеры: валы, листы, шайбы, свёрла | 0,01 мм по барабану |
| МКЦ — с цифровым табло | То же, отсчёт на дисплее | 0,001 мм |
| МЛ — листовой | Толщину листа и ленты: у скобы большой вылет | 0,01 мм |
| МТ — трубный | Толщину стенки трубы: пятка сферическая | 0,01 мм |
| МВМ — со вставками | Средний диаметр резьбы, вставки под шаг | 0,01 мм |
Диапазоны идут ступенями по 25 мм: 0–25, 25–50, 50–75 и дальше. Для мастерской чаще всего хватает одного МК 0–25 — в него попадают свёрла, шпильки, листы и шайбы.
Проверка нуля
Протрите измерительные поверхности пятки и винта: зажмите между ними чистый лист бумаги и вытяните его. Пылинка на торце — уже несколько микрон.
МК 0–25. Сведите винт с пяткой. Последний ход — трещоткой, пока она не щёлкнет два-три раза. Нулевой штрих барабана должен совпасть с продольной линией стебля, а край барабана — открыть нулевой штрих шкалы стебля.
МК 25–50 и больше. Пятку и винт не сводят: ноль проверяют по установочной мере из комплекта — стержню длиной 25, 50 или 75 мм. Мера кладётся между пяткой и винтом так же, через трещотку.
Если ноль ушёл на одно-два деления, его выставляют ключом из футляра. Застопорите винт, вставьте ключ в отверстие стебля и поверните стебель, пока линия не встанет на ноль барабана. Нет ключа — запишите поправку и учитывайте её в каждом замере.
Как читать отсчёт
Отсчёт складывается из трёх частей.
1. Целые миллиметры. По верхней шкале стебля: последний открытый барабаном штрих.
2. Половинка. Нижняя шкала стебля сдвинута на 0,5 мм. Если после последнего целого миллиметра открыт ещё и нижний штрих — прибавьте 0,5.
3. Сотые. Деление барабана, которое стоит напротив продольной линии стебля.
| Стебель | Нижний штрих после него | Барабан | Размер |
|---|---|---|---|
| 7 мм | Не открыт | 23 | 7 + 0,23 = 7,23 мм |
| 7 мм | Открыт | 23 | 7 + 0,5 + 0,23 = 7,73 мм |
| 12 мм | Открыт | 4 | 12 + 0,5 + 0,04 = 12,54 мм |
Главная ошибка новичка — пропустить половинку. Когда барабан стоит около нуля, нижний штрих виден лишь наполовину, и ошибка ровно 0,5 мм. Сверяйте с грубым замером: если штангенциркуль показал 7,7, а у вас получилось 7,23 — половинку вы потеряли.
Если линия стебля легла между двумя делениями барабана, тысячные оцениваются на глаз: посередине — ещё 0,005 мм. На микрометре с нониусом на стебле тысячные читаются по тому штриху нониуса, который совпал с делением барабана.
Как мерить
1. Откройте винт чуть больше размера детали. Быстро подводят винт вращением барабана, но не до касания.
2. Поставьте деталь на пятку. Вал — поперёк оси, лист — плоско, без перекоса.
3. Последние полоборота — только трещоткой, до двух-трёх щелчков. Трещотка ограничивает усилие, поэтому каждый замер идёт с одинаковым прижимом.
4. Чуть покачайте микрометр поперёк вала: правильное положение там, где показание наибольшее и винт стоит по диаметру, а не по хорде.
5. Застопорите винт, снимите микрометр и прочитайте отсчёт.
Вал меряют в двух сечениях по длине и в двух направлениях под 90°. Разница по сечениям — конусность, по направлениям — овальность. На изношенной шейке именно эти цифры решают, менять деталь или нет.
Тепло руки и точность
Сталь удлиняется примерно на 11,5 мкм на метр при нагреве на 1 °C. Скоба микрометра 0–25 нагрелась от ладони на 5 °C — это около 1,5 мкм, а у микрометра 100–125 уже больше 6 мкм. Поэтому скобу держат за пластиковые накладки, а деталь и микрометр перед точным замером лежат рядом минут десять, чтобы сравнять температуру.
Допустимую погрешность задаёт ГОСТ 6507-90. Для ходовых диапазонов до 100 мм это ±2 мкм у класса точности 1 и ±4 мкм у класса 2. Цифровой МКЦ показывает тысячные, но погрешность у него того же порядка — табло не делает его точнее механического.
Где микрометр не поможет
Уход
После работы протрите торцы и скобу, на механическую часть — тонкий слой масла без кислот. Не разбирайте микровинт без нужды: зазор в резьбе регулируется гайкой на стебле, и сбить её проще, чем вернуть. В цифровом при долгом хранении выньте батарейку. Если ноль не держится и после чистки, микрометр отправляют на проверку концевыми мерами.
Частые вопросы
Как считать показания микрометра?
Миллиметры по верхней шкале стебля, плюс 0,5 мм, если открыт нижний штрих, плюс сотые по делению барабана напротив линии стебля.
Сколько щелчков трещотки нужно?
Два-три. Трещотка ограничивает усилие, поэтому замер получается одинаковым у разных людей.
Чем микрометр точнее штангенциркуля?
Отсчёт 0,01 мм против 0,05–0,1, погрешность в единицы микрон против сотых долей миллиметра.