Как пользоваться паяльником: температура, флюс и лужение
Залудите жало: нагрейте, протрите о влажную губку и покройте тонким слоем припоя. Зачистите детали до блеска и нанесите флюс. Прижмите жало так, чтобы оно грело обе детали сразу, и подайте припой в место пайки, а не на жало. Через 2–3 секунды, когда припой растечётся, уберите сначала пруток, потом паяльник, и не шевелите детали, пока припой не застынет. Температура жала для оловянно-свинцового припоя — 300–350 °C, для бессвинцового — 350–380 °C.
Припой не клей. Он держит только тогда, когда смачивает металл: растекается по нему тонкой плёнкой и сплавляется с поверхностью. Для этого нужны три вещи — чистый металл, флюс, который не даёт ему окислиться при нагреве, и достаточно тепла в самих деталях. Почти все неудачные пайки — нехватка одного из трёх.
Какой паяльник и какая температура
| Что паять | Мощность простого паяльника | Температура жала |
|---|---|---|
| Выводы деталей на плате, тонкие провода | 25–40 Вт | 300–350 °C, бессвинцовый — 350–380 °C |
| Провода 1,5–2,5 мм², разъёмы, клеммы | 40–60 Вт | 330–370 °C |
| Толстые провода, массивные клеммы, луженые наконечники | 80–100 Вт | 350–400 °C |
| Жесть, листовая медь, радиаторы | 100 Вт и больше | По прогреву детали |
Оловянно-свинцовый припой ПОС-61 плавится в диапазоне 183–190 °C, бессвинцовый на основе олова с серебром и медью — около 217–220 °C. Жало держат примерно на 120–150 °C выше: деталь забирает тепло, и без запаса припой не растечётся. Выше 400 °C подниматься для электроники не нужно — флюс сгорает раньше, чем успевает сработать, покрытие жала изнашивается, а дорожки на плате отслаиваются.
Мощность простого паяльника важнее, чем кажется. Маломощный паяльник на толстом проводе остывает при касании, и припой ложится серой кашей. Паяльная станция держит температуру сама и подходит для большинства задач из таблицы.
Жало: лужение и уход
Жала бывают двух видов. Медное без покрытия выгорает и со временем теряет форму — его подтачивают напильником и лудят заново. Жало с защитным покрытием служит в разы дольше, но точить его нельзя: под покрытием медь, и жало сгорит за несколько часов.
Первое включение. Новый паяльник при первом нагреве дымит — горит заводская смазка. Откройте окно и дайте ему прогреться.
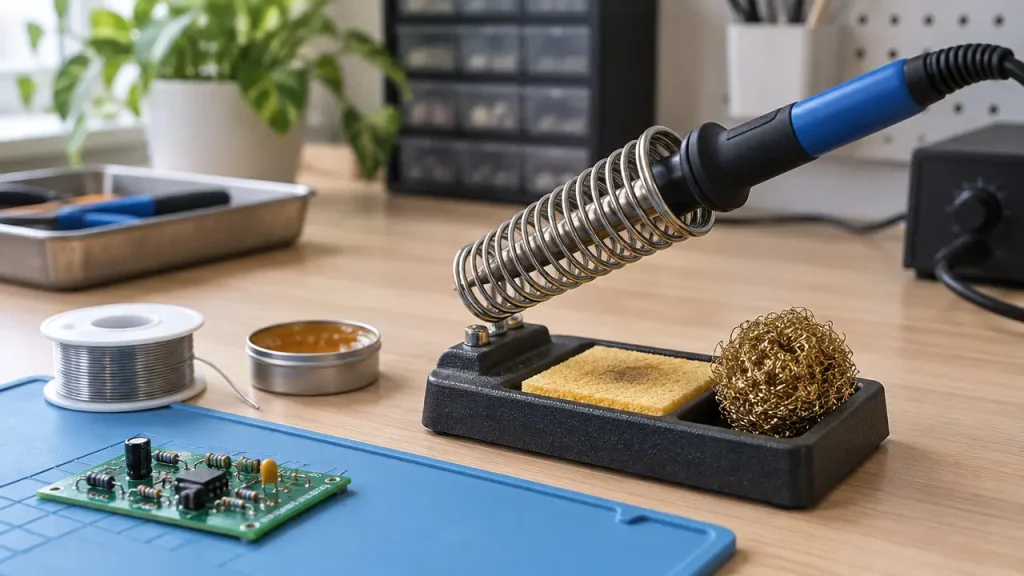
Лужение. Как только жало нагрелось, протрите его о влажную губку и сразу коснитесь прутком припоя с флюсом. Припой должен покрыть рабочую часть ровным блестящим слоем. Если он скатывается шариками, жало окислено: снова губка, флюс, припой.
Чистка. Губка — целлюлозная, слегка влажная, а не мокрая: из мокрой губки вода резко охлаждает жало. Вместо губки удобна латунная стружка в банке — она чистит без охлаждения.
Перед выключением оставьте на жале каплю припоя. Он защитит покрытие от окисления, пока паяльник остывает.
Флюс
Канифоль и её спиртовой раствор — для электроники и медных проводов. Неактивна в холодном виде, остатки не разъедают плату, но их лучше смыть спиртом, если плата работает во влажном месте.
Активные флюсы и паяльная кислота на основе хлорида цинка — для стали, оцинковки, латуни и окисленной меди. Паяют ими быстро и надёжно, но остатки обязательно смывают водой: всё, что осталось, продолжает разъедать металл. В электронике активные флюсы не используют совсем — через месяц на месте пайки зелёная коррозия и обрыв.
Трубчатый припой с флюсом внутри удобен для мелких паек: флюс выходит в момент плавления. Для крупных деталей и старых окисленных проводов флюса в прутке мало, и его наносят отдельно.
Как паять по шагам
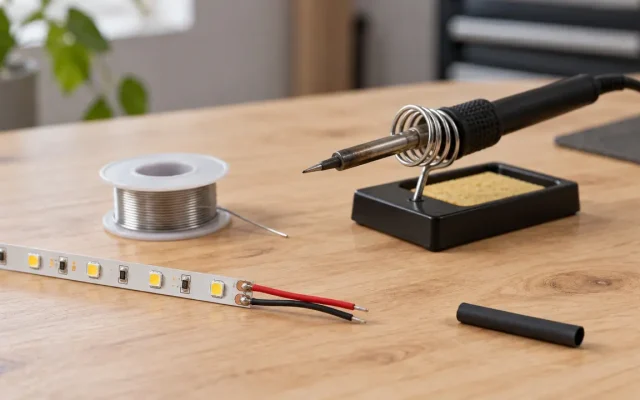
1. Подготовка. Зачистите металл до блеска: провод — от изоляции и окисла, плату — от лака и грязи. Термоусадку, если она нужна, наденьте на провод сейчас — после пайки её уже не надеть.
2. Флюс. Нанесите на место пайки.
3. Прогрев. Прижмите жало так, чтобы оно касалось обеих деталей: вывода и площадки, двух проводов. Греть надо детали, а не припой.
4. Припой. Через секунду поднесите пруток к месту пайки с противоположной от жала стороны. Он должен расплавиться от деталей и растечься по ним. Если припой плавится только у жала и не течёт — детали ещё холодные.
5. Отвод. Когда припой охватил соединение, уберите сначала пруток, затем паяльник. На мелкую пайку уходит 2–3 секунды, больше 5 секунд перегревают деталь и площадку.
6. Остывание. Не двигайте детали несколько секунд. Сдвинутая в момент застывания пайка — «холодная»: зернистая, матово-серая, с трещинами, и держит она плохо.
Провода. Каждый провод сначала лудят отдельно — покрывают тонким слоем припоя. Потом складывают или скручивают и прогревают вместе, добавив немного припоя. Скрутку длиной 1–2 см паяют по всей длине.
Безопасность
Паяльник кладут только на подставку, никогда на стол. Дым канифоли раздражает дыхательные пути — паяйте у открытого окна или с вытяжкой, не наклоняйтесь над местом пайки. После работы со свинцовым припоем мойте руки и не ешьте за рабочим столом. Не стряхивайте припой с жала резким движением: горячие брызги летят на руки и в глаза.
Частые вопросы
Какую температуру ставить на паяльнике?
300–350 °C для оловянно-свинцового припоя, 350–380 °C для бессвинцового.
Почему припой не прилипает к жалу?
Жало окислено. Губка, флюс и сразу припой; жало с покрытием не точат.
Куда подавать припой — на жало или на деталь?
На место пайки: он должен расплавиться от нагретых деталей.
Можно ли паять электронику кислотой?
Нет. Остатки активного флюса разъедают выводы и дорожки, для электроники — канифоль.