Чем сверлить нержавейку: сверло, обороты и охлаждение
Кобальтовым сверлом: на нём написано HSS-Co, HSS-E, M35 или Р6М5К5. Угол при вершине — 135°. Обороты низкие — для сверла 6 мм около 500 об/мин, для 10 мм около 300. Давить сильно и без пауз, чтобы из отверстия шла сплошная витая стружка, и обязательно лить масло или эмульсию. Обычное сверло из быстрорежущей стали годится на пару отверстий в тонком листе, а на высоких оборотах с лёгким нажимом сгорает за секунды. Лист до 4 мм удобнее сверлить ступенчатым сверлом, большие отверстия — биметаллической коронкой.
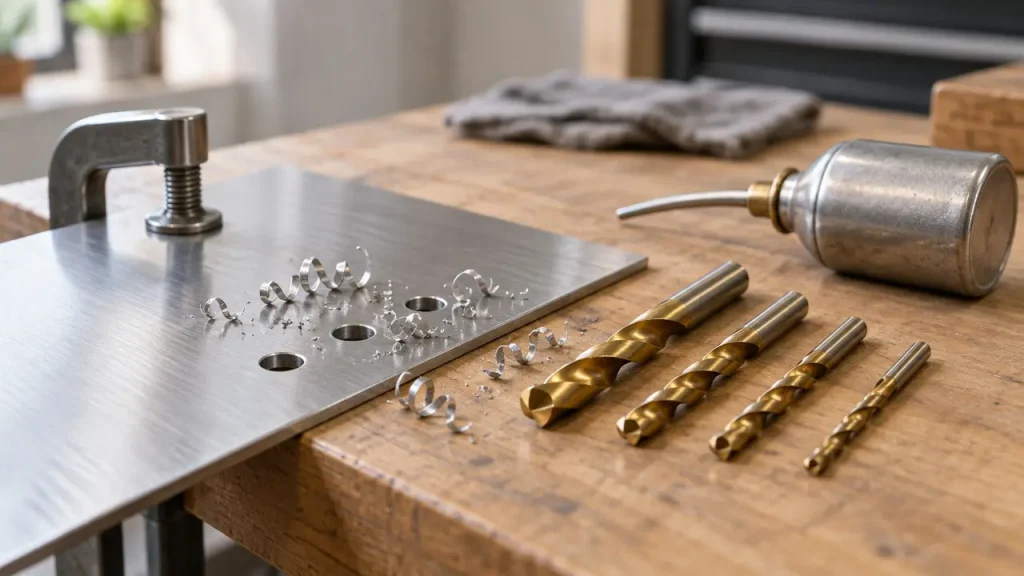
Пищевая нержавейка — та, из которой делают мойки, баки, перила и крепёж, — сверлится хуже обычной стали по двум причинам. Она плохо отводит тепло, и вся жара остаётся на кромках сверла. И она упрочняется при деформации: если сверло не режет, а трётся, поверхность под ним за секунды становится заметно твёрже. Обычное сверло после этого скользит по дну отверстия, визжит и синеет. Поэтому правило одно: сверло должно всё время резать.
Какое сверло брать
| Сверло | Как узнать | Когда брать |
|---|---|---|
| Кобальтовое, 5 % кобальта | HSS-Co, HSS-E, M35, Р6М5К5 | Основной выбор: отверстия до 12–13 мм в листе и профиле |
| Кобальтовое, 8 % кобальта | HSS-Co8, M42 | Толстый металл, много отверстий, станок |
| Обычное быстрорежущее | HSS, HSS-G, Р6М5 | Одно-два отверстия в листе до 1,5 мм, если нет кобальтового |
| С золотистым покрытием | HSS-TiN | Покрытие на обычной быстрорежущей стали: держит дольше, но после заточки остаётся простым HSS |
| Ступенчатое | HSS-Co или с покрытием | Лист до 4 мм, отверстия под кабельные вводы и трубы |
| Биметаллическая коронка | Зубья из стали с 8 % кобальта | Отверстия от 20 мм в листе |
| Твердосплавное | Монолитный сплав или напайка | Только на станке с жёстким креплением: в ручной дрели ломается |
Цвет сверла — плохой ориентир. Кобальтовые часто бывают матово-золотистыми или бронзовыми, но так же окрашивают и обычные свёрла. Верьте маркировке на хвостовике и упаковке.
Победитовые свёрла по бетону с напайкой-лопаткой для металла не годятся: у них нет режущих кромок, только скребущая пластина.
Заточка
Для нержавейки нужен угол при вершине 135° с подточкой перемычки: сверло само центрируется и режет при меньшем нажиме. Обычная заточка 118° тоже работает, но сверло сильнее уводит при засверливании. Тупое сверло на нержавейке хуже, чем никакое: оно сразу наклёпывает дно отверстия. Подтачивайте при первых признаках — визге, пыли вместо стружки, усилии, которого раньше не требовалось.
Обороты и подача
Для аустенитной нержавейки кобальтовым сверлом скорость резания около 10 м/мин — примерно вдвое ниже, чем для обычной конструкционной стали. Обороты для разных диаметров:
| Диаметр сверла | Обороты, об/мин |
|---|---|
| 3 мм | 900–1100 |
| 4 мм | 700–800 |
| 5 мм | 550–650 |
| 6 мм | 450–550 |
| 8 мм | 350–400 |
| 10 мм | 270–320 |
| 12 мм | 230–270 |
Как читать: это ориентир для кобальтового сверла с охлаждением. Обычное быстрорежущее — ещё раза в полтора медленнее. Ступенчатое сверло считают по самой большой ступени, которую проходите. В ручной дрели точно выставить обороты не получится — работайте на нижней трети хода курка.
Подача — это сколько сверло проходит за оборот. На нержавейке она должна быть уверенной: для свёрл 5–10 мм примерно 0,05–0,10 мм за оборот. В ручной работе это значит давить всем весом дрели и руки, сколько позволяет сверло без изгиба. Правильная подача видна по стружке: она идёт из отверстия длинной витой лентой или крупными завитками.
Охлаждение
Сухим нержавейку не сверлят. Подойдёт любое из перечисленного, по убыванию эффективности:
Смазочно-охлаждающая жидкость — эмульсия для металлообработки или паста для сверления и нарезания резьбы.
Масло — индустриальное или моторное. Хорошо смазывает, хуже охлаждает и дымит при перегреве.
Вода с каплей моющего средства — охлаждает отлично, смазывает плохо. Лучше, чем ничего, но потом инструмент и металл протирают насухо.
Смазывайте до начала сверления и подливайте по ходу, особенно на отверстиях глубже диаметра сверла. Время от времени выводите сверло, чтобы освободить канавки от стружки.
Порядок работы
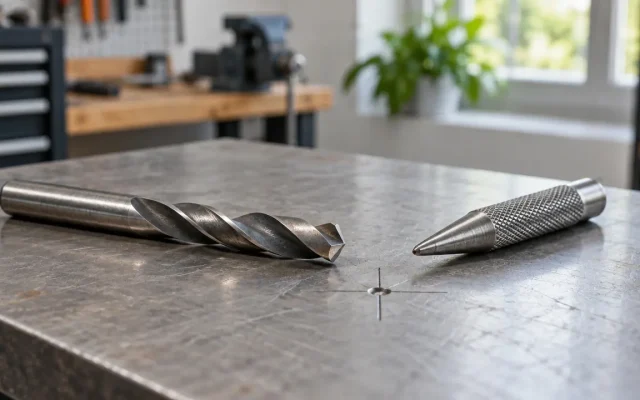
1. Наметьте центр. Керн ставьте одним лёгким ударом: глубокая лунка на нержавейке сама по себе упрочняет металл. Сверло с заточкой 135° часто обходится и без керна.
2. Закрепите деталь в тисках или струбцинами. Сверло на выходе захватывает тонкий лист и проворачивает его — это порезанные руки.
3. Отверстия больше 8 мм в толстом металле сверлите в два прохода: сначала 4–5 мм, затем нужным диаметром. Первое сверло должно быть острым, иначе стенки пилотного отверстия наклепаются.
4. Нанесите смазку, установите обороты, прижмите сверло и сверлите без остановок. Не убирайте давление, пока сверло в металле.
5. На выходе ослабьте нажим, чтобы сверло не закусило. Тонкий лист подложите деревянным бруском.
Тонкий лист и большие отверстия
В листе тоньше 1–1,5 мм обычное спиральное сверло рвёт края и делает отверстие не круглым, а трёхгранным. Здесь лучше ступенчатое сверло: каждая ступень снимает немного металла, отверстие выходит ровным, с фаской. Отверстия под трубы и вводы от 20 мм делают биметаллической коронкой на 100–200 об/мин с маслом и центрирующим сверлом.
Если сверлить предстоит крепёж в нержавеющей стали — сломанный винт или болт, — режим тот же, но сначала сделайте центральную лунку кобальтовым сверлом малого диаметра, а затем рассверливайте.
Частые вопросы
Какое сверло нужно для нержавейки?
Кобальтовое — HSS-Co, HSS-E, M35 или Р6М5К5, с углом при вершине 135°.
На каких оборотах сверлить нержавейку?
Около 500 об/мин для сверла 6 мм и около 300 об/мин для 10 мм.
Чем смазывать сверло?
Эмульсией или пастой для сверления, на худой конец маслом или водой с моющим средством.
Почему сверло не берёт нержавейку?
Оно тупое или работает на высоких оборотах без нажима, и металл под ним наклепался.