Какой газ нужен для сварки полуавтоматом: углекислота, смесь, аргон или проволока без газа
Для обычной чёрной стали — углекислота (CO2) или смесь аргона с углекислотой 82/18. Углекислота дешевле, смесь даёт меньше брызг и аккуратный плоский шов. Для алюминия нужен чистый аргон, для нержавейки — аргон с 2–2,5 % углекислоты. Совсем без газа варят самозащитной порошковой проволокой, и подключают её минусом на горелку.
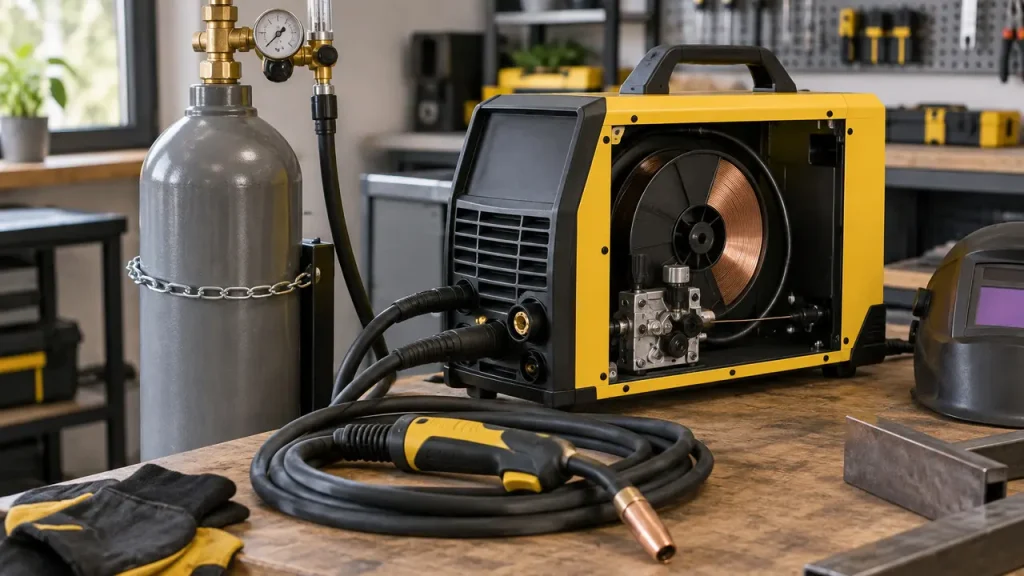
Газ в полуавтомате не горит и ничего не плавит. Его работа — отогнать воздух от дуги и жидкой ванны. Кислород и азот воздуха, попав в расплав, дают поры и хрупкий шов. Поэтому газ выбирают по металлу, а не по аппарату: один и тот же полуавтомат варит в углекислоте, в смеси и в аргоне, меняются только проволока, ролики и иногда полярность.
Металл, газ и проволока: таблица выбора
Обозначения газов — по международной классификации EN ISO 14175, их пишут на баллонах импортных смесей и в паспортах проволоки.
| Что варите | Газ | Группа ISO 14175 | Проволока |
|---|---|---|---|
| Чёрная сталь: каркасы, рамы, ворота, толстый металл | Углекислота 100 % | C1 | Св-08Г2С, Св-08ГС по ГОСТ 2246 (по AWS — ER70S-6) |
| Чёрная сталь: тонкий лист, кузов, швы на виду | Аргон + 15–25 % CO2 (82/18, 80/20) | M21 | Та же, Св-08Г2С |
| Нержавеющая хромоникелевая сталь | Аргон + 2–2,5 % CO2 или аргон + 1–2 % O2 | M12, M13 | Нержавеющая под марку стали, например Св-01Х19Н9 (ER308LSi) |
| Алюминий и его сплавы | Аргон 100 % | I1 | Алюминиевая: Св-АМг5 или Св-АК5 по ГОСТ 7871 (ER5356, ER4043) |
| Чёрная сталь на улице, без баллона | Без газа | — | Порошковая самозащитная E71T-GS или E71T-11 |
Углекислота: если варите чёрную сталь и швы потом зачищаете
Углекислота — активный газ. В дуге она частично распадается, и выделившийся кислород окисляет капли металла. Поэтому под неё идёт проволока с кремнием и марганцем — Св-08Г2С: они связывают кислород и не дают шву закипеть порами. Обычная низкоуглеродистая проволока без этих добавок в углекислоте варит плохо.
Плюсы простые: самый дешёвый газ, провар глубокий и широкий, на толстом металле это скорее достоинство. Минусы тоже. Дуга жёсткая, металл летит крупными брызгами, они прикипают к детали и забивают сопло. Шов получается выпуклым, с крупной чешуёй, и после работы его ещё зачищать. Струйного переноса, когда металл стекает в ванну мелким дождём без брызг, в чистой углекислоте не бывает.
Если у вас гараж, навесы, каркасы, прицеп и шов всё равно пойдёт под шлифмашину — берите углекислоту и не переплачивайте за смесь. По ГОСТ 8050 для сварки предназначены высший и первый сорта: в них не меньше 99,8 и 99,5 % CO2 и ограничена влага.
Подогреватель для углекислоты
В баллоне углекислота жидкая, давление над ней при комнатной температуре около 57 атмосфер. Испаряясь и расширяясь в редукторе, она забирает тепло, и редуктор на длинном шве покрывается инеем. Хуже, когда замерзает влага внутри канала: подача газа падает прямо посреди шва, и дальше всё идёт в поры. Подогреватель ставят между вентилем и редуктором. Для прихваток в тёплом помещении он не обязателен, для длинных швов и холодного гаража нужен. Аргону и смеси подогреватель не нужен: там сжатый газ, жидкости в баллоне нет.
Смесь аргона с углекислотой: когда стоит доплатить
Смеси 82/18 и 80/20 — это аргон и 18 или 20 % углекислоты. Обе попадают в одну группу M21, на бытовом аппарате разницы между ними не заметите, берите ту, что заправляют поблизости.
Аргон смягчает дугу. Капли мельче, брызг заметно меньше, шов ложится плоско и переходит в металл плавно, без подрезов по краям. На тонком листе дугу проще держать, зачистки меньше. А при доле аргона от 80 % на мощном аппарате и большом токе возможен струйный перенос — ровный быстрый шов на толстом металле.
Платите за смесь, если варите кузов, тонкий лист, мебельный и декоративный металл, швы, которые пойдут под краску без шпаклёвки. За смесь платят дважды: заправка дороже, а газа в том же 40-литровом баллоне примерно вдвое меньше, чем в баллоне углекислоты.
Чистый аргон: только для алюминия
Для стали полуавтоматом чистый аргон не годится, хотя кажется «газом получше». Без активной добавки жидкая сталь плохо смачивает кромки: дуга блуждает, валик стоит высоким горбом, по краям подрезы, а провар получается узким, «пальцем». Стали нужны хотя бы проценты углекислоты или кислорода.
Чистый аргон нужен для алюминия. По ГОСТ 10157 высший сорт содержит не меньше 99,993 % аргона, первый — 99,987 %; на баллоне — серая окраска и зелёная надпись «Аргон чистый». Сам аппарат тоже придётся готовить: алюминиевая проволока мягкая, ей нужны ролики с U-образной канавкой, тефлоновый канал и короткий рукав, а лучше горелка с катушкой на ней.
Нержавейка: аргон и пара процентов активного газа
Для нержавейки берут аргон с 2–2,5 % углекислоты (M12) или с 1–2 % кислорода (M13). Обычная смесь 82/18 и тем более чистая углекислота тут вредны: шов набирает углерод из газа и темнеет от окалины. Низкоуглеродистая проволока (буква L в импортной марке, «01» в нашей) защищает шов от межкристаллитной коррозии, и лишний углерод этот смысл отменяет. Поэтому поставщики газов держат углекислоту в смесях для нержавейки ниже 3 %.
Сварка полуавтоматом без газа
Без баллона варят порошковой самозащитной проволокой. Это трубка с флюсом внутри: флюс сгорает в дуге, сам даёт защитный газ и покрывает шов шлаком. Обычная сплошная проволока без газа не варит — шов выходит пористым насквозь.
Главный плюс — ветер. Газовую защиту сдувает быстро: американский норматив для металлоконструкций AWS D1.1 запрещает сварку в защитном газе, если у шва дует сильнее 8 км/ч (около 2,2 м/с) и нет укрытия. Самозащитная проволока работает на улице и там, куда баллон не довезти.
Минусов больше, чем кажется в магазине. Шлак сбивают после каждого прохода. Дыма много, в закрытом гараже без вытяжки тяжело. Брызг больше, чем со смесью, шов грубее, а проволока дороже сплошной. Тонкий кузовной лист она прожигает.
Какая проволока для полуавтомата без газа: только с пометкой «самозащитная», по-английски self-shielded или gasless. По американскому стандарту AWS A5.20 это E71T-GS — для однопроходных швов, и E71T-11 — допускает несколько проходов, предельная толщина металла указана в паспорте. Порошковая E71T-1 похожа на вид, но рассчитана на газ.
Полярность у самозащитной проволоки обычно прямая: минус на горелку, плюс на массу. Сплошная проволока в газе, наоборот, работает на обратной — плюс на горелке. Перешли с газа на порошковую и не перекинули провода — дуга трещит, брызги летят во все стороны, шов в порах. Точную полярность смотрите на катушке.
Баллон: объём и на сколько его хватит
Расход газа выставляют по простому правилу: диаметр проволоки, умноженный на десять, в литрах в минуту. Проволока 0,8 мм — около 8 л/мин, 1,0 мм — 10, 1,2 мм — 12. На сквозняке добавляют 2–3 л/мин. Крутить больше 20 л/мин бессмысленно: струя из сопла становится вихревой и сама подсасывает воздух.
Время работы — объём газа в литрах, делённый на расход. Это время горения дуги, а не рабочего дня, так что в гараже баллона хватает на много вечеров.
| Баллон | Газа в нём, примерно | Дуги при 10 л/мин | Дуги при 15 л/мин |
|---|---|---|---|
| 40 л, углекислота (24–25 кг жидкости) | 12,5 м³ | около 20 ч | около 14 ч |
| 40 л, аргон или смесь, 150 атм | 6 м³ | около 10 ч | около 6,5 ч |
| 10 л, аргон или смесь, 150 атм | 1,5 м³ | около 2,5 ч | около 1,5 ч |
Килограмм жидкой углекислоты даёт около полукубометра газа. Баллоны на 10–20 л проще возить, но заправлять их чаще.
Расход выставляют редуктором: с двумя манометрами, где второй проградуирован в литрах в минуту, или с ротаметром — трубкой с поплавком. Ротаметр показывает реальный поток, а не давление. Расход на сопле проверяют ручным расходомером: если он заметно меньше, чем на редукторе, газ уходит через соединения шланга.
Можно ли пищевую углекислоту
Можно, если в паспорте на заправку стоит высший или первый сорт по ГОСТ 8050. Сам ГОСТ допускает углекислоту всех сортов и для сварки, и для пищевых целей, а для сварки рекомендует как раз высший и первый. Слово «пищевая» сорта не означает. Беда в другом — во влаге: шов пористый при правильном расходе. Помогает осушитель с силикагелем перед редуктором; перед работой баллон выдерживают вертикально, чтобы вода осела, и стравливают первые порции газа. Не помогло — меняйте баллон, а не настройки аппарата.
Баллон в мастерской: что соблюдать
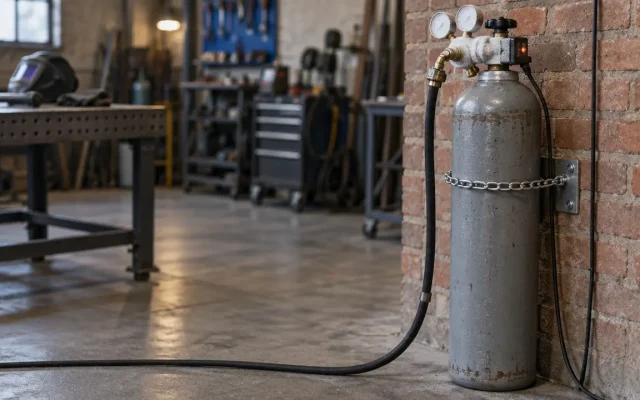
Баллон стоит вертикально и прикован цепью или хомутом к стене или тележке: падая, он может сорвать вентиль. Углекислоту на боку не используют вовсе — в редуктор пойдёт жидкость. Правила для баллонов требуют держать их не ближе 1 м от радиаторов и печей и не ближе 5 м от открытого огня. Углекислота и аргон тяжелее воздуха и не пахнут: при утечке они стекают в смотровую яму или подвал и вытесняют воздух. После работы закрывают вентиль баллона, а не только отпускают кнопку горелки. Пустым «в ноль» баллон не выжигают: остаток давления не пускает внутрь воздух и влагу. Окраска по ГОСТ 949: углекислота — чёрный баллон с жёлтой надписью, аргон чистый — серый с зелёной; смеси поставщики красят по-разному, читайте надпись.
Когда это не подходит
Оцинкованный кузов. В углекислоте и смеси цинк вокруг шва выгорает, и защита от ржавчины пропадает. Кузовщики такие детали паяют полуавтоматом: медно-кремниевой проволокой CuSi3 в чистом аргоне. Это пайка, а не сварка, со своими настройками.
Частые вопросы
Какой газ используется для сварки полуавтоматом чаще всего?
Углекислота и смесь аргона с углекислотой 82/18 или 80/20 — для чёрной стали. Чистый аргон нужен только для алюминия.
Можно ли варить полуавтоматом без газа?
Можно, но только самозащитной порошковой проволокой, обычно на прямой полярности: минус на горелке. Обычная проволока без газа даёт шов в порах.
Какая проволока для полуавтомата без газа?
Порошковая самозащитная, с пометкой self-shielded или gasless: E71T-GS для однопроходных швов, E71T-11 — если проходов несколько. Диаметр выбирайте под ролики вашего аппарата.