Как паять латунь: припой, флюс и нагрев
Латунь паяют двумя способами. Мягкая пайка — оловянным припоем ПОС-61 или ПОС-40 при 180–250 °C паяльником или горелкой с активным флюсом: для герметичных швов, контактов и мелких деталей. Твёрдая пайка — серебряным припоем при 600–780 °C или медно-цинковым при 800–880 °C газовой горелкой с флюсом на основе буры: для прочного шва. Детали зачищают до блеска, собирают с зазором 0,05–0,2 мм и греют весь стык, а не припой. Главный враг — перегрев: цинк из латуни выгорает белым налётом.
Латунь — сплав меди с цинком. Медь паяется хорошо, а цинк даёт на поверхности плотную оксидную плёнку, которую канифоль почти не берёт. Отсюда частая жалоба: «припой не ложится, скатывается шариком». Дело не в паяльнике, а во флюсе и чистоте металла.
Мягкая или твёрдая пайка
| Задача | Пайка | Припой | Температура, °C | Чем греть |
|---|---|---|---|---|
| Электрические контакты, лужение | Мягкая | ПОС-61 | 185–190 | Паяльник |
| Герметичный шов без нагрузки: бачок, ёмкость, трубка | Мягкая | ПОС-40 | 190–235 | Паяльник 60–100 Вт или горелка |
| Прочный шов, трубки под давлением, детали с нагрузкой | Твёрдая | Серебряный ПСр | 600–780 | Газовая горелка |
| Массивные детали из латуни с меньшим содержанием цинка | Твёрдая | Медно-цинковый ПМЦ | 800–880 | Горелка |
Как читать. Граница между мягкой и твёрдой пайкой — 450 °C. Мягкий шов держит герметичность, но слаб на изгиб и вибрацию. Твёрдый прочный, но требует горелки и умения не перегреть деталь. Температуры в таблице — диапазоны плавления припоев по данным продавцов, точная цифра для вашего прутка напечатана на этикетке.
Где таблица врёт. Медно-цинковый припой плавится близко к температуре плавления самой латуни. В распространённой латуни марки Л63 около 37 % цинка, а цинк кипит при 907 °C. Пока прогреваете стык до 850–880 °C, латунь рядом уже теряет цинк. Поэтому для латуни с высоким содержанием цинка выбирайте серебряный припой — например ПСр-45, он работает около 690–720 °C. ПМЦ оставьте для бронзы, меди и латуни с меньшим содержанием цинка, и только если умеете держать температуру.
Подготовка
Зачистка. Наждачной бумагой или щёткой до розово-жёлтого блеска, в том числе внутри раструба фитинга. Затем обезжирьте. Оксид и жир — две главные причины, по которым припой не растекается.
Зазор. Припой затягивается в стык капиллярным эффектом, если зазор 0,05–0,2 мм. Меньше — припой не войдёт, больше — капилляр не работает, припой стекает, а шов получается толстым и слабым. Трубка в фитинге должна входить плотно, без качания.
Фиксация. Детали закрепите так, чтобы они не сдвинулись до остывания припоя. Тиски с массивными губками заберут тепло: держите деталь за дальний край или подложите огнеупорную плиту.
Мягкая пайка паяльником
Флюс нужен активный — на основе хлорида цинка, так называемая паяльная кислота, или паста на её основе. Канифоль годится только для тонких проводов и контактов, которые уже залужены. С активным флюсом латунь лудится без труда, но остатки флюса после пайки обязательно смывают водой: они продолжают разъедать металл. Для электроники активный флюс не годится совсем.
1. Нанесите флюс на зачищенные поверхности.
2. Залудите каждую деталь отдельно: прогрейте жалом и подайте припой на металл, а не на жало. Припой должен растечься тонкой блестящей плёнкой.
3. Соедините детали, прогрейте стык и добавьте припой по шву. Он сам затечёт в зазор.
4. Не шевелите детали, пока припой не застынет. Смойте флюс.
Мощность паяльника решает теплоотвод, а не «латунь вообще». Провод и тонкий лепесток — хватит 40–60 Вт. Трубка, пластина 1–2 мм — 60–100 Вт. Массивную деталь паяльник не прогреет: припой схватывается на холодном металле серой зернистой коркой без сцепления. Для такой детали нужна горелка, даже под мягкий припой. Как выставить температуру жала и залудить его, разобрано в статье «как пользоваться паяльником».
Если активного флюса нет, а есть только канифоль, зачистите место пайки непосредственно перед работой и лудите под слоем канифоли, натирая поверхность жалом. На тонких деталях это иногда срабатывает. На старой потемневшей латуни — нет: нужен активный флюс.
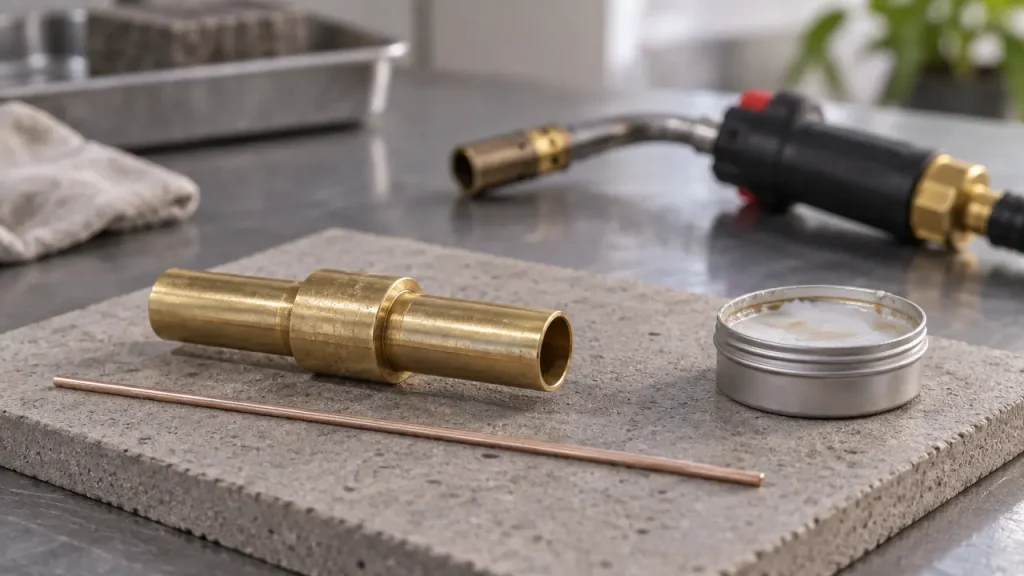
Твёрдая пайка горелкой
Флюс для твёрдой пайки — на основе буры или готовый порошковый флюс для серебряных припоев. Бура плавится около 741 °C и хорошо работает с медно-цинковыми припоями. Для серебряных, которые плавятся ниже, берите флюс с рабочим диапазоном под ваш припой: его пишут на банке.
1. Разведите порошковый флюс водой до пасты и нанесите на обе детали.
2. Грейте сначала массивную деталь, затем стык целиком, водя пламенем. Вода из флюса выкипит, флюс вспучится, потом расплавится в прозрачную стекловидную плёнку — это знак, что металл подходит к нужной температуре.
3. Коснитесь прутком стыка с противоположной от пламени стороны. Припой должен плавиться от тепла детали и сам втягиваться в зазор. Плавить пруток пламенем и капать на холодный стык нельзя: капля ляжет сверху и не пропаяет шов.
4. Когда припой показался по всему периметру стыка, уберите пламя. Дайте остыть на воздухе, без воды.
5. Застывший флюс на основе буры смойте горячей водой и щёткой.
Латунь с медью и сталью
Латунь с медью паяется теми же припоями и флюсами. Медь сильнее отводит тепло, поэтому прогревайте её дольше. Латунь со сталью — серебряным припоем с флюсом под сталь; мягкий припой со сталью тоже работает, но только с активным флюсом. Латунь с алюминием обычными припоями не паяется.
Частые вопросы
Можно ли паять латунь обычным паяльником?
Можно мягким припоем с активным флюсом, если деталь некрупная. Массивную деталь паяльник не прогреет.
Какой припой нужен для латуни?
Для герметичных швов — ПОС-61 или ПОС-40, для прочных — серебряный, для меди и бронзы — медно-цинковый.
Какой флюс для латуни?
Для мягкой пайки — активный на хлориде цинка, для твёрдой — на основе буры или порошковый под серебряный припой.
Почему припой не ложится на латунь?
Оксидная плёнка или жир: зачистите до блеска и возьмите активный флюс вместо канифоли.
Почему шов белый и хрупкий?
Латунь перегрета и цинк выгорел. Грейте весь стык, не держите пламя в одной точке.