Как высверлить сломанный болт
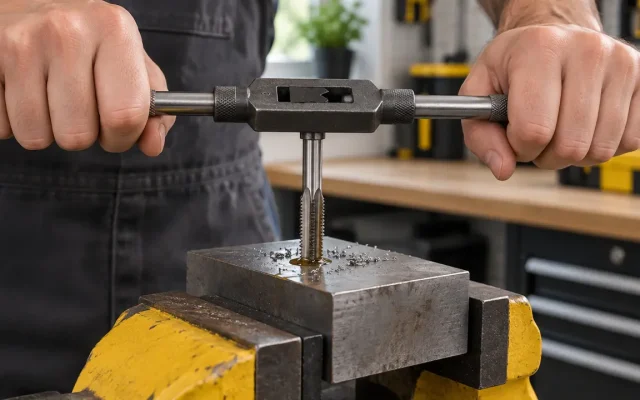
Сначала смочите резьбу проникающей смазкой и дайте ей постоять. Затем точно по центру накерните обломок, просверлите тонкое отверстие 2–3 мм и пройдите его сверлом левого вращения на реверсе: часто болт выкручивается сам. Не вышел — сверлите под экстрактор по его таблице и выкручивайте экстрактором против часовой стрелки. Не помогло и это — рассверливайте болт ступенями до диаметра отверстия под резьбу (М6 — 5 мм, М8 — 6,8, М10 — 8,5, М12 — 10,2) и прогоняйте резьбу метчиком: остатки витков выйдут сами. Если сверло ушло с центра и задело резьбу, остаётся ремонтная вставка или резьба на размер больше.
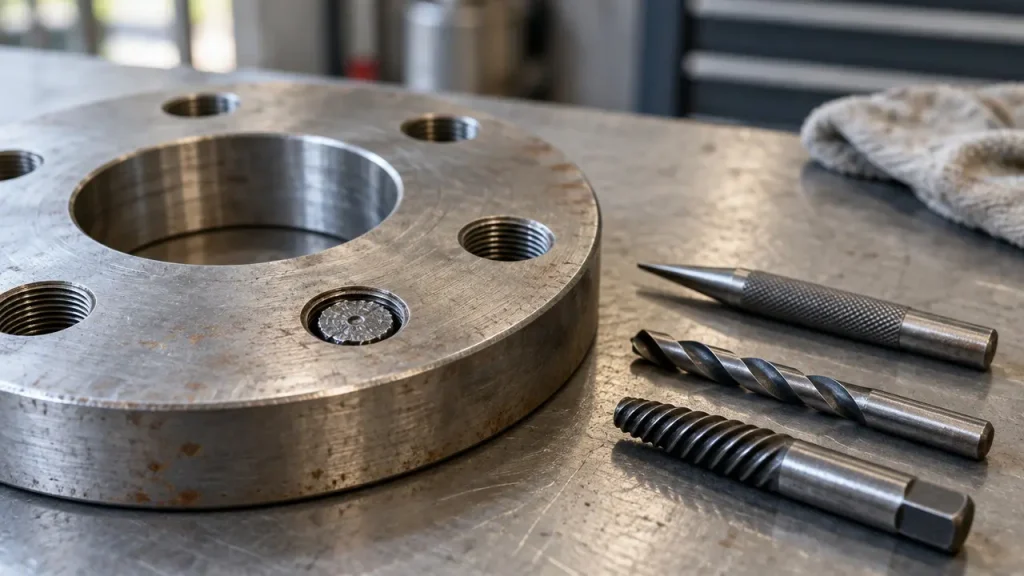
Болт ломается в самый неудобный момент: прикипевший в чугунном коллекторе, перетянутый в алюминиевом корпусе, ржавый в кронштейне. Чем аккуратнее вы начнёте, тем больше шансов обойтись без вставки и без порчи детали. Половина успеха — это центр отверстия и терпение.
Сначала — без сверла
Если обломок торчит хотя бы на 3–5 мм, сверлить рано. Пропилите на торце шлиц ножовкой и выкрутите отвёрткой с ударом, сточите две грани под ключ или зажмите обломок ручными тисками. Если есть сварка, наварите на обломок гайку: нагрев заодно разобьёт ржавчину в резьбе.
Во всех случаях начинайте с проникающей смазки. Нанесите её, постучите по торцу обломка молотком через бородок — удары помогают жидкости пройти в резьбу, — и подождите от 15 минут до нескольких часов. Нагрев корпуса вокруг болта феном или горелкой тоже помогает: металл детали расширяется и отпускает резьбу. Алюминиевые и тонкостенные детали сильно не греют.
Шаг 1. Центр и пилотное отверстие
Если обломок ушёл вровень или ниже поверхности, без сверла не обойтись. Сточите напильником или шлифмашинкой торец до ровной площадки, иначе сверло соскользнёт по рваному излому.
Накерните центр. Посмотрите на керн с двух сторон — если он смещён, поправьте наклонённым кернером и ударьте ещё раз. На этом этапе ошибка стоит одного удара, через пять минут сверления — всей резьбы.
Первое отверстие — 2–3 мм, на малых оборотах, со смазкой. Держите дрель строго по оси болта, а не перпендикулярно поверхности: если болт стоял под углом, отверстие тоже должно идти под углом. Если есть сверлильный станок и деталь в него помещается, сверлите на станке. Для точности продают направляющие втулки — кондукторы под размер резьбы, они ставят сверло точно в центр.
Шаг 2. Сверло левого вращения
Сверло с левой спиралью работает только на реверсе — дрель крутится против часовой стрелки. Возьмите его на размер больше пилотного, например 4–5 мм для болта М8, и сверлите на реверсе. Когда сверло врезается, оно тянет обломок на выкручивание. Если резьба уже отпущена смазкой и ударами, болт часто выходит сам прямо на сверле. Это самый бережный способ, начинайте с него.
Шаг 3. Экстрактор
Экстрактор — закалённый конус с левой спиралью. Его вкручивают в отверстие против часовой стрелки воротком, спираль врезается в стенки и тянет болт наружу. Диаметр отверстия под него берут строго по таблице производителя — она выбита на самих экстракторах или на коробке набора. Для примера, таблица одной из распространённых серий спиральных экстракторов:
| Номер экстрактора | Сверло, мм | Для резьбы |
|---|---|---|
| 1 | 2,0 | М3 — М4 |
| 2 | 2,8 | М4 — М6 |
| 3 | 4,0 | М6 — М8 |
| 4 | 6,4 | М8 — М10 |
| 5 | 7,5 | М10 — М16 |
Как читать. Сверла в этой таблице дюймовые, переведены в миллиметры и округлены. У других производителей номера и свёрла свои: у одного набор на М6–М8 требует сверло 3–4,5 мм, у другого — около 5 мм. Поэтому сверло берите по своему набору, а из двух подходящих номеров выбирайте больший — он сидит прочнее и реже ломается.
Экстрактор вставляют до упора лёгкими ударами молотка, затем медленно и ровно крутят воротком против часовой стрелки, без рывков. Чувствуете, что болт не идёт, а экстрактор пружинит, — остановитесь. Добавьте смазки, прогрейте деталь, постучите по экстрактору и попробуйте снова.
Шаг 4. Рассверлить и прогнать резьбу
Если болт не выкрутился, его высверливают целиком. Задача — снять тело болта, не задев витков в детали. Для этого сверлят ступенями, каждый раз проверяя, что отверстие остаётся в центре, и останавливаются на диаметре отверстия под резьбу:
| Резьба (крупный шаг) | Ступени сверления, мм | Последнее сверло, мм |
|---|---|---|
| М6 | 2,5 → 4 | 5,0 |
| М8 | 3 → 5 → 6 | 6,8 |
| М10 | 3 → 5 → 7 | 8,5 |
| М12 | 3 → 6 → 8,5 | 10,2 |
После последнего сверла в отверстии остаётся тонкая спираль — бывшие витки болта. Выковырните её чертилкой или тонкой отвёрткой, а затем прогоните резьбу метчиком того же размера: он снимет остатки и выправит профиль. Как вести метчик, чтобы не перекосить и не сломать, разобрано в отдельной статье.
Обороты держите на нижней границе того, что дают для обычной стали, сверло охлаждайте маслом: около 2000 об/мин для сверла 3 мм, 1100 об/мин для 6 мм, 800 об/мин для 8 мм и 650 об/мин для 10 мм. Болт часто твёрже детали, и на высоких оборотах сверло садится раньше, чем пройдёт его насквозь.
Если сверло не берёт
Болты высокой прочности закалены. По стандарту ГОСТ ISO 898-1 твёрдость болтов класса 8.8 — 22–32 HRC, 10.9 — 32–39 HRC, 12.9 — 39–44 HRC. Класс выбит на головке, но головки уже нет — смотрите на соседние болты того же узла.
Обычное сверло из быстрорежущей стали справляется с болтом 8.8 на малых оборотах и со смазкой. На 10.9 и особенно 12.9 оно быстро садится: берите кобальтовые свёрла (маркировка HSS-Co или HSS-E) или твердосплавные. Признак, что сверло не режет: вместо стружки идёт блестящая пыль, торец болта полируется, сверло синеет. Давить сильнее бесполезно — меняйте сверло.
Если сверло увело и резьбу задели
Есть два выхода. Первый — ремонтная резьбовая вставка из проволоки: отверстие рассверливают и нарезают специальным метчиком из ремонтного набора, вкручивают спираль, и резьба снова того же размера. Свёрла и метчик берут строго из набора под вставку. Второй — перейти на резьбу размером больше, например с М8 на М10, если позволяет деталь и ответная часть. Для алюминиевых корпусов вставка предпочтительнее: она ещё и прочнее родной резьбы в мягком металле.
Частые вопросы
Каким сверлом сверлить сломанный болт?
Сначала тонким 2–3 мм, затем сверлом левого вращения на реверсе. Для болтов 10.9 и 12.9 — кобальтовым или твердосплавным.
Какое сверло под экстрактор для болта М8?
По таблице вашего набора: у разных производителей это от 3 до 5 мм.
Что делать, если экстрактор не выкручивает болт?
Не давить: добавить смазки и прогреть деталь, а если не помогло — рассверлить болт до диаметра под резьбу и прогнать метчиком.
Каким сверлом рассверлить болт М10, чтобы сохранить резьбу?
Ступенями до 8,5 мм, затем прогнать резьбу метчиком М10.
Что делать, если резьбу повредили при сверлении?
Поставить ремонтную вставку или нарезать резьбу на размер больше.