Почему сварка брызгает и шипит: электрод и полуавтомат
Сварка брызгает и шипит, когда дуга горит неустойчиво: она слишком длинная, ток или напряжение выше нужного, электрод отсырел, полярность не та, металл грязный, а у полуавтомата ещё и не хватает газа или проволока торчит из наконечника слишком далеко. Шипение у электрода чаще всего выдаёт влагу в обмазке или длинную дугу, у полуавтомата — завышенное напряжение. Правильный звук — ровный частый треск без хлопков. Начните с длины дуги: для электрода она примерно равна диаметру его металлического стержня.
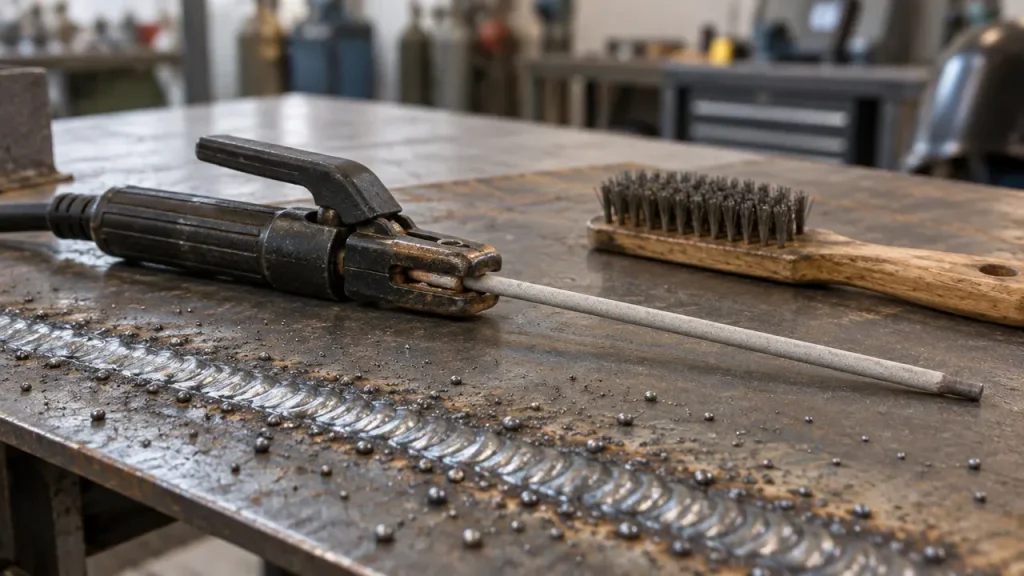
Немного брызг есть при любой дуговой сварке: капля металла переходит с электрода или проволоки в ванну, и часть её разлетается. Беда начинается, когда капли летят веером, прикипают к детали на полметра вокруг, а дуга вместо ровного треска хлопает и шипит. Это всегда сигнал, что перенос металла идёт рывками. Причину почти всегда можно найти по звуку и по виду шва, не разбирая аппарат.
Что проверить по признаку
| Что слышите и видите | Вероятная причина | Что сделать |
|---|---|---|
| Электрод: грубый неровный треск, крупные брызги, шов широкий | длинная дуга | держать дугу не длиннее диаметра стержня |
| Электрод: дуга громкая, электрод краснеет, подрезы по краям | ток выше нужного | убавить ток до диапазона с пачки |
| Электрод шипит, плохо зажигается, липнет, в шве поры | сырая обмазка | прокалить по режиму с пачки или заменить |
| Дугу сдувает в одну сторону, брызги летят с одного бока | магнитное дутьё | переставить массу, укоротить дугу |
| Полуавтомат: шипение, длинная дуга, капли висят над ванной | напряжение велико или подача мала | убавить напряжение или добавить подачу |
| Полуавтомат: хлопки, проволока упирается в металл | подача велика для этого напряжения | убавить подачу |
| Порошковая проволока: брызги во все стороны, поры | не та полярность | минус на горелку, если на катушке не указано иное |
| Брызги и поры на улице или у открытых ворот | сквозняк сдувает газ | закрыть место, проверить расход газа |
Ручная сварка электродом
Длина дуги. Это расстояние от конца электрода до ванны. Правило, которое дают и институт сварки, и изготовитель электродов: держите дугу примерно равной диаметру металлического стержня — у электрода 3 мм около 3 мм. Длинная дуга, по описанию изготовителя, звучит грубым неровным треском, часто гаснет, разбрасывает брызги и делает шов слишком широким. Короткая — мягко жужжит, но электрод норовит прилипнуть. По мере того как электрод сгорает, рука должна подаваться к детали; новичок держит руку на месте, и дуга удлиняется сама.
Угол. Электрод наклоняют на 10–15° в сторону движения. Если завалить его сильнее, дуга начинает дуть вперёд и раскидывать металл перед ванной.
Ток. Диапазон тока для своего диаметра напечатан на пачке. Выше диапазона дуга звучит громче, металл перегревается и летит брызгами, обмазка выгорает раньше стержня, и электрод к концу краснеет. Ниже — дуга рвётся и электрод прилипает; об этом мы писали отдельно, в статье о прилипании электрода. Ток подбирают по пробному валику на обрезке того же металла.
Влага в обмазке. Обмазка тянет воду из воздуха. Изготовитель электродов описывает признаки так: электрод начинает шипеть, залипать, давать поры и лишние брызги. Чаще всего это случается с пачкой, которая долго лежала открытой в сыром гараже или приехала с мороза в тёплое помещение. Сырые электроды прокаливают, если изготовитель это допускает, по режиму с пачки; как это сделать и как хранить пачку потом — разобрано в отдельных статьях о прокалке и хранении.
Полярность. У каждого покрытия своя полярность: на чужой дуга гуляет, электрод брызгает, торец обмазки обгорает козырьком на одну сторону. Какая нужна вашему электроду, указано на пачке; подробная таблица — в нашей статье о прямой и обратной полярности.
Магнитное дутьё. На постоянном токе вокруг дуги есть магнитное поле. Если оно несимметрично — масса далеко, вы варите у края детали, в углу или по металлу, который носили магнитом, — дугу отклоняет в сторону, и она плюётся брызгами. Изготовители сварочных материалов называют среди последствий дутья лишние брызги, поры и непровар. Что помогает: перенести зажим массы ближе к шву или на другую сторону детали, вести шов в другую сторону, укоротить дугу и снизить ток, насколько позволяет работа. Если аппарат умеет варить переменным током, а электрод это допускает, переменный ток дутьё почти снимает.
Полуавтомат
У полуавтомата две главные ручки — напряжение и скорость подачи проволоки, и брызги чаще всего значат, что они не сошлись. Изготовитель сварочного оборудования в таблице дефектов называет причинами лишних брызг: мало защитного газа, грязный или ржавый металл и проволока, завышенное напряжение или скорость сварки, слишком длинный вылет проволоки, изношенный или не того размера наконечник. Для порошковой проволоки он отдельно добавляет обратный случай: при низком напряжении брызг тоже много.
- Шипит и капли висят над ванной. Напряжение велико для этой подачи: дуга длинная, металл переходит крупными каплями. Убавьте напряжение или добавьте подачу.
- Хлопает и толкает горелку. Проволока упирается в металл раньше, чем успевает расплавиться. Убавьте подачу или добавьте напряжение.
- Вылет. Длинный кусок проволоки от наконечника до дуги греется током, дуга становится вялой и неустойчивой. Изготовитель советует держать проволоку не дальше 12 мм от сопла (у него — полдюйма) и при брызгах первым делом укоротить вылет.
- Наконечник. Разношенное отверстие или наконечник под другой диаметр проволоки дают плохой контакт, ток скачет, дуга плюётся. Наконечник — расходник, его меняют.
- Газ. Без нормальной защиты дуга брызгает и шов идёт в поры. Проверьте баллон, расход на редукторе, шланг и сопло: сопло, заросшее брызгами, само мешает газу. На улице и у открытых ворот защиту сдувает сквозняком.
- Состав газа. Чистая углекислота сама по себе даёт больше брызг, чем смесь аргона с углекислотой. Это не неисправность, а свойство газа; разница описана в статье о газе для полуавтомата.
- Полярность порошковой проволоки. Самозащитную порошковую проволоку варят на прямой полярности, минус на горелке. Перешли с газа на порошковую и не перекинули провода — брызги летят во все стороны. Верьте этикетке катушки: у части проволок указано иначе.
Металл, масса и сеть
Ржавчина, окалина, краска, масло и вода на детали испаряются в дуге и рвут её — брызгает и электрод, и проволока. Место шва и место под зажим массы зачищают до металла. Плохой контакт массы даёт то же, что изношенный наконечник: ток прыгает, дуга нестабильна. Изготовитель прямо пишет, что чистый зажим массы с хорошим контактом нужен, чтобы ток не колебался. Длинный тонкий удлинитель и просевшая сеть тоже делают дугу вялой и неровной: проверьте напряжение в розетке и сечение удлинителя.
Частые вопросы
Почему электрод брызгает при сварке?
Длинная дуга, ток выше диапазона с пачки, сырая обмазка, не та полярность или магнитное дутьё.
Почему электрод шипит?
Чаще всего отсырела обмазка; второй вариант — слишком длинная дуга.
Почему полуавтомат шипит и брызгает?
Напряжение велико для этой подачи, вылет проволоки длинный или не хватает газа.
Какой должна быть длина дуги?
Примерно равной диаметру металлического стержня электрода.
Почему порошковая проволока сильно брызгает?
Чаще всего стоит обратная полярность, а самозащитной проволоке нужна прямая — минус на горелке.