Можно ли паять нержавейку оловом: флюс, припой, прочность
Да, нержавейку можно паять оловянным припоем, если взять активный флюс для нержавеющей стали. Канифоль и спиртовые флюсы не снимают плотную оксидную плёнку, и припой скатывается каплей. Нужен кислотный флюс (на основе хлорида цинка, ортофосфорной кислоты или готовый флюс для нержавейки), припой с большим содержанием олова и хороший прогрев. После пайки остатки флюса смывают тёплой водой со щёткой и сушат: иначе флюс разъедает шов и металл вокруг. Такой шов герметичен, но не держит нагрузку и нагрев. Для кронштейна, рамы или трубы под давлением нужна сварка или твёрдая пайка серебряным припоем. Для посуды и всего, что касается еды и питьевой воды, берут бессвинцовый припой.
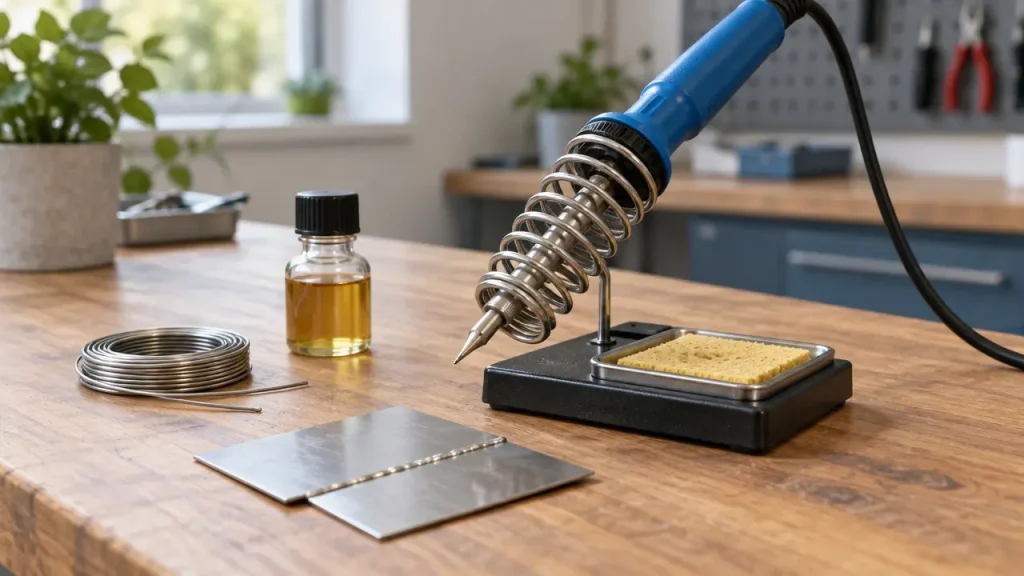
Нержавейку не берёт привычный приём «канифоль и паяльник» из-за того же свойства, за которое её ценят. На поверхности стали всегда есть тонкая плотная оксидная плёнка, и она восстанавливается сразу после зачистки. Изготовитель припоев пишет прямо: нержавейка паяется непросто, но паяется, если флюс снимает поверхностные окислы и припой может смочить металл. Канифоль на это не способна, нужен флюс с кислотой или хлоридами.
Когда можно и когда нельзя
| Задача | Оловом | Чем лучше |
|---|---|---|
| Заделать течь в бачке, ёмкости без давления | ✓ | — |
| Припаять провод или клемму к нержавеющей детали | ✓, флюс потом смыть | — |
| Посуда, ёмкость для еды или питьевой воды | ✓, только бессвинцовый припой | Сварка аргоном |
| Кронштейн, рама, ручка под нагрузкой | ✗ | Сварка электродом или полуавтоматом |
| Труба под давлением, горячая вода, вибрация | ✗ | Твёрдая пайка серебряным припоем, сварка |
| Деталь у пламени, выхлопа, печи | ✗ | Сварка |
Оловянный шов мягкий: он держит, пока его не тянут, не гнут и не греют. И даже для герметичного шва активный флюс накладывает ограничение: изготовитель припоев рекомендует свой флюс для нержавейки только для механической сборки, не для электроники, потому что неотмытые остатки со временем разъедают соединение. Если деталь должна держать вес, — смотрите «как варить нержавейку электродом» или «как варить нержавейку полуавтоматом».
Флюс: какой работает
- Паяльная кислота (раствор хлорида цинка). Снимает плёнку уверенно, но едкая: в описании изобретения о пайке нержавейки сказано, что такие флюсы вызывают точечную коррозию, а их остатки надо нейтрализовать и смыть водой.
- Ортофосфорная кислота. В том же описании названа, пожалуй, самым удачным флюсом для нержавеющих сталей, но с оговоркой: припой по ней растекается и затекает в зазор хуже, чем хотелось бы. На практике это значит — тщательнее зачищать и дольше лудить.
- Готовые флюсы для нержавейки. Жидкие активные флюсы под мягкую пайку нержавеющих сталей. У одного из них изготовитель указывает диапазон активности 150–450 °C, называет флюс едким и велит после пайки смыть остатки горячей или холодной водой, при необходимости щёткой, и высушить деталь от коррозии.
Канифоль, канифольные пасты и спиртовые флюсы для электроники на нержавейке не работают. Кислотные флюсы, наоборот, не годятся для плат: про то, какой флюс для чего, — в статье «как пользоваться паяльником».
Припой
Изготовитель припоев отмечает, что для нержавейки обычно берут припои с большим содержанием олова. Обычный выбор в мастерской — оловянно-свинцовые ПОС-61 и ПОС-40, те же, что для латуни; их температуры собраны в таблице статьи «как паять латунь». Для посуды и питьевой воды свинец не годится: берут бессвинцовый припой олово-серебро (96,5 % олова и 3,5 % серебра), он плавится при 221 °C, то есть требует больше тепла, чем ПОС.
Как паять: порядок
- Зачистите место пайки до блеска наждачной бумагой или щёткой и обезжирьте. Плёнка вернётся быстро, поэтому флюс наносят сразу.
- Нанесите флюс кистью только на место шва.
- Прогрейте металл. Нержавейка плохо проводит тепло: тонкую пластину паяльник прогреет, массивную деталь — только горелка, иначе припой застынет на холодном металле серой коркой.
- Облудите обе детали: водите жалом с припоем по флюсу, пока олово не растечётся тонким блестящим слоем. Где не растекается — добавьте флюса и потрите жалом ещё.
- Сложите облуженные поверхности, прогрейте, добавьте припой в стык и не двигайте детали, пока шов не застынет.
- Смойте остатки флюса тёплой водой со щёткой и просушите деталь.
Для серийных или ответственных соединений изготовитель припоев предлагает другой путь: никелировать нержавейку перед пайкой. По никелю работают слабые флюсы, которые легко отмыть растворителем, и коррозии от остатков не будет.
Частые вопросы
Можно ли паять нержавейку обычным паяльником?
Да, тонкие детали можно, с кислотным флюсом для нержавейки. Массивную деталь паяльник не прогреет, нужна горелка.
Каким флюсом паять нержавейку?
Активным: паяльной кислотой на хлориде цинка, ортофосфорной кислотой или готовым флюсом для нержавейки. Канифоль не подходит.
Каким припоем паять нержавейку?
Припоем с большим содержанием олова: ПОС-61, ПОС-40, для посуды — бессвинцовым олово-серебро.
Прочно ли держит пайка нержавейки оловом?
Нет, шов герметичен, но не держит нагрузку и нагрев. Для прочности — сварка или твёрдая пайка.
Нужно ли смывать флюс после пайки нержавейки?
Да, сразу: тёплой водой со щёткой, затем просушить. Остатки кислоты вызывают коррозию.