Как пользоваться штангенциркулем: отсчёт по нониусу, наружные и внутренние размеры, глубина
Протрите губки, сведите их и проверьте ноль: нулевой штрих нониуса должен стоять напротив нуля штанги, у цифрового — нажмите обнуление. Наружный размер берите нижними губками, вводя деталь как можно глубже, ближе к штанге. Внутренний — верхними губками, разводя их до упора в стенки. Глубину — глубиномером, уперев торец штанги в край. Целые миллиметры читайте по штанге до нуля нониуса, доли — по тому штриху нониуса, который точно совпал со штрихом штанги. Ноль после запятой на дисплее не делает инструмент точнее: цифровой штангенциркуль с шагом 0,01 мм ошибается до ±0,03 мм.
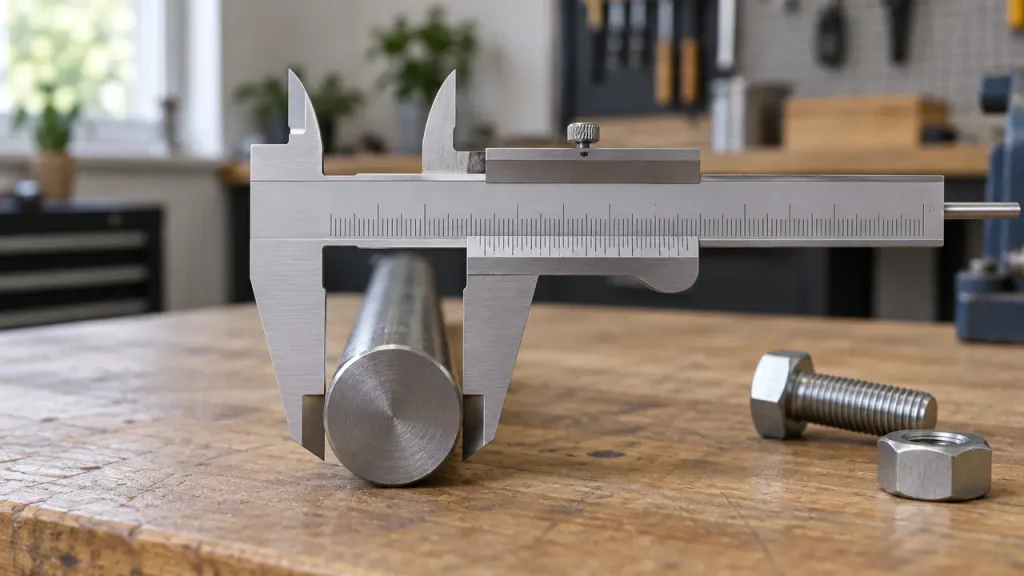
Штангенциркуль меряет три вещи: наружный размер, внутренний и глубину. Штанга со шкалой — неподвижная часть. По ней ездит рамка с губками и нониусом, стопорный винт фиксирует рамку. Всё остальное зависит от типа: у разных моделей губки для внутренних размеров работают по-разному, и тот, кто этого не знает, ошибается сразу на 10 мм.
Какой у вас штангенциркуль
ГОСТ 166-89 делит штангенциркули на три основных типа. Тип выбит на штанге или указан в паспорте: например, ШЦ-I-150-0,05 — тип I, длина шкалы 150 мм, отсчёт по нониусу 0,05 мм.
| Тип | Как выглядит | Чем мерить внутренний размер |
|---|---|---|
| ШЦ-I | Губки вниз и вверх, сзади выдвигается глубиномер. Шкала до 300 мм | Верхними острыми губками, показание читается сразу |
| ШЦ-II | Две пары губок, есть винт тонкой подачи рамки, глубиномера нет | Нижними губками снаружи, к показанию прибавляют толщину губок |
| ШЦ-III | Губки только вниз, чаще всего для больших длин — до 2000 мм | Нижними губками снаружи, тоже с прибавкой толщины |
По способу отсчёта бывают ШЦ — с нониусом, ШЦК — с круговой шкалой, как у часового индикатора, и ШЦЦ — с цифровым табло. Дома и в гараже почти у всех ШЦ-I или ШЦЦ-I на 150 мм.
Перед замером: ноль и губки
Протрите измерительные поверхности губок и деталь: стружка или капля масла на губке — уже ошибка в сотые доли. Сведите губки до упора, без нажима.
Механический. Нулевой штрих нониуса должен совпасть с нулём штанги, а последний штрих нониуса — с каким-то штрихом штанги. ГОСТ допускает небольшой сдвиг нуля только в сторону увеличения размера. Если ноль сдвинут, запомните поправку и вычитайте её из каждого отсчёта.
Цифровой. Включите, сведите губки и нажмите кнопку обнуления, проверьте, что дисплей в миллиметрах, а не в дюймах. Ноль ставят при каждом включении: цифровой отсчёт считает от того места, где вы его обнулили.
Как читать нониус
Нониус — короткая шкала на рамке. Он позволяет прочитать доли миллиметра, которых на штанге нет.
Шаг 1. Целые миллиметры. Найдите нулевой штрих нониуса и посмотрите, какой штрих штанги остался слева от него. Это целое число миллиметров. Ноль нониуса между 23 и 24 — значит, 23 мм.
Шаг 2. Доли. Найдите штрих нониуса, который точнее всех совпал со штрихом штанги, — неважно, с каким именно. Его номер и есть доли.
| Нониус | Как читать доли | Пример |
|---|---|---|
| 0,1 мм, 10 делений | Номер совпавшего штриха × 0,1 | Совпал 7-й штрих: 23 + 0,7 = 23,7 мм |
| 0,05 мм, 20 делений | Длинные штрихи чаще всего подписаны 1–10, каждая цифра — 0,1 мм; короткий штрих между ними — ещё 0,05 | Совпал короткий штрих после «4»: 41 + 0,45 = 41,45 мм |
Смотрите на шкалу прямо, перпендикулярно. Край нониуса стоит над шкалой штанги — по ГОСТ до 0,25–0,3 мм, и при взгляде сбоку совпадение «переезжает» на соседний штрих. На нониусе 0,05 штрихи мелкие: помогает лупа и свет сбоку. Если два соседних штриха совпадают одинаково, размер посередине — для нониуса 0,1 это лишние 0,05 мм, которые можно и записать.
Наружный размер
Наружный размер — диаметр вала, болта, толщина листа — берут нижними губками плоскими поверхностями.
1. Разведите губки шире детали и заведите её как можно глубже, ближе к штанге. Чем дальше от штанги касание, тем сильнее любой люфт рамки увеличивает ошибку.
2. Подведите рамку до касания. Усилие — как будто прижимаете лист бумаги, не больше. Нажали сильнее — рамка перекосилась, губки разошлись на конце, показание стало меньше.
3. На валу губки ставят поперёк оси. Чуть покачайте инструмент: правильное положение — там, где показание наименьшее, а губки прилегают всей плоскостью.
4. Если шкалу не видно на месте, зажмите стопорный винт и снимите инструмент, сдвигая его по детали, без проворота. Отсчёт берите сразу, пока винт затянут.
Круглые детали меряйте в двух-трёх местах с поворотом на 90°. Разница — это овальность или износ, и для изношенного вала она важнее среднего значения.
Внутренний размер и паз
ШЦ-I. Верхние губки сведите, введите в отверстие и разведите до касания стенок. В отверстии ищите наибольшее показание: слегка качните губки поперёк — при касании не по диаметру, а по хорде показание меньше. В пазу, наоборот, губки ставят перпендикулярно стенкам, и правильное показание наименьшее. Отсчёт по шкале — без поправок.
ШЦ-II и ШЦ-III. Внутренний размер берут нижними губками их наружными скруглёнными сторонами. Шкала при этом показывает расстояние между внутренними плоскостями губок, поэтому к отсчёту прибавляют суммарную толщину губок. Для штангенциркулей до 400 мм по ГОСТ она не больше 10 мм и обычно выбита на губке. Отверстие, на шкале 32,4, толщина губок 10 — диаметр 42,4 мм.
Губки ШЦ-I не заходят в маленькие отверстия глубоко, а их острые кромки касаются стенки у самого края. Для глубокого или узкого отверстия нужен нутромер.
Глубина и уступ
Глубиномер есть только у ШЦ-I — это тонкая линейка, которая выдвигается из торца штанги вместе с рамкой.
Упритесь торцом штанги в край отверстия или паза, держите штангу строго перпендикулярно к поверхности и сдвигайте рамку, пока глубиномер не коснётся дна. Зажмите винт и читайте отсчёт. Торец штанги должен лежать на ровной кромке, а не на фаске или заусенце — иначе к размеру добавится их высота. Глубиномер тонкий и гнётся: на нём не подцепляют детали и не меряют глубину в мягком материале, куда он продавливается.
Какую точность ждать
Цена деления и точность — разные вещи. Пределы погрешности задаёт ГОСТ 166-89, здесь — для ходовых длин до 300 мм.
| Отсчёт | Погрешность, мм |
|---|---|
| Нониус 0,1, класс точности 2 | ±0,10 |
| Нониус 0,1, класс точности 1 | ±0,05 |
| Нониус 0,05 | ±0,05 |
| Круговая шкала 0,02 | ±0,03 до 200 мм, ±0,04 свыше |
| Цифровой, шаг 0,01 | ±0,03 до 200 мм, ±0,04 свыше |
Погрешность нормирована при (20 ± 5) °C. Сотые на табло цифрового — это шаг отсчёта, а не точность: два замера одной детали легко разойдутся на 0,02. Для резьбы, болтов, сверл, листа и профиля штангенциркуля хватает с запасом.
Хранение и уход
После работы протрите штангу и губки сухой тканью, на механический можно нанести тонкий слой масла без кислот. Храните в футляре, со слегка разведёнными губками и отпущенным стопорным винтом. Из цифрового на долгое хранение выньте батарейку-таблетку: севшая батарейка проявляется прыгающими цифрами и показаниями, которые плывут при неподвижной рамке. На производстве штангенциркули периодически поверяют по ГОСТ 8.113-85 на концевых мерах; дома достаточно проверять ноль и просвет перед каждой точной работой.
Частые вопросы
Как пользоваться штангенциркулем с нониусом?
Целые миллиметры читаются по штанге до нуля нониуса, доли — по номеру штриха нониуса, совпавшего со штрихом штанги.
Как померить внутренний диаметр штангенциркулем?
У ШЦ-I — верхними губками, ища наибольшее показание. У ШЦ-II и ШЦ-III — нижними губками снаружи и с прибавкой их толщины, обычно 10 мм.
Насколько точен цифровой штангенциркуль?
Шаг отсчёта 0,01 мм, но погрешность по ГОСТ — до ±0,03 мм на длине до 200 мм.