Как заточить пильный диск: твердосплавный и стальной
Пильный диск с твердосплавными напайками точат только алмазным абразивом — обычный круг и напильник твёрдый сплав не берут. Точат в основном по передней грани зуба, снимая с каждого зуба одинаково, пока не исчезнет скругление кромки; заднюю грань — когда износ сильный; боковые грани не трогают, их шлифуют один раз на заводе. Дома это делают алмазным бруском по передней грани с одинаковым числом проходов на каждый зуб. Ровную высоту зубьев и прежние углы надёжно даёт только заточной станок, поэтому дорогие и сложные диски отдают в заточку. Стальной диск без напаек точат напильником и разводят зубья: для дисков 100–315 мм развод — 0,45 мм на сторону для продольного пиления и 0,30 мм для поперечного. Диск с трещиной в корпусе или сколотыми пластинами не точат.
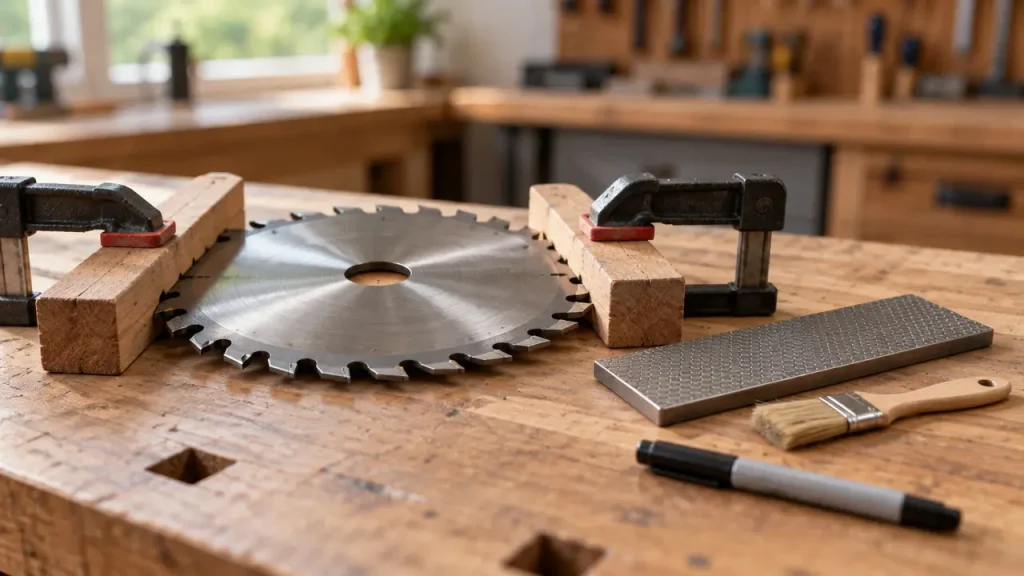
Пильные диски бывают двух видов, и точат их по-разному. Большинство дисков для ручных циркулярных и торцовочных пил — с напайками из твёрдого сплава: на каждый зуб припаяна пластина серого цвета, заметно отличающаяся от стального корпуса. Реже встречаются цельные стальные диски, у которых зуб — продолжение корпуса, а ширину пропила дают отогнутые в стороны зубья. Перед заточкой определите, какой у вас диск.
Когда пора точить
Твердосплавный зуб тупится постепенно: кромки скругляются от трения о древесину и абразив в плитах. Признаки:
- пила идёт туго, приходится давить, мотор садится по оборотам;
- на срезе подгары, диск греется и покрывается смолой;
- на облицованных плитах появляются сколы по кромке.
Для дисков с твердосплавными пластинами ГОСТ 9769-79 даёт строгий критерий затупления: при обрезке облицованных плит — сколы облицовки глубже 0,3 мм. Изготовитель инструмента предупреждает и о другом: тупые зубья поднимают усилие резания, и от перегрузки появляются трещины в корпусе и сколы пластин. Поэтому тянуть с заточкой до последнего невыгодно — снимать придётся больше.
Перед тем как точить, отмойте диск от смолы. Налипшая смола сама по себе даёт те же признаки, что тупой зуб, и иногда после чистки диск снова режет.
Твердосплавный диск: что и чем точат
| Грань зуба | Когда точат | Чем |
|---|---|---|
| Передняя (по которой сходит стружка) | При каждой заточке | Алмазным кругом или бруском, плоско |
| Задняя (верх зуба) | При сильном износе и выкрашивании | Алмазным кругом на станке, с сохранением угла и формы |
| Боковые | Не точат | Их шлифуют один раз при изготовлении |
Изготовитель заточных станков пишет, что передние грани, как правило, точат плоско, иногда под углом, а задние — торцом или периферией круга, поворачивая его на нужный угол. Форма зуба при этом сохраняется: плоский, переменный косой, трапеция с плоским — каждая требует своей установки.
Почему передняя грань: снимая металл с передней грани, зуб становится чуть тоньше по ходу резания, но высота зубьев и ширина пропила не меняются. При заточке по задней грани каждый зуб становится ниже, и если высоты разойдутся, работать будут только самые высокие зубья.
Заточка твердосплавного диска вручную
Без станка можно освежить переднюю грань, если износ небольшой и пластины целые.
- Снимите и очистите диск. Отключите пилу от сети или снимите аккумулятор, снимите диск, отмойте смолу.
- Отметьте первый зуб маркером, чтобы не пройти круг дважды.
- Закрепите диск на верстаке так, чтобы передняя грань нужного зуба была доступна, — между деревянными накладками или в тисках с мягкими губками.
- Точите переднюю грань плоским алмазным бруском, прижимая его всей плоскостью к грани и не заваливая на кромку. Двигайте брусок вдоль грани, а не поперёк.
- Делайте одинаковое число проходов на каждый зуб — 5, 10, сколько нужно, чтобы на первом зубе исчезло скругление. Счёт проходов заменяет станку упор.
- Проверьте результат пробным пропилом на обрезке. Если диск пошёл в сторону или режет рвано, высота или углы разошлись — нужен станок.
Брусок смачивают водой: так алмаз меньше забивается, а пластина не греется. Если на кромке есть выщербины, ручной заточкой их не убрать — снимать придётся много, и без станка зубья станут разными.
Когда нужен станок или сервис
Новый диск по ГОСТ 9769-79 имеет радиальное биение вершин зубьев не больше 0,15 мм, а торцевое — не больше 0,2 мм у дисков до 400 мм. Вручную такую точность не выдержать. Поэтому в заточку отдают:
- диски для чистового реза плит и ламината, где важен чистый край;
- диски с выкрошенными или скруглёнными до заметной фаски зубьями — их точат и по передней, и по задней грани;
- диски сложной формы зуба (трапеция с плоским, переменный косой с подрезкой);
- диски со сколотыми или отсутствующими пластинами — пластины перепаивают.
Сколько раз можно точить, зависит от длины пластины: каждая заточка съедает часть твёрдого сплава. Когда пластина сточена так, что её основание почти сравнялось с корпусом, диск меняют.
Стальной диск: напильник и развод
Цельный стальной диск без напаек точат напильником, как ножовку: по передней и задней грани каждого зуба, одинаковым числом движений, сохраняя заводской угол. ГОСТ 980-80 допускает отклонение передних углов и углов заострения не больше ±2°. Потом зубья разводят — отгибают поочерёдно в разные стороны разводкой. Отгибают не весь зуб, а верхнюю часть: от 0,5 до 0,9 высоты зуба, считая от вершины, если зуб не выше 15 мм.
| Диаметр диска, мм | Развод на сторону, продольное пиление, мм | Развод на сторону, поперечное пиление, мм |
|---|---|---|
| 40–80 | 0,30 | 0,20 |
| 100–315 | 0,45 | 0,30 |
| 355–500 | 0,70 | 0,40 |
Допуск развода по стандарту — ±0,15 мм. Проверяют его индикатором или, проще, пробным пропилом: если диск зажимает в пропиле и он греется, развод мал; если рез рваный и широкий, велик или неравномерен. Радиальное биение заточенного стального диска до 360 мм по стандарту — не больше 0,3 мм: подпиливайте самые высокие зубья, а не все подряд.
Частые вопросы
Чем заточить твердосплавный пильный диск?
Алмазным кругом на станке или плоским алмазным бруском вручную; обычный абразив твёрдый сплав почти не берёт.
Какую грань зуба точить на пильном диске?
В основном переднюю, одинаково на каждом зубе; заднюю — при сильном износе, боковые не трогают.
Можно ли заточить пильный диск на наждаке?
Твердосплавный — нет: круг его не берёт, а пластина перегревается. Стальной диск точат напильником.
Какой нужен развод зубьев у стального диска?
Для дисков 100–315 мм — 0,45 мм на сторону для продольного пиления и 0,30 мм для поперечного.
Когда пильный диск нельзя точить?
При трещинах и изгибе корпуса, сколотых пластинах без перепайки и следах перегрева.