Почему электрод прилипает к металлу при сварке и как варить, чтобы не прилипал
Электрод прилипает, когда дуга гаснет и его кончик замыкается на сварочную ванну. Чаще всего ток мал для этого диаметра: тройке по паспортам нужно не меньше 70–80 А, четвёрке — от 110–140 А. Дальше по частоте: слишком короткая дуга, сырые электроды, ржавчина под зажимом массы, просевшая сеть и не та полярность. Прилипший электрод отламывают резким покачиванием вбок, а не рывком на себя.
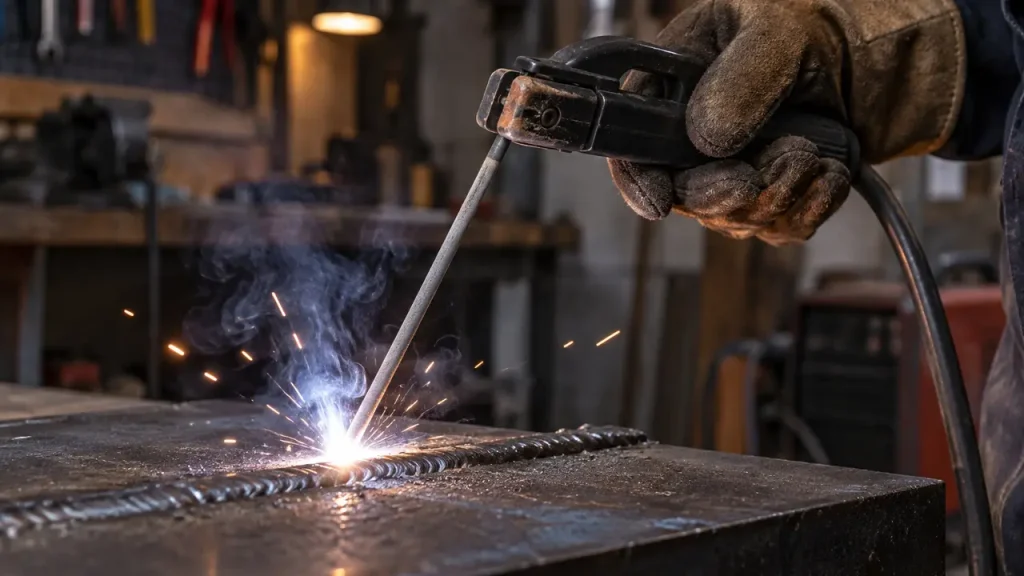
Дуге нужны две вещи: зазор и ток, которого хватает, чтобы этот зазор держать. Металл с электрода переходит в ванну каплями, и каждая капля на мгновение замыкает промежуток — аппарат должен успеть прожечь его снова. Не хватило тока или зазора — капля не оторвалась, кончик вплавился в ванну и прихватился.
Как отломить прилипший электрод
Не тяните держак на себя: электрод согнётся, а прихватка останется. Качните его резко вбок, на излом, — тонкий перешеек между кончиком и металлом ломается с одного-двух движений. Не отошёл — разожмите губки держака и выньте электрод, цепь разомкнётся. Огарок собьёте молотком, когда остынет.
Пока электрод прилип, через держак, кабель и аппарат идёт ток короткого замыкания. Инвертор с функцией Anti-Stick сам сбрасывает ток почти до нуля, у сварочного трансформатора такой защиты нет: электрод за секунды краснеет, держак и клеммы греются. Отрывайте в сухих крагах и не поднимайте маску — при отрыве дуга может вспыхнуть снова.
У отломленного электрода кончик часто со сколотым покрытием. Зажигайте его на обрезке рядом: пока покрытие не оплавится ровно, защита дуги хуже, и у основного покрытия это частая причина пор в начале шва.
Ток мал для этого диаметра
Причина номер один. Ток выставляют по диаметру и марке электрода, и нижняя граница в паспорте — это предел, а не пожелание: ниже неё капля не отрывается сама, и электрод липнет на каждом поджиге. Чаще всего ток убавляют, боясь прожечь тонкий металл. Правильнее взять электрод тоньше и варить им на нормальном токе.
| Диаметр, мм | АНО-21, А | МР-3, А | УОНИ-13/55, А |
|---|---|---|---|
| 2,0 | 40–60 | 40–70 | 40–70 |
| 2,5 | 50–80 | 50–80 | 50–80 |
| 3,0 | 70–130 | 80–140 | 70–110 |
| 4,0 | 110–180 | 140–200 | 110–170 |
| 5,0 | 150–220 | 160–260 | 150–200 |
АНО-21 и МР-3 — электроды с рутиловым покрытием, УОНИ-13/55 — с основным. Цифры из паспортов одного завода, у других та же марка идёт с другими границами: в одном из паспортов УОНИ-13/55 на 3 мм — 80–100 А в нижнем положении и 70–90 А на вертикали. Главный документ — этикетка на вашей пачке: ГОСТ 9466-75 требует печатать на ней режимы тока по диаметрам и положениям. Начинайте с середины диапазона, на вертикали и потолке убавляйте.
Дуга слишком короткая или электрод завален
Дуга не должна быть длиннее диаметра металлического стержня электрода — для тройки это около 3 мм. Но и вдавливать электрод в ванну нельзя: при слишком короткой дуге капли замыкают зазор чаще, чем аппарат успевает его прожечь. Электрод сгорает, и рука должна опускаться вслед с той же скоростью. Отстаёте — дуга вытягивается и рвётся, догоняете — кончик тычется в ванну и прилипает.
Держите электрод почти перпендикулярно шву, наклонив верхний конец по ходу движения на 5–15°: чем сильнее он завален, тем труднее держать ровную дугу. Зажигайте чирканьем, как спичкой, а не постукиванием — при ударе кончик чаще прихватывается к холодному металлу.
Электроды отсырели
Покрытие впитывает влагу из воздуха. Сырой электрод хуже зажигается, дуга горит неустойчиво и чаще гаснет, отсюда и залипания, а в шве появляются поры. Лечится прокалкой. Режим тоже обязан стоять на этикетке, и для разных покрытий он разный:
| Марка | Покрытие | Прокалка по паспорту |
|---|---|---|
| АНО-21 | рутиловое (в паспорте завода — рутил-целлюлозное) | 140–160 °С, 1 ч |
| МР-3 | рутиловое | 160–180 °С, 1 ч |
| УОНИ-13/55 | основное | 350–400 °С, 1–2 ч |
У другого изготовителя для УОНИ-13/55 стоит 320–350 °С, так что режим берите с пачки и с марки на марку не переносите. Основное покрытие к влаге самое чувствительное: пачку из сырого гаража перед работой прокаливают обязательно.
Ржавчина, краска и плохая масса
Сварочный ток идёт по кругу: аппарат, кабель, держак, дуга, деталь, зажим массы и обратно. Ржавчина и краска под зажимом — сопротивление, на котором теряется часть тока. Зачистите под массу пятно до блеска, ставьте зажим ближе к шву, проверьте, затянуты ли разъёмы кабелей в аппарате: разъём, горячий после пары электродов, — плохой контакт. МР-3 и АНО-21 по паспорту допускают сварку по ржавому и окисленному металлу, УОНИ-13/55 — только по очищенным кромкам.
Слабая сеть и длинный удлинитель
Удлинитель забирает напряжение на сопротивлении своих жил. У гибкой медной жилы 1,5 мм² сопротивление по ГОСТ 22483-2012 — до 13,3 Ом на километр, у 2,5 мм² — до 7,98. В удлинителе на 30 м ток идёт по двум жилам, то есть по 60 м провода: при 1,5 мм² это около 0,8 Ом. Если аппарат берёт из сети, к примеру, 20 А (своё потребление смотрите в паспорте), на удлинителе теряется около 16 В, при 2,5 мм² — около 10 В.
Эти вольты складываются с просадкой самой сети, а в конце длинной линии она бывает заметной. Инвертор рассчитан на диапазон из паспорта — у бытовых моделей встречается, например, 220 В +10/−30 %, — и ниже него не обязан выдавать выставленный ток. У трансформатора напряжение на выходе падает вместе с сетью, и электроду не хватает напряжения холостого хода для поджига. И проверьте номинальный ток на этикетке удлинителя: меньше потребления аппарата — не годится.
Не та полярность или не тот род тока
Обратная полярность — электрод на плюсе, масса на минусе; прямая — наоборот. Что нужно электроду, зашифровано последней цифрой его обозначения по ГОСТ 9466-75. Цифра 0 — только постоянный ток обратной полярности: так у УОНИ-13/55. На переменном токе от трансформатора он дугу не держит. У МР-3 цифра 6: постоянный ток обратной полярности или переменный при напряжении холостого хода 70 ± 10 В. У АНО-21 цифра 1: постоянный ток любой полярности или переменный при 50 ± 5 В. Даёт трансформатор меньше — электрод будет плохо зажигаться и липнуть.
Цифры взяты по таблице 1 ГОСТ 9466-75 и по обозначениям двух заводов-изготовителей АНО-21. В описаниях некоторых заводов для той же марки указан только постоянный ток обратной полярности или переменный, поэтому сверяйте цифру на пачке: если в конце обозначения стоит 3, варите на обратной полярности.
Холодный старт: что делают Hot Start, Arc Force и Anti-Stick
Больше всего залипаний приходится на поджиг: электрод и металл ещё холодные. Hot Start — горячий старт: в момент поджига аппарат на короткое время поднимает ток выше выставленного, дуга зажигается увереннее. Arc Force — форсаж дуги: уже по ходу сварки, когда дуга укорачивается и капля замыкает зазор, аппарат подбрасывает ток, чтобы её оторвать. Anti-Stick — антизалипание: если электрод всё-таки прихватился, аппарат сбрасывает ток, электрод не раскаляется и отрывается легко, а после отрыва аппарат возвращает прежние параметры. От самого залипания Anti-Stick не спасает, он только облегчает отрыв.
Когда это не подходит
Всё сказанное относится к ручной дуговой сварке штучным электродом. У аргонодуговой сварки и полуавтомата залипание вольфрама или проволоки разбирают по своим правилам. А если электрод липнет на любом токе и с любой пачкой, хотя сеть и масса в порядке, покажите аппарат сервису.
Частые вопросы
Почему электрод прилипает только в начале шва?
В начале всё холодное. Зажигайте чирканьем, не стуком, держите ток не ниже середины диапазона для диаметра, на инверторе включите Hot Start, если он отключаемый.
Почему раньше варил нормально, а теперь тем же аппаратом липнет?
Проверьте три вещи, которые меняются без вашего участия: не отсырела ли пачка, не сменили ли удлинитель на длинный и тонкий, хорошо ли держит зажим массы.
Можно ли прокаливать электроды повторно?
Да, режим повторного прокаливания ГОСТ 9466-75 тоже требует указывать на этикетке. Прокаливайте по нему, а не «на глаз».