Как варить нержавейку полуавтоматом: проволока, газ, режим
Пищевую нержавейку варят нержавеющей проволокой ER308LSi (ближайший отечественный аналог — Св-01Х19Н9) диаметром 0,8 или 1,0 мм в аргоне с добавкой 2–3 % углекислоты или 1–2 % кислорода. Чистая углекислота не годится: шов теряет стойкость к коррозии. Полярность обратная, плюс на горелке. Канал горелки лучше тефлоновый. Ток на 10–20 % ниже, чем для такой же чёрной стали, швы короткие, с остыванием, чтобы не перегреть металл. После сварки — щётка из нержавейки и травильная паста.
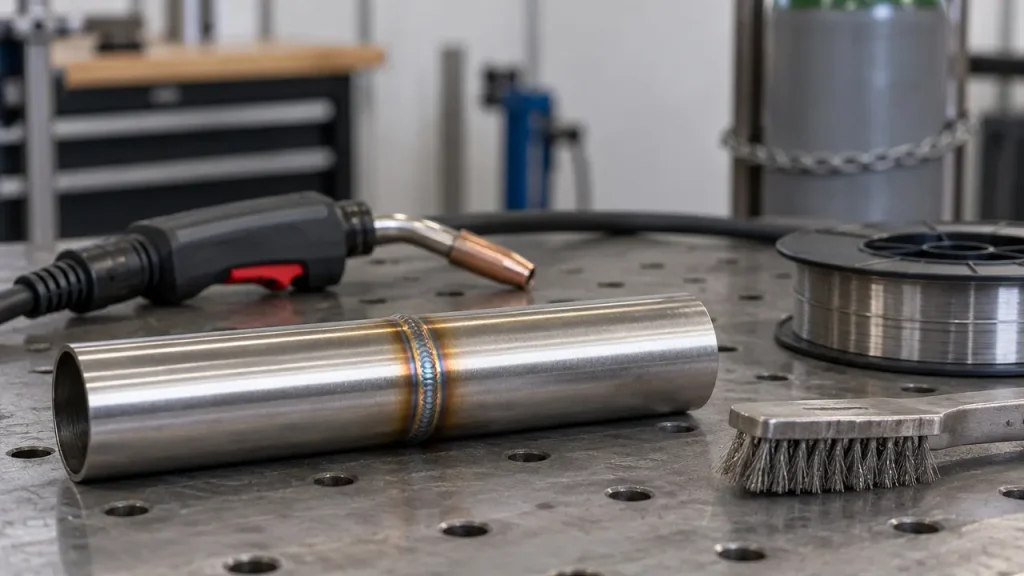
Нержавейка держит коррозию благодаря хрому: на поверхности образуется тонкая плёнка оксида хрома, которая сама восстанавливается. Сварка этой защите вредит тремя способами. Углерод из газа или проволоки связывает хром у границ зёрен. Перегрев выжигает хром из поверхности и оставляет толстую окалину. Частицы обычной стали с щётки или круга въедаются в металл и ржавеют. Режим и технику подбирают так, чтобы не допустить ни одного из трёх.
Проволока
| Что варите | Проволока |
|---|---|
| Пищевая нержавейка: AISI 304, 08Х18Н10, 12Х18Н10Т, 321 | ER308LSi, Св-01Х19Н9; Св-04Х19Н9 — с оговоркой ниже |
| Кислотостойкая с молибденом: AISI 316, 10Х17Н13М2Т | ER316LSi |
| Нержавейку к чёрной стали | ER309LSi, Св-07Х25Н13 |
Буква L в обозначении — пониженный углерод, не больше 0,03 %, Si — повышенный кремний, который улучшает растекание металла в ванне. Ходовую Св-04Х19Н9 продавцы называют аналогом ER308LSi, но углерода по ГОСТ 2246 в ней допускается до 0,06 % — для неответственных изделий годится, для пищевых ёмкостей и многопроходных швов лучше проволока с L. Диаметр 0,8 мм — для металла 0,8–3 мм, 1,0 мм — для 2–6 мм.
Перед заправкой нержавеющей проволоки канал продувают, а лучше держат отдельный: частицы стальной проволоки из старого канала попадают в шов. Многие сварщики ставят под нержавейку тефлоновый или графитовый канал — в нём меньше трение; изготовители проволоки допускают и стальной, если он чистый. Ролик — под диаметр, прижим без перетяга: смятая проволока заедает в канале.
Газ
| Газ | Как варит |
|---|---|
| Аргон + 2–3 % CO₂ | Стандарт для нержавейки: устойчивая дуга, ровный шов, минимум окалины |
| Аргон + 1–2 % O₂ | Хорошая текучесть ванны, чуть больше окисления поверхности |
| Аргон + гелий + CO₂ (трёхкомпонентная смесь) | Изготовители проволоки называют его лучшим для короткой дуги: плоский валик, хорошее сплавление; газ дороже |
| Чистый аргон | Дуга блуждает, валик высокий, плохо растекается — для полуавтомата не годится |
| Чистая CO₂ или смесь с 18 % CO₂ | Науглероживает шов: он темнеет и со временем ржавеет |
Расход газа — 12–16 л/мин. Подробнее о газах для полуавтомата — в статье «какой газ нужен для сварки полуавтоматом».
Режим
Нержавейка проводит тепло втрое хуже обычной стали, а расширяется от нагрева в полтора раза сильнее. Тепло копится у шва, лист коробит, металл легко прожечь. Поэтому ток берут на 10–20 % ниже, чем для чёрной стали той же толщины. Ориентиры в аргоновой смеси:
| Толщина | Проволока | Ток, А | Напряжение, В |
|---|---|---|---|
| 1 мм | 0,8 мм | 40–60 | 15–17 |
| 1,5–2 мм | 0,8 мм | 60–90 | 16–18 |
| 3 мм | 0,8–1,0 мм | 90–130 | 18–20 |
| 4–5 мм | 1,0 мм | 130–170 | 19–22 |
Таблица — точка старта. Окончательный режим подбирают на обрезке того же металла: дуга короткая, ровно трещит, валик плоский и сплавляется с кромками. Полярность — обратная, плюс на горелке, как для любой сплошной проволоки в газе. Вылет проволоки — 8–12 мм, чуть короче, чем на чёрной стали.
Техника
1. Подготовка. Кромки зачищают и обезжиривают ацетоном. Зачищают только щёткой из нержавеющей проволоки или кругом, которым не обрабатывали чёрную сталь.
2. Прихватки. Ставьте чаще, чем на стали — через 30–50 мм на тонком листе: нержавейку сильнее ведёт, и стык расходится по ходу шва.
3. Угол. Горелку наклоняют на 10–15° и ведут от себя, соплом вперёд по ходу шва. Так газ лучше закрывает ванну, валик выходит плоским.
4. Короткие участки. Длинный шов варите участками по 30–50 мм вразбивку. Следующий участок рядом — когда предыдущий остыл. Для многопроходного шва металл между проходами по общей практике остужают до 150 °C и ниже: долгий нагрев в интервале примерно 430–870 °C связывает хром в карбиды — до температуры, при которой капля воды на металле уже не шипит.
5. Кратер. В конце шва задержитесь, заполните кратер и держите горелку над ним, пока не перестанет идти газ. Незаполненный кратер на нержавейке трескается.
Обработка после сварки
Цвета побежалости — это толстая окисная плёнка, под которой слой металла беден хромом. Пока её не снять, шов будет ржаветь, особенно во влажной среде. Убирают её так:
Травильная паста для нержавейки — наносят на шов кистью из пластика, выдерживают по инструкции, обычно 10–60 минут, и тщательно смывают водой. Паста едкая: перчатки, очки, проветривание.
Механически — щёткой из нержавеющей проволоки или лепестковым кругом, не бывавшим на чёрной стали. Блеск возвращается, но защитная плёнка восстановится сама только через сутки-двое на воздухе.
Для пищевых ёмкостей после травления проводят пассивацию — составом, который ускоряет образование защитной плёнки.
Когда полуавтомат не подходит
Тонкостенные трубы и пищевая нержавейка тоньше 0,8 мм прожигаются даже на минимальном токе — их варят аргонодуговой сваркой вольфрамом. Сварные стыки пищевых трубопроводов и ёмкостей, у которых внутренняя сторона шва контактирует с продуктом, варят с защитой корня — поддувом аргона изнутри: без него корень шва окисляется в рыхлую серую корку.
Частые вопросы
Какой проволокой варить нержавейку?
Для пищевой стали — ER308LSi или Св-01Х19Н9, для стали с молибденом — ER316LSi, для стыка с чёрной сталью — ER309LSi.
Можно ли варить нержавейку в углекислоте?
Сплошной проволокой нет: шов науглероживается и ржавеет. Есть порошковые проволоки, рассчитанные на углекислоту.
Какой газ нужен для нержавейки?
Аргон с 2–3 % CO₂ или с 1–2 % кислорода, расход 12–16 л/мин.
Как убрать побежалость после сварки?
Травильной пастой или щёткой из нержавейки; для пищевых ёмкостей — ещё и пассивация.