Как выбрать вольфрамовые электроды для TIG: цвет, диаметр, ток
Вольфрамовый электрод выбирают по трём вещам: по току аппарата (постоянный или переменный), по силе тока и по маркировке на торце. Для стали и нержавейки на постоянном токе берите лантанированный (по ISO — золотой WL 15 или синий WL 20) или цериевый серый WC 20. Для алюминия на переменном токе подходят те же лантанированные, а также чистый вольфрам (зелёный) и циркониевый (белый); чистый на постоянном токе не работает. Диаметр — по току: 1,6 мм примерно до 130 А, 2,4 мм — до 240 А, 3,2 мм — до 320 А на постоянном токе. Красный торированный не берите без необходимости: он слабо радиоактивен. И помните, что цвета по ГОСТ 23949-80 и по ISO 6848 совпадают не везде.
Неплавящийся электрод в аргонодуговой сварке (её называют TIG или TIG-сваркой) держит дугу и сам в шов не идёт. От того, что в нём кроме вольфрама, зависят поджиг, стабильность дуги, стойкость кончика и то, на каком токе электрод работает. Перепутать тип — значит получить блуждающую дугу, частую переточку или вольфрам в шве. Ниже — как читать маркировку и что брать под свою работу.
Что означает цвет на торце
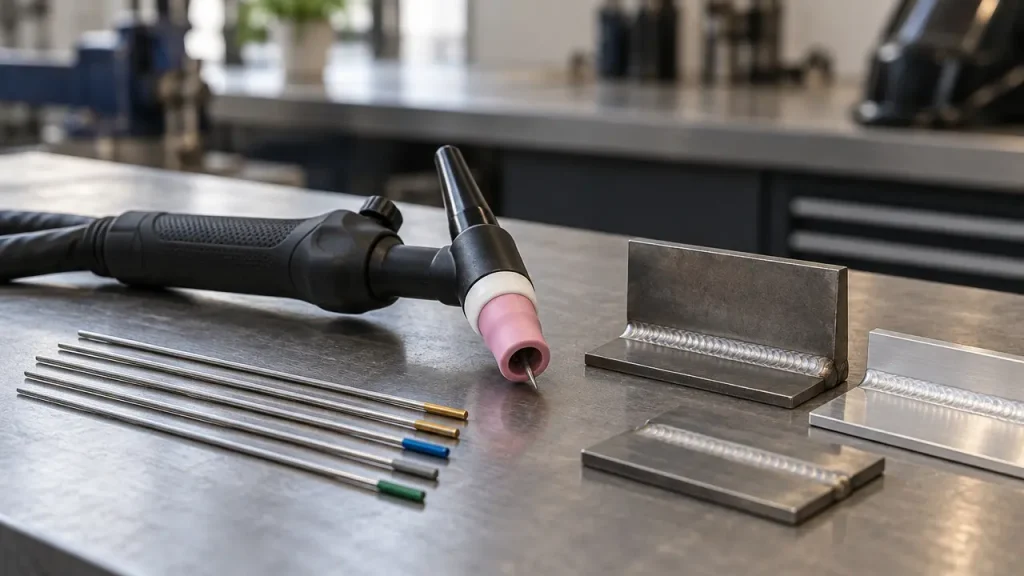
Вольфрамовые электроды отличаются добавками окислов — лантана, церия, циркония, тория, иттрия. Добавка облегчает поджиг и повышает стойкость. Тип электрода обозначают цветом: полосой или точкой на одном конце. Изготовители, работающие по международной классификации ISO 6848 (её европейская версия — EN ISO 6848, действующая редакция 2015 года), используют такие цвета:
| Обозначение | Добавка, % | Цвет | Ток |
|---|---|---|---|
| WP | Чистый вольфрам | Зелёный | Переменный, алюминий; на постоянном не работает |
| WL 10 | Лантан 0,9–1,2 | Чёрный | Постоянный и переменный |
| WL 15 | Лантан 1,4–1,6 | Золотой | Постоянный и переменный |
| WL 20 | Лантан 1,8–2,2 | Синий | Постоянный и переменный |
| WC 20 | Церий 1,8–2,2 | Серый | Постоянный и переменный |
| WZ 8 | Цирконий 0,7–0,9 | Белый | Переменный, алюминий; на постоянном ограниченно |
| WT 20 | Торий 1,7–2,2 | Красный | Постоянный; слабо радиоактивен |
В новых редакциях стандарта и в каталогах те же электроды пишут с двумя буквами окисла: WLa 15, WCe 20, WZr 8, WTh 20. Цифра — содержание добавки, умноженное на десять: WL 15 — около 1,5 % окиси лантана. В американской маркировке цериевый (EWCe-2) раньше был оранжевым, теперь он тоже серый. Бирюзовые, фиолетовые и другие электроды «с редкоземельными добавками» — фирменные смеси. Стандартом они не описаны, свойства смотрят в паспорте изготовителя.
ГОСТ 23949-80: где цвета расходятся
Отечественные электроды делают по ГОСТ 23949-80 «Электроды вольфрамовые сварочные неплавящиеся». Стандарт действующий. Марок в нём шесть, и маркировка своя:
| Марка по ГОСТ | Добавка, % | Цвет по ГОСТ | Тот же цвет по ISO означает |
|---|---|---|---|
| ЭВЧ | Чистый вольфрам | Не маркируется | — |
| ЭВЛ | Окись лантана 1,1–1,4 | Чёрный | WL 10, лантан — совпадает |
| ЭВИ-1 | Окись иттрия 1,5–2,3 | Синий | WL 20, лантан |
| ЭВИ-2 | Окись иттрия 2,0–3,0 | Фиолетовый | Фирменные смеси |
| ЭВИ-3 | Окись иттрия 2,5–3,5 | Зелёный | WP, чистый вольфрам |
| ЭВТ-15 | Двуокись тория 1,5–2,0 | Красный | WT 20, торий — совпадает |
Главное расхождение — зелёный цвет. По ГОСТ зелёный торец у иттрированного ЭВИ-3, по ISO — у чистого вольфрама, который годится только для переменного тока. Синий по ГОСТ — иттрий, по ISO — лантан. Поэтому по одному цвету покупать нельзя: смотрите, по какому стандарту маркирована пачка. На коробке по ГОСТ должна стоять марка (ЭВЛ, ЭВИ-1), на импортной — обозначение вида WL 20 или WLa 20.
Электроды диаметром от 3 мм ГОСТ разрешает маркировать не цветом, а фаской 1 мм под 45° или риской. Чистый ЭВЧ по ГОСТ не маркируется вовсе.
Какой тип под вашу работу
Выбор начинается с аппарата. Инвертор только постоянного тока (DC) варит сталь и нержавейку, но не алюминий. Аппарат AC/DC с переменным током варит и алюминий.
- Сталь и нержавейка на постоянном токе — лантанированный WL 15 или WL 20, либо цериевый WC 20. Все три поджигаются легко и держат кончик. У цериевого, по данным изготовителей, особенно лёгкий поджиг и повторный поджиг дуги.
- Алюминий на переменном токе — лантанированный WL 15 или WL 20, если хотите один электрод на всё. Чистый зелёный WP и циркониевый белый WZ 8 — классика для переменного тока и алюминия; на постоянном токе чистый не работает, циркониевый — ограниченно.
- Один электрод на всё в домашней мастерской — лантанированный 2,4 мм, золотой или синий: работает и на постоянном, и на переменном токе.
- Красный торированный WT 20 (ЭВТ-15) — по стойкости хорош на постоянном токе, но содержит торий и слабо радиоактивен. Изготовители сварочного оборудования советуют заменять его лантанированными и цериевыми.
Диаметр по силе тока
Слишком тонкий электрод на большом токе оплавляется и роняет вольфрам в шов. Слишком толстый на малом токе — дуга блуждает и плохо поджигается. Ориентир — таблица изготовителя сварочных аппаратов, приведённая в паспорте электродов:
| Диаметр, мм | Постоянный ток, А | Переменный ток, А |
|---|---|---|
| 1,0 | 3–40 | 5–30 |
| 1,6 | 15–130 | 20–90 |
| 2,0 | 45–180 | 45–135 |
| 2,4 | 70–240 | 70–180 |
| 3,2 | 140–320 | 130–250 |
| 4,0 | 220–450 | 200–320 |
Как читать. Допустимый переменный ток для того же диаметра ниже постоянного. Значения на переменном токе к тому же зависят от типа электрода и баланса, выставленного на аппарате. Верх диапазона — предел, а не рабочая точка: работать удобнее в середине.
Если ток у вас редко поднимается выше 120 А, хватит электродов 1,6 и 2,4 мм. Для 150–200 А нужен 2,4 или 3,2 мм. Покупать 4,0 мм для бытового инвертора на 200 А нет смысла.
Размерный ряд у ГОСТ и у импорта разный. ГОСТ 23949-80 даёт диаметры 1,0; 1,6; 2,0; 2,5; 3,0; 4,0 мм и больше, длины 75, 150, 200 и 300 мм. Импортные электроды чаще всего 1,6; 2,4; 3,2 мм длиной 175 мм. Под диаметр электрода подбирают цангу горелки: цанга на 2,4 не зажмёт 2,0 и 2,5.
Заточка: угол по току
На постоянном токе кончик затачивают на конус. Угол выбирают по току:
| Сварочный ток | Угол заточки |
|---|---|
| до 20 А | 30° |
| 20–100 А | 60–90° |
| 100–200 А | 90–120° |
| больше 200 А | 120° |
Острый кончик легче поджигается и даёт дугу стабильнее, но шов шире, проплавление меньше, а кончик живёт недолго. Тупой даёт узкий шов и более глубокое проплавление, служит дольше, но дуга чаще блуждает. После заточки кончик слегка притупляют: острая игла обгорает и падает в ванну.
Точат вдоль электрода, чтобы риски шли от кончика к хвосту, а не поперёк. Круг нужен отдельный, алмазный или эльборовый: на круге, где точили сталь, электрод загрязняется, и дуга становится неустойчивой. Боковой стороной обычного круга и ленточным гриндером вольфрам не точат. Отрезают электрод тоже алмазным диском, закрепив с двух сторон, а не кусачками и не надломом: вольфрам хрупкий и колется вдоль.
Что проверить при покупке
- Обозначение на пачке: марка по ГОСТ или код по ISO, диаметр и длина. Только по цвету не берите.
- Электрод прямой: ГОСТ допускает непрямолинейность не больше 0,25 % длины — на 175 мм это меньше половины миллиметра. Кривой электрод катится по столу с заметным вилянием.
- Поверхность гладкая, без трещин, раковин и окалины, торец ровный, без сколов.
- Цанга и корпус цанги горелки — того же диаметра.
Частые вопросы
Какой вольфрамовый электрод лучше для нержавейки?
Лантанированный WL 15 или WL 20, либо цериевый WC 20, на постоянном токе.
Какой электрод для алюминия?
На переменном токе: лантанированный, чистый зелёный WP или циркониевый белый WZ 8.
Что означает зелёный электрод?
По ISO — чистый вольфрам, по ГОСТ 23949-80 — иттрированный ЭВИ-3. Смотрите маркировку на пачке.
Какой диаметр брать для инвертора на 200 А?
1,6 мм для тонкого металла и 2,4 мм для основной работы.
Опасны ли красные электроды?
Они содержат торий и слабо радиоактивны; опасна пыль при заточке.