Прямая и обратная полярность при сварке: что выбрать
Прямая полярность — электрод на минусе, деталь на плюсе. Обратная — электрод на плюсе, деталь на минусе. Полярность есть только на постоянном токе, то есть у инвертора. Электродом варят на той, что написана на пачке: с основным покрытием (УОНИ и аналоги) — только обратная, рутиловые — любая. Полуавтомат сплошной проволокой в газе — обратная, порошковой проволокой без газа — прямая. Аргонодуговая сварка стали вольфрамом — прямая.
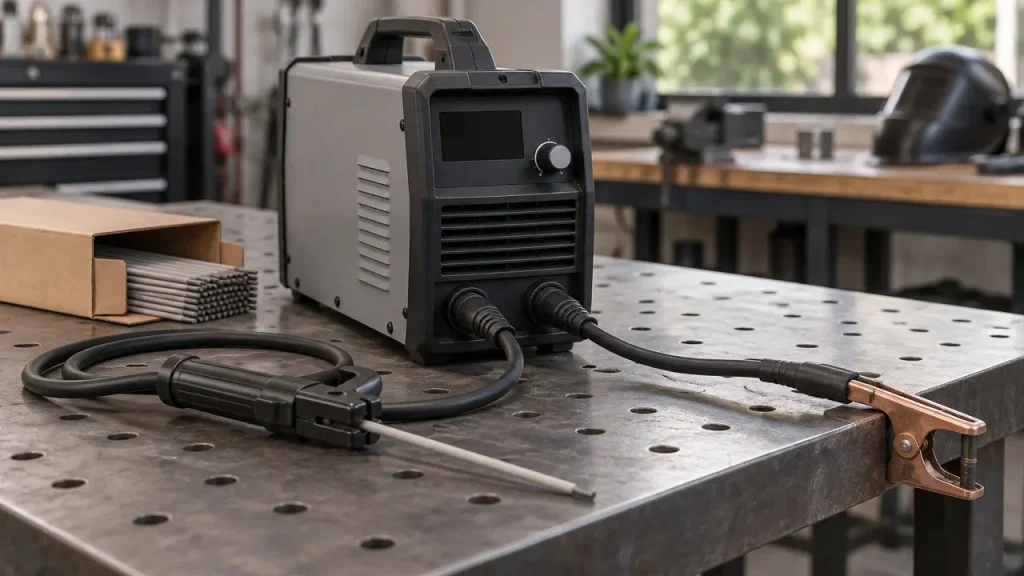
У сварочного инвертора на передней панели два гнезда, плюс и минус. Кабель с держаком или горелкой можно вставить в любое — и от этого зависит, как горит дуга, куда идёт больше тепла и будет ли шов вообще. Сварочный трансформатор даёт переменный ток, полярности у него нет.
Как подключить
| Полярность | Держак или горелка | Масса (деталь) |
|---|---|---|
| Прямая | Минус | Плюс |
| Обратная | Плюс | Минус |
Запомнить проще всего так: «обратная — электрод на плюс». В зарубежных инструкциях и на пачках электродов прямую обозначают DCEN или DC−, обратную — DCEP или DC+: буквы EN и EP означают «электрод на минусе» и «электрод на плюсе».
Где больше тепла и почему об этом спорят
В отечественных учебниках правило такое: на постоянном токе больше тепла выделяется на плюсе. Значит, на прямой полярности сильнее греется деталь и провар глубже, на обратной — сильнее греется электрод, а деталь меньше, поэтому обратную ставят на тонкий металл.
Это правило строго выполняется для дуги с вольфрамовым электродом, на которой его и выводили. С покрытыми электродами картина сложнее: покрытие меняет поведение дуги, и в зарубежных справочниках для ручной дуговой сварки можно встретить обратное утверждение — что обратная полярность даёт более глубокое проплавление. Спорить с этим на практике не нужно. Полярность для электрода выбирают не из теории, а по паспорту: изготовитель уже подобрал её под состав покрытия.
Ручная дуговая сварка электродом
Режим тока для электрода закодирован по ГОСТ 9466 последней цифрой в условном обозначении на пачке — после буквенного типа покрытия. Цифра одновременно говорит о полярности на постоянном токе и о том, можно ли варить на переменном.
| Цифра | Постоянный ток | Переменный ток, напряжение холостого хода |
|---|---|---|
| 0 | Только обратная | Нельзя |
| 1 | Любая | 50 ± 5 В |
| 2 | Прямая | 50 ± 5 В |
| 3 | Обратная | 50 ± 5 В |
| 4 | Любая | 70 ± 10 В |
| 5 | Прямая | 70 ± 10 В |
| 6 | Обратная | 70 ± 10 В |
| 7 | Любая | 90 ± 5 В |
| 8 | Прямая | 90 ± 5 В |
| 9 | Обратная | 90 ± 5 В |
На практике это выглядит так:
Основное покрытие (буква Б в обозначении, электроды типа УОНИ-13/45 и УОНИ-13/55, их аналоги) — цифра 0: только постоянный ток обратной полярности. На прямой такой электрод горит рвано, разбрызгивает и даёт поры.
Рутиловое покрытие (буква Р, электроды типа МР-3, ОЗС-12, АНО-21) — варят и на переменном токе, и на постоянном. Какая полярность допустима на постоянном — любая или только обратная, — зависит от марки и завода: смотрите цифру на пачке. Это самые терпимые к источнику электроды, ими учатся.
Тонкий металл в отечественной практике варят на обратной полярности, если её допускает электрод, — считается, что деталь греется меньше. Зарубежные паспорта рутиловых электродов иногда советуют для тонкого листа прямую. Надёжнее полярности от прожогов спасают меньший ток и электрод тоньше. Подробно режимы разобраны в статье «как варить тонкий металл электродом».
Полуавтомат
Сплошная проволока в защитном газе — углекислоте, смеси или аргоне — работает на обратной полярности: плюс на горелке, минус на массе. Так дуга стабильнее, а капли металла переходят в шов мелкими порциями.
Порошковая самозащитная проволока, которой варят без газа, — на прямой: минус на горелке, плюс на массе. Если оставить обратную, шов получится пористым, с сильным разбрызгиванием. Но у части недорогих самозащитных проволок на катушке указана обратная полярность — верьте этикетке своей катушки. Порошковые проволоки для работы в газе бывают и под обратную полярность, это указано на катушке.
У большинства бытовых полуавтоматов полярность переключают перемычкой или коротким кабелем внутри отсека катушки: с гнезда плюс на гнездо минус и обратно, а кабель массы — во второе гнездо на панели. Как выбрать газ под металл и проволоку, разобрано в статье «какой газ нужен для сварки полуавтоматом».
Аргонодуговая сварка
Сталь, нержавейку, медь и титан неплавящимся вольфрамовым электродом варят на постоянном токе прямой полярности. Вольфрам на минусе греется мало и долго держит заточку. На обратной полярности он перегревается и плавится уже на небольшом токе, поэтому её для сварки вольфрамом почти не используют.
Алюминий и магний варят на переменном токе. Полупериод обратной полярности разрушает тугоплавкую оксидную плёнку на поверхности алюминия, полупериод прямой — даёт провар и бережёт вольфрам.
Как понять, что полярность не та
| Что видите | Вероятно |
|---|---|
| Электрод с основным покрытием липнет, дуга рвётся, много брызг | Стоит прямая, а нужна обратная |
| Порошковая проволока без газа сильно брызгает, шов в порах | Стоит обратная, а нужна прямая |
| Вольфрам оплавляется шариком на малом токе | Для стали стоит обратная полярность |
| Тонкий металл прожигается при обычном для толщины токе | Стоит прямая, попробуйте обратную |
Частые вопросы
Что такое обратная полярность?
Электрод или горелка на плюсе, масса на минусе.
Какую полярность ставить для электродов УОНИ?
Только обратную: на пачке у них цифра 0 — постоянный ток обратной полярности.
Какая полярность у полуавтомата без газа?
Прямая: минус на горелке, плюс на массе. Сплошная проволока в газе — обратная.
Есть ли полярность у сварочного трансформатора?
Нет, он даёт переменный ток. Полярность есть только у аппаратов постоянного тока.