Как варить тонкий металл электродом: ток, электрод и шов без прожогов
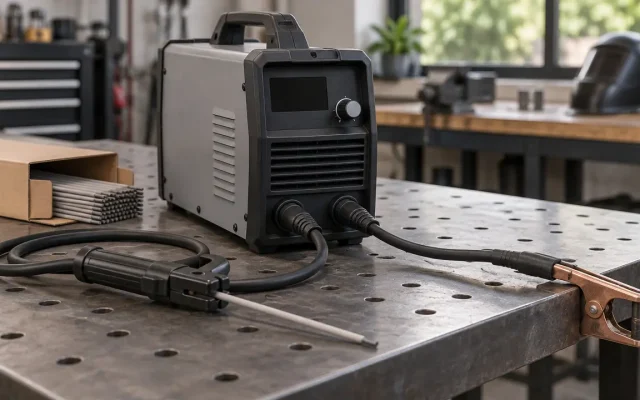
Металл 1–2 мм варят инвертором электродом 1,6–2,0 мм на токе 30–60 А, на обратной полярности — плюс на электроде. Детали стыкуют без зазора и прихватывают через 20–40 мм. Варят короткой дугой, короткими участками по 10–20 мм вразброс, давая металлу остыть, электрод ведут углом вперёд. Медная пластина под швом забирает тепло и не даёт прожечь. Тоньше 1 мм электродом варить почти бесполезно — это работа для полуавтомата или аргона.
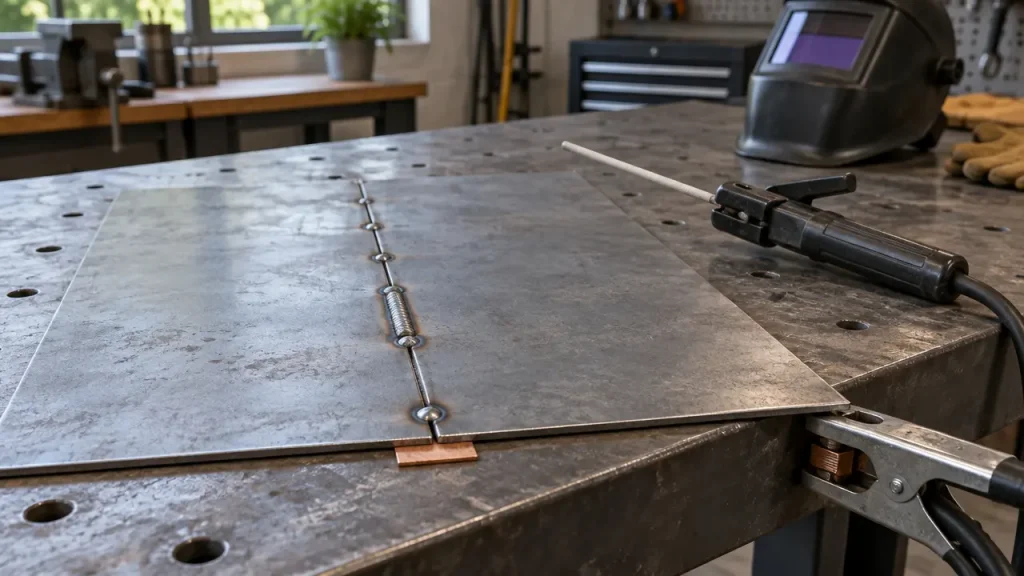
Тонкий металл прожигается не потому, что ток большой «вообще», а потому что тепло некуда уходить. Толстая деталь сама отводит его от сварочной ванны, лист в 1,5 мм — нет. Всё, что ниже, сводится к одному: меньше тепла в одну точку и больше времени на остывание.
Электрод и ток
| Толщина металла | Диаметр электрода | Ток, А | Как варить |
|---|---|---|---|
| 0,8–1,0 мм | 1,6 мм | 25–35 | Только точками, на медной подкладке |
| 1,0–1,5 мм | 1,6–2,0 мм | 30–50 | Короткие участки 10–15 мм |
| 1,5–2,0 мм | 2,0 мм | 45–60 | Участки 15–20 мм |
| 2,0–3,0 мм | 2,5 мм | 60–80 | Почти обычный шов, с паузами |
Диапазон тока для конкретного электрода производитель печатает на пачке. Для тонкого металла начинайте с нижней границы и прибавляйте по 5 А, пока дуга не станет устойчивой.
Электроды берите с рутиловым покрытием, тип Э46 по ГОСТ 9467-75: они зажигаются на малом токе и держат короткую дугу. Для тонкого металла есть и специальные марки, например АНО-21. Электроды с основным покрытием, тип Э50А, на малом токе капризны: прилипают и рвут дугу.
Полярность и настройки инвертора
На постоянном токе больше тепла выделяется на плюсе. Для тонкого металла ставят обратную полярность: держак с электродом на плюс, масса на минус. Тогда электрод плавится быстрее, а лист греется меньше.
Если у инвертора есть «горячий старт» и «форсаж дуги», убавьте их до минимума: они на мгновение поднимают ток и прожигают лист при поджиге. «Антизалипание» оставьте включённым. Если электрод всё равно прилипает, разберитесь по статье почему прилипает электрод.
Подготовка деталей
Зачистка. Кромки и полосу 15–20 мм вокруг — до блеска. На ржавчине и краске дуга на малом токе гаснет, а ток прибавлять нельзя.
Зазор. Стык — без зазора или с зазором не больше 0,5 мм. Любая щель на тонком металле превращается в дыру.
Внахлёст варить проще, чем встык: кромку верхнего листа приваривают к нижнему, и прожечь её сложнее. Если конструкция позволяет — выбирайте нахлёст 10–15 мм.
Прихватки. Через каждые 20–40 мм, короткими точками. Без них лист поведёт уже на первых сантиметрах шва и стык разойдётся.
Теплоотвод. Под шов подложите медную пластину или толстую стальную полосу. Медь к стали не приваривается, а тепло забирает хорошо.
Как вести шов
1. Дуга короткая. Расстояние от конца электрода до металла — не больше диаметра электрода, 1,5–2 мм. Длинная дуга растекается по листу и греет его шире.
2. Угол вперёд. Наклоните электрод на 30–45° от вертикали так, чтобы его кончик был направлен вперёд по ходу шва, а держак оставался позади. Дуга бьёт на ещё не сваренный холодный металл, ванна не скапливается под электродом, и проплавление получается мельче.
3. Короткие участки. 10–20 мм — и обрыв дуги. Следующий участок — в другом конце шва или через один, пока первый остывает. Так варят «вразброс» или обратноступенчато.
4. Точками. На металле около 1 мм шов складывают из точек: зажгли, дали ванне образоваться, оборвали, следующую точку ставят на край остывающей предыдущей.
5. Скорость. Чуть быстрее, чем на толстом металле, без поперечных колебаний.
Угловой, тавровый и разная толщина
Угловое соединение двух листов — самое простое для тонкого металла: кромки сходятся углом, металла в стыке больше, чем в листе. Варят по внешнему углу, держа электрод по биссектрисе.
Тавровое — лист торцом к другому листу. Дугу направляйте на сплошной лист, а торец подхватывайте краем ванны: торец тонкий и прогорает первым.
Тонкое к толстому — например, лист 1,5 мм к уголку 4 мм. Ток выбирают под тонкий, а дугу держат на толстой детали и ванну подводят к тонкой. Тогда толстая успевает прогреться, а тонкая не сгорает.
| Соединение | Куда направлять дугу | Ток относительно стыкового |
|---|---|---|
| Встык | По оси стыка, на подкладке | Базовый из таблицы |
| Внахлёст | На нижний лист, кромку верхнего подхватывать | На 5–10 А больше |
| Угловое снаружи | По биссектрисе угла | Как встык или чуть меньше |
| Тонкое к толстому | На толстую деталь | По тонкой, плюс 5 А |
Вертикальный шов на тонком металле ведут сверху вниз, быстро и короткими участками: так ванна не успевает стечь и прожечь лист. Снизу вверх варят толстый металл, где нужно глубокое проплавление.
Как уменьшить поводку
Прихватки чаще, участки короче, паузы длиннее — всё это работает. Ещё помогают струбцины или магнитные угольники, которые держат лист до полного остывания, и последовательность шва от середины к краям. Поливать шов водой, чтобы быстрее остыл, нельзя: металл в зоне шва закаливается и трескается.
Частые вопросы
Какой ток ставить для тонкого металла?
Для 1–1,5 мм — 30–50 А с электродом 1,6–2,0 мм, для 1,5–2 мм — 45–60 А с электродом 2,0 мм.
Какая полярность для тонкого металла?
Обратная: электрод на плюс, масса на минус. Деталь при этом греется меньше.
Можно ли варить электродом металл 1 мм?
Можно, точками, электродом 1,6 мм на медной подкладке. Тоньше 1 мм — лучше полуавтоматом.