Как варить полуавтоматом: настройка, газ и техника шва
Зачистите металл до блеска и закрепите массу рядом со швом. Для стали 1–3 мм берите проволоку 0,8 мм, для 3–6 мм — 1,0 мм. Полярность — плюс на горелке, газ — углекислота или смесь аргона с углекислотой, 10–15 л/мин. Напряжение выставьте по толщине металла, а скорость подачи проволоки подберите на обрезке по звуку: правильная дуга ровно трещит, как сало на сковороде. Держите вылет проволоки 10–12 мм, горелку наклоните на 5–15° и ведите равномерно, глядя на край сварочной ванны.
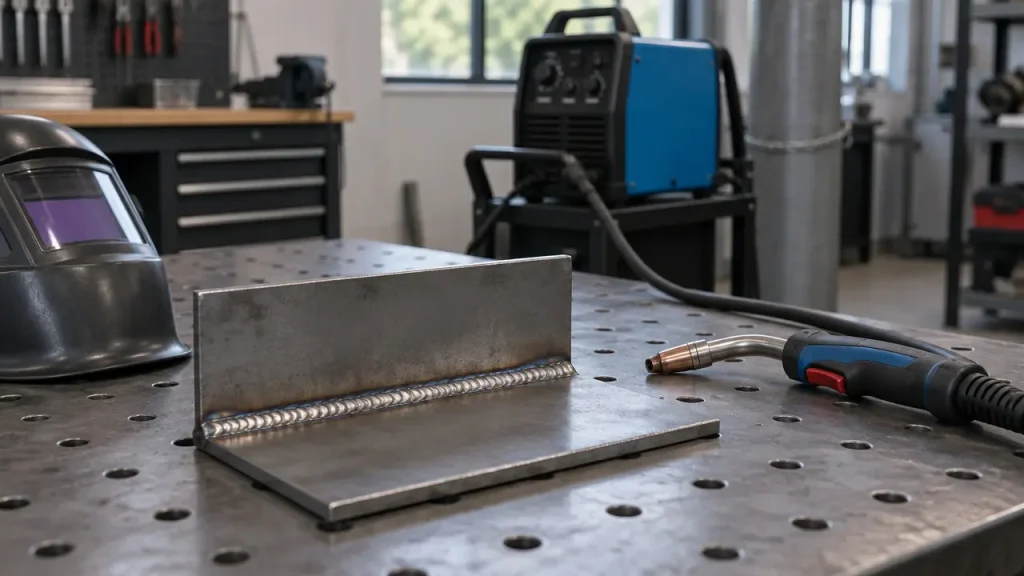
Полуавтомат подаёт в зону сварки проволоку с постоянной скоростью, а газ из баллона защищает расплавленный металл от воздуха. От сварщика остаётся вести горелку: угол, скорость и расстояние. Поэтому научиться варить полуавтоматом проще, чем электродом, но только если аппарат правильно настроен — плохо настроенный полуавтомат не варит в любых руках.
Подготовка аппарата
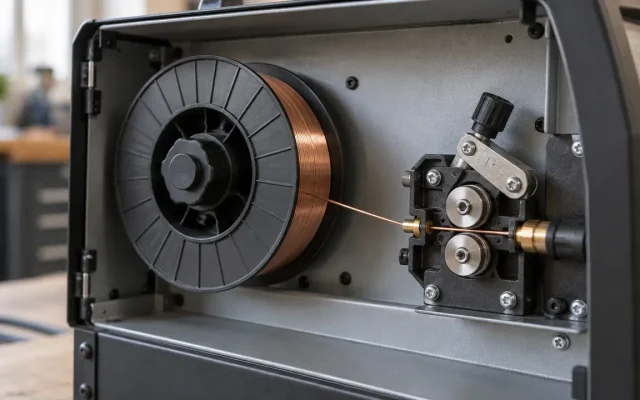
1. Проволока и ролики. Поставьте катушку, заправьте проволоку в ролик подающего механизма канавкой нужного диаметра: на ролике выбиты цифры 0,8 и 1,0. Для стальной проволоки нужна V-образная канавка.
2. Наконечник. Токосъёмный наконечник в горелке — под диаметр проволоки, цифра выбита на нём. Наконечник на 1,0 с проволокой 0,8 даёт плохой контакт и рваную дугу, на 0,6 — проволока застрянет.
3. Прижим. Затяните прижимной ролик так, чтобы проволока шла без проскальзывания, но если упереть её в изолированный предмет, ролики проскальзывали, а не сминали проволоку. Перетянутый прижим плющит проволоку, она застревает в канале.
4. Полярность. Для сплошной проволоки в газе — плюс на горелке, масса в минус. Для порошковой проволоки без газа — наоборот. Подробно — в статье «прямая и обратная полярность при сварке».
5. Газ. Откройте вентиль баллона, на редукторе выставьте расход: 10–15 л/мин для работы в помещении, больше при лёгком сквозняке. Углекислота даёт глубокий провар и больше брызг, смесь аргона с 18 % углекислоты — ровный шов и меньше брызг. Какой газ брать под какую работу, разобрано в статье «какой газ нужен для сварки полуавтоматом».
Настройка по толщине
У полуавтомата две главные ручки: напряжение и скорость подачи проволоки. Напряжение задаёт длину дуги и ширину валика, подача — ток и количество металла в шве. Чем больше подача, тем больше ток. Начальные значения для стали в углекислоте или смеси:
| Толщина металла | Проволока | Ток, А | Напряжение, В | Подача, м/мин |
|---|---|---|---|---|
| 0,8–1 мм | 0,8 мм | 40–60 | 16–17 | 2–3 |
| 1,5–2 мм | 0,8 мм | 70–100 | 17–19 | 3,5–5 |
| 3 мм | 0,8–1,0 мм | 110–140 | 19–21 | 5–7 |
| 4–5 мм | 1,0 мм | 120–170 | 19–22 | 5–7 |
| 6 мм и толще | 1,0–1,2 мм | 160–220 | 21–24 | 6–9 |
Таблица — точка старта, а не готовый рецепт. Цифры на шкалах бытовых аппаратов условные, а подача у разных моделей идёт в разных единицах. Многие аппараты имеют таблицу режимов на внутренней стороне крышки отсека катушки — начните с неё. Синергетические полуавтоматы подбирают напряжение под подачу сами: вы выбираете проволоку, газ и толщину.
Как подобрать режим по звуку
Возьмите обрезок того же металла и проведите валик длиной 5–10 см. Затем меняйте одну ручку и смотрите, что меняется.
| Что слышите и видите | Что не так | Что крутить |
|---|---|---|
| Ровный треск, мелкие брызги, валик плотный и плавно переходит в металл | Режим подобран | Ничего |
| Проволока упирается в металл, горелку толкает назад, хлопки | Подача велика для этого напряжения | Убавить подачу или добавить напряжение |
| Шипение, длинная дуга, крупные капли, проволока плавится над ванной | Напряжение велико или подача мала | Добавить подачу или убавить напряжение |
| Высокий узкий валик «верёвкой», края не сплавились | Мало напряжения или слишком быстро ведёте | Поднять напряжение, вести медленнее |
| Прожоги на тонком металле | Много тока или горелка стоит на месте | Снизить подачу, варить точками или короткими участками |
Техника шва
Вылет проволоки — расстояние от наконечника до металла — держите 10–12 мм. Больше — ток падает, газ хуже защищает ванну, появляются поры. Перед началом откусите шарик с конца проволоки кусачками: с ним дуга зажигается с хлопком.
Угол горелки — 5–15° от вертикали по направлению сварки. Если наклонить горелку соплом вперёд по ходу и толкать её от себя, валик выходит плоский и широкий, провар меньше — так варят тонкий металл. Если тянуть горелку на себя соплом назад, провар глубже, валик выше — так варят толстый металл. Наклон больше 20–25° вытягивает газ из-под сопла, и шов идёт в поры.
Скорость. Смотрите на край сварочной ванны, а не на дугу. Ванна должна сплавляться с обеими кромками и держать одну ширину по всей длине шва. Убегаете — валик узкий и не проплавляет края. Отстаёте — металл переливается вперёд дуги и ложится наплывом.
Движения. На тонком металле горелку ведут прямо, без колебаний, или ставят короткие швы по 10–20 мм вразбивку, давая металлу остыть. На толстом металле делают поперечные колебания — зигзагом или полумесяцем, задерживаясь на кромках.
Прихватки. Перед сплошным швом деталь прихватывают короткими точками по 5–10 мм через 50–100 мм, иначе металл поведёт от нагрева, и стык разойдётся или сомкнётся.
Порядок работы
1. Зачистите кромки и место массы до блестящего металла: ржавчина, окалина, краска и масло дают поры и рваную дугу.
2. Закрепите массу как можно ближе к шву, на чистом металле. Через ржавый верстак и шарниры ток теряется, дуга становится неустойчивой.
3. Наденьте маску, краги и одежду из хлопка или брезента, уберите горючее в радиусе нескольких метров.
4. Проверьте газ: нажмите на курок горелки с отведённым прижимом роликов или кнопку продувки — газ должен слышно шипеть из сопла.
5. Поднесите горелку под нужным углом с вылетом 10–12 мм, нажмите курок и ведите шов. В конце шва задержитесь на долю секунды, чтобы заполнить кратер, отпустите курок и подержите горелку над швом ещё секунду, пока газ закрывает остывающий металл.
Частые вопросы
Как настроить полуавтомат для начинающего?
Выставить напряжение по толщине металла и подобрать подачу на обрезке, пока дуга не затрещит ровно, как сало на сковороде.
Какой вылет проволоки должен быть?
10–12 мм от наконечника до металла.
Почему шов получается с порами?
Нет газа или его мало, сквозняк, грязный металл или сопло, слишком большой вылет или наклон горелки.
Какая полярность у полуавтомата?
Сплошная проволока в газе — плюс на горелке. Порошковая без газа — минус на горелке.