Как варить чугун электродами: холодная сварка без трещин
Дома чугун варят холодным способом специальными электродами на никелевой или медной основе диаметром 3 мм, на малом токе и постоянном токе обратной полярности. Концы трещины засверливают, кромки разделывают и зачищают до чистого металла. Варят короткими участками по 20–50 мм, каждый сразу простукивают молотком и дают остыть, пока деталь можно держать рукой. Обычные стальные электроды для чугуна не годятся: шов отходит с трещиной по краю.
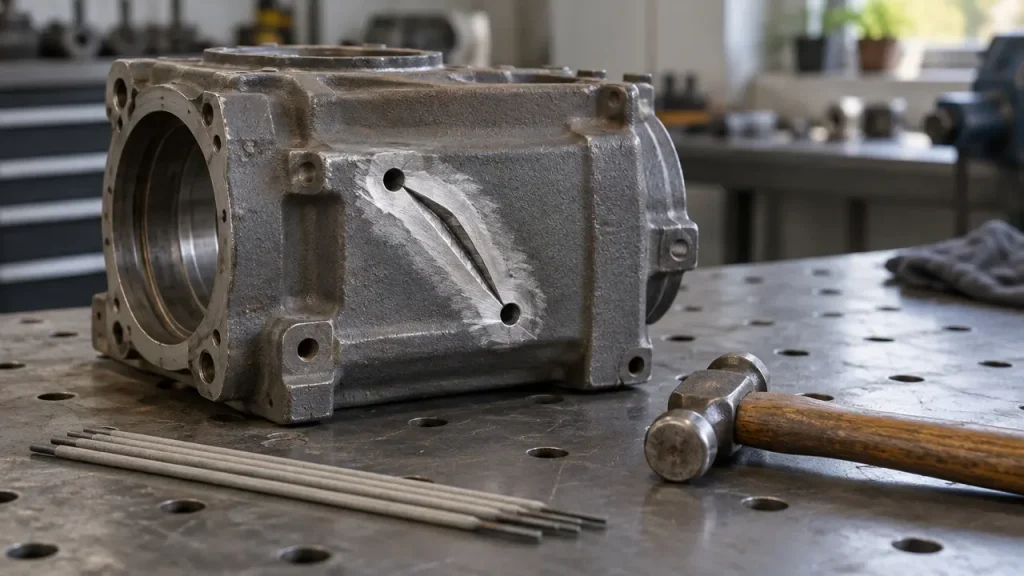
Чугун — это железо, в котором углерода в 10–20 раз больше, чем в обычной стали. Этот углерод и мешает сварке. Металл у шва быстро остывает от холодной массы детали, углерод не успевает выделиться в виде графита и связывается в цементит — твёрдую и хрупкую прослойку, которую не берёт напильник. При остывании чугун почти не тянется, и усадка шва рвёт эту прослойку. Вся технология холодной сварки — способ дать шву усесть без трещин.
Какой чугун можно варить
| Чугун | Где встречается | Свариваемость |
|---|---|---|
| Серый | Корпуса редукторов, станины, блоки двигателей, радиаторы, ванны, котлы | Удовлетворительная, это основной случай |
| Высокопрочный с шаровидным графитом | Трубы, коленвалы, ответственные детали | Лучше серого, теми же электродами |
| Ковкий | Фитинги, мелкие детали машин | Удовлетворительная |
| Белый | Износостойкие детали, отливки без обработки | Практически не сваривается |
Серый чугун узнают по излому: зернистый, тёмно-серый. Белый в изломе светлый, блестящий. Стружка серого чугуна при сверлении крошится в порошок, а не вьётся. Подсказку даёт и искра на точиле: у чугуна сноп короткий, тусклый, красноватый, у стали — длинный и яркий; но отличить по искре серый чугун от белого надёжно нельзя.
Чем варить
| Электрод | Основа | Шов | Когда брать |
|---|---|---|---|
| Никелевый, тип ENi-CI | Почти чистый никель | Мягкий, обрабатывается напильником и сверлом | Тонкостенные детали, заделка дефектов литья, где шов потом обрабатывают |
| Железоникелевый, тип ENiFe-CI | Около половины никеля | Прочнее никелевого, обрабатывается | Силовые детали, толстый чугун, высокопрочный чугун |
| Медно-никелевый, типа МНЧ-2 | Медно-никелевый сплав | Плотный, обрабатывается | Плотные швы на корпусах, где важна герметичность |
| Медно-железный, типа ОЗЧ-2 | Медь с железным порошком в покрытии | Плохо обрабатывается | Заварка трещин и раковин без последующей обработки |
| Стальной с особым покрытием, типа ЦЧ-4 | Сталь, покрытие с ванадием | Твёрдый, почти не обрабатывается | Неответственные ремонты, первый слой под другие электроды |
Если шов потом нужно сверлить, нарезать в нём резьбу или пройти напильником — берите никелевые. Медные и стальные швы на чугуне дают твёрдую зону, которую берёт только шлифовальный круг.
Электроды для чугуна берут диаметром 2,5–3 мм — чем тоньше, тем меньше ток и нагрев. Перед работой их прокаливают по режиму на пачке: влажное покрытие даёт поры, а чугун к ним особенно чувствителен.
Подготовка трещины
1. Найдите концы трещины. Смочите место керосином, вытрите насухо и натрите мелом — через несколько минут керосин проступит из трещины тёмной линией, и станет видно, где она кончается.
2. Засверлите концы трещины сверлом 4–6 мм, отступив 3–5 мм за видимый конец. Отверстие останавливает трещину: без него она побежит дальше при первом же нагреве.
3. Разделайте кромки V-образной канавкой углом около 60–90° на глубину 2/3 толщины стенки. Удобнее всего — болгаркой или бормашиной. Сквозную трещину в тонкой стенке можно не разделывать, только зачистить.
4. Зачистите до чистого металла на 15–20 мм в обе стороны. Чугун пористый и впитывает масло: деталь из редуктора или двигателя прогрейте горелкой или феном до 200–300 °C, чтобы масло выгорело и вышло из пор, и зачистите ещё раз.
Режим
Ток для чугунных электродов — минимальный, при котором дуга горит устойчиво. Ориентиры по паспортам для нижнего положения:
| Электрод | 3 мм, А | 4 мм, А |
|---|---|---|
| Медно-никелевый, типа МНЧ-2 | 90–110 | 120–140 |
| Медно-железный, типа ОЗЧ-2 | 80–110 | — |
| Железо-ванадиевый, типа ЦЧ-4 | 65–80 | 90–120 |
| Никелевые и железоникелевые зарубежного типа | по паспорту, обычно ниже, чем для стальных того же диаметра | |
Точный диапазон для каждой марки указан на пачке — у медных и стальных электродов он свой. Полярность для большинства чугунных электродов — постоянный ток обратной полярности, держак на плюсе. Как подключить и почему, разобрано в статье «прямая и обратная полярность при сварке».
Как варить
1. Варите короткими валиками, с короткой дугой, без поперечных колебаний. Длина участка — по паспорту электрода: у медно-никелевых 20–30 мм, у медно-железных 30–50 мм, у железо-ванадиевых 25–35 мм. Длинный сплошной шов перегреет деталь, и усадка порвёт её рядом со швом.
2. Сразу после каждого валика, пока он горячий, простучите его частыми лёгкими ударами молотка с закруглённым бойком — по шву, не по чугуну рядом. Проковка растягивает металл шва и снимает напряжения усадки.
3. Дайте остыть до 50–60 °C — пока деталь можно держать рукой у шва. Только потом следующий участок.
4. Участки кладите вразбивку: сначала от концов трещины к середине, затем заполняйте промежутки. Так нагрев распределяется по детали.
5. После заварки дайте детали остыть медленно, укрыв её сухим песком или базальтовым полотном. Воду и сквозняк к горячему чугуну не подпускайте.
Горячая сварка
Есть и другой способ: деталь целиком нагревают в печи до 600–700 °C, варят чугунными прутками или электродами и остужают вместе с печью много часов. Шов получается того же состава, что и деталь, без отбела. Это работа для мастерской с печью: в гараже нагреть корпус редуктора равномерно и остудить медленно не получится.
Есть и промежуточный путь. Зарубежные инструкции к никелевым и железоникелевым электродам часто советуют подогреть всю отливку до 150–260 °C и держать её тёплой во время сварки — тогда отбел и трещины ещё менее вероятны. Отечественные паспорта медно-никелевых и медно-железных электродов рассчитаны на холодную сварку с остыванием до 60 °C. Дома реален холодный способ, а небольшую деталь можно прогреть в духовке или горелкой равномерно до 150–200 °C.
Частые вопросы
Какими электродами варить чугун?
Никелевыми и железоникелевыми, медно-никелевыми типа МНЧ-2, медно-железными типа ОЗЧ-2 или стальными типа ЦЧ-4. Обычные стальные не годятся.
Какой ток ставить для электрода 3 мм?
Ориентир для 3 мм: МНЧ-2 — 90–110 А, ОЗЧ-2 — 80–110 А, ЦЧ-4 — 65–80 А; точно — по пачке.
Зачем засверливать концы трещины?
Отверстие останавливает трещину, иначе она пойдёт дальше от нагрева.
Почему шов на чугуне трескается?
Металл у шва отбеливается и становится хрупким, а усадка шва его рвёт. Помогают короткие участки, проковка и остывание после каждого.