Как варить нержавейку электродом: марка, ток и техника
Нужен электрод под нержавейку, обычный для чёрной стали не годится: шов заржавеет. Для пищевой нержавейки типа 08Х18Н10 (AISI 304) — ОЗЛ-8 или зарубежный E308L, для 12Х18Н10Т и где важна стойкость к коррозии по границам зёрен — ЦЛ-11, для нержавейки с молибденом (AISI 316) — ЭА-400/10У или E316L. Варите постоянным током обратной полярности, ток на 10–20 % меньше, чем для чёрного металла того же диаметра, дугой короче, валиками без широких колебаний. Металлу давайте остыть между проходами, после сварки снимите шлак и цвета побежалости.
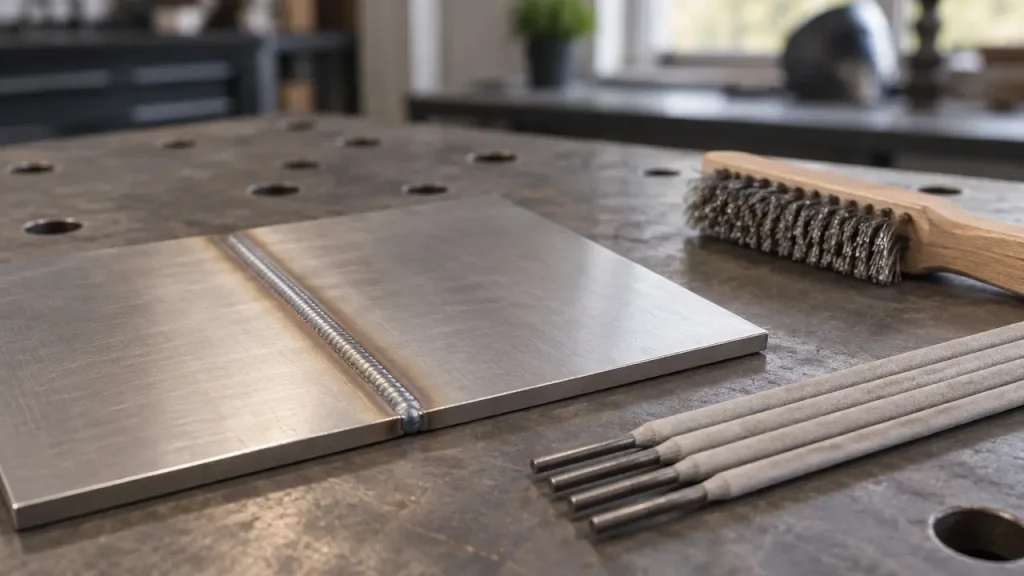
Нержавейка не ржавеет за счёт хрома и никеля. Задача сварщика — не потерять их в шве и около шва. Отсюда все правила: свой электрод с тем же легированием, минимум тепла, чистота инструмента и обработка после сварки.
Какой электрод под какую сталь
Электроды для нержавейки выпускаются по ГОСТ 10052-75 (у нас) и AWS A5.4 (за рубежом). Подбирают по марке свариваемой стали: состав шва должен быть не беднее основного металла.
| Что варите | Отечественные марки | Зарубежный аналог |
|---|---|---|
| 08Х18Н10, 12Х18Н9 (AISI 304) — посуда, баки, перила | ОЗЛ-8 | E308L |
| 12Х18Н10Т, 08Х18Н10Т (AISI 321), детали для агрессивных сред | ЦЛ-11 (тип Э-08Х20Н9Г2Б, с ниобием) | E347 |
| Нержавейка с молибденом 10Х17Н13М2Т (AISI 316) — химия, морская вода | ЭА-400/10У (тип Э-07Х19Н11М3Г2Ф) | E316L |
| Нержавейка к чёрной стали | ОЗЛ-6 | E309L |
Буква L у зарубежных электродов означает низкий углерод, до 0,04 %. Чем меньше углерода, тем меньше риск, что хром около шва свяжется в карбиды и нержавейка начнёт ржаветь по границе шва. Электрод E308L подходит и для обычной 304, и для 304L, а наоборот — электрод без L на низкоуглеродистую сталь — хуже.
Ток и полярность
Электроды для нержавейки с основным покрытием (ОЗЛ-8, ЦЛ-11 и большинство отечественных) работают только на постоянном токе обратной полярности: держак на плюс, масса на минус. Рутиловые зарубежные электроды с индексом -16 и -17 в маркировке горят и на переменном токе, и на постоянном с плюсом на электроде. Подробнее о подключении — в статье «прямая и обратная полярность при сварке».
Ток ниже, чем для чёрной стали. Стержень нержавеющего электрода сопротивляется току в несколько раз сильнее, чем стержень из низкоуглеродистой проволоки, и на большом токе раскаляется по всей длине. Ориентир по паспорту рутилового E308L-16, сварка в нижнем положении:
| Диаметр электрода, мм | Толщина металла, мм | Ток в нижнем положении, А | На вертикали и потолке, А |
|---|---|---|---|
| 2,0 | 1,5–2,5 | 50–75 | 45–65 |
| 2,5–2,6 | 2–4 | 75–95 | 70–90 |
| 3,0–3,2 | 3–6 | 85–120 | 80–115 |
| 4,0 | от 5 | 110–160 | 90–140 |
Электроды с основным покрытием обычно работают в нижней половине этих диапазонов. Точные цифры напечатаны на пачке — начинайте с нижнего значения и прибавляйте по 5 А, пока дуга не станет устойчивой, а валик — ровным, без наплывов по краям.
Подготовка
1. Прокалка. Электроды с основным покрытием набирают влагу из воздуха, а влага даёт поры в шве. Режим прокалки напечатан на пачке; как прокаливать без печи — в статье «как прокалить электроды».
2. Чистота. Кромки обезжирьте растворителем и зачистите щёткой из нержавеющей проволоки или отдельным лепестковым кругом, которым чёрный металл не трогали. Стальная щётка и круг после чёрного металла вдавливают в поверхность частицы железа — через неделю на них появятся рыжие точки.
3. Кромки. Лист до 3–4 мм варят встык без разделки с зазором около 1 мм. Толще — со скосом кромок, чтобы проварить корень, не перегревая металл.
4. Прихватки. Ставьте их чаще, чем на чёрной стали, через 50–100 мм на тонком листе: нержавейка расширяется от нагрева примерно в полтора раза сильнее и сильнее ведёт.
Техника шва
Короткая дуга. Держите её не длиннее диаметра электрода, для 3 мм — 2–3 мм. Длинная дуга выжигает хром, шов получается пористым и хуже держит коррозию.
Угол и колебания. Электрод наклоняйте на 10–20° от вертикали в сторону движения. Ведите ровным валиком без широких колебаний: ширина валика — не больше двух-трёх диаметров электрода. Широкая «ёлочка» перегревает металл.
Тепло. Варите короткими участками, давайте шву остыть. Между проходами многослойного шва металл должен остыть примерно до 150 °C. Проверяют термокарандашом или пирометром; без них делайте паузу не короче, чем варили участок, и не начинайте новый проход по горячему, ещё потемневшему металлу. Длинный шов на тонком листе ведите вразброс, по участкам с разных концов.
Огарок. Не дожигайте электрод до держака: оставляйте 40–50 мм. Последняя треть перегретого электрода начинает гореть нестабильно, покрытие трескается и отваливается кусками.
Кратер. В конце шва не обрывайте дугу резко: вернитесь на 5–10 мм назад по валику и заполните кратер. В незаполненном кратере нержавейки часто образуется трещина.
Что делать после сварки
Шлак у электродов для нержавейки отходит хуже, чем у обычных, — сбивайте его молотком и дочищайте щёткой из нержавейки. Цвета побежалости вокруг шва — от соломенного до синего — это окисленный слой, из которого ушёл хром. На нём начинается коррозия, поэтому изделие для воды, улицы или пищи обязательно обрабатывают: травильной пастой для нержавейки или механически, абразивом без следов чёрного металла. Пасту наносят в перчатках и очках, после выдержки по инструкции тщательно смывают водой.
Лёгкий соломенный оттенок на декоративной детали внутри помещения допустим. Синий и серо-чёрный — уже перегрев: такие места зачищают до чистого металла.
Частые вопросы
Каким электродом варить нержавейку?
Для AISI 304 — ОЗЛ-8 или E308L, для 12Х18Н10Т — ЦЛ-11, для AISI 316 — ЭА-400/10У или E316L, нержавейку к чёрной стали — ОЗЛ-6 или E309L.
Можно ли варить нержавейку обычным электродом?
Нет: шов получится из обычной стали и заржавеет.
Какую полярность ставить?
Постоянный ток обратной полярности: держак на плюс. Рутиловые E308L-16 и -17 работают и на переменном токе.
Почему электрод для нержавейки краснеет?
Ток завышен: стержень из нержавейки греется сильнее обычного. Убавьте ток и не дожигайте электрод до конца.