Сварка полуавтоматом без газа для начинающих: настройка и шов
Без баллона полуавтомат варит только самозащитной порошковой проволокой — трубкой с флюсом внутри. Перед работой поменяйте полярность: минус на горелку, плюс на массу. Поставьте ролик с насечкой под диаметр проволоки и ослабьте прижим. Для начала берите проволоку 0,8 мм и сталь 2–4 мм. Вылет проволоки из наконечника держите около 10–16 мм, горелку наклоняйте назад, к готовому шву, на 20–30° и тяните её за собой. Шов покрыт шлаком: перед следующим проходом его отбивают до чистого металла.
Какой газ и какая проволока нужны под разные металлы, разобрано в статье «какой газ нужен для сварки полуавтоматом». Здесь — только режим без газа: как подготовить аппарат, выставить режим и вести шов порошковой проволокой, если вы делаете это впервые.
Какая проволока и почему без газа работает
Порошковая проволока — свёрнутая стальная лента, внутри которой флюс. В дуге флюс сгорает, выделяет защитные газы и покрывает шов слоем шлака. Защиту, которую в обычном режиме даёт баллон, здесь даёт сама проволока. Поэтому без газа варят только самозащитной проволокой: обычная сплошная проволока без газа даёт шов, пористый насквозь.
| Обозначение | Что это | Для чего |
|---|---|---|
| E71T-GS | Самозащитная, по AWS A5.20 | Однопроходные швы на тонком и среднем металле — типичная «бытовая» катушка |
| E71T-11 | Самозащитная, по AWS A5.20 | Допускает многопроходные швы, предел толщины указан в паспорте |
| E71T-1, E71T-1C | Порошковая под газ | Без газа не годится, хотя выглядит так же |
На катушке ищите слова «самозащитная», self-shielded или gasless. По ГОСТ 26271-84 в условном обозначении проволоки стоят буквы ПС — самозащитная или ПГ — газозащитная. Для бытовой работы без газа нужна ПС. Предельную толщину металла производитель пишет в паспорте: у ходовых самозащитных проволок 0,8–0,9 мм это обычно 5–8 мм.
Порошковая проволока гигроскопична: флюс тянет влагу, и сырая проволока даёт поры. Катушку храните в пакете в сухом месте и не оставляйте в аппарате в холодном гараже на месяцы.
Подготовка аппарата: четыре переделки
1. Полярность. Под крышкой отсека катушки или на передней панели у аппаратов с режимом без газа есть перемычка или два гнезда. Кабель горелки переставьте на минус, кабель массы — на плюс. Это прямая полярность, на ней работает большинство самозащитных проволок; точную полярность всегда печатают на катушке. Почему в газе всё наоборот, разобрано в статье «прямая и обратная полярность при сварке». Если у аппарата полярность не переключается, порошковой проволокой на нём не поработать.
2. Ролик. Для порошковой проволоки нужен ролик с насечкой на канавке. Гладкая V-образная канавка для сплошной проволоки её проскальзывает, а если зажать сильнее — сминает трубку, и флюс сыплется в канал.
3. Прижим. Ослабьте прижимной ролик и затягивайте понемногу, пока проволока не перестанет проскальзывать. Проверка: упрёте проволоку на выходе из горелки в деревянный брусок — ролики должны проскальзывать, а не гнуть и плющить проволоку.
4. Наконечник и сопло. Наконечник — строго под диаметр проволоки. Газовое сопло без газа не нужно: брызги быстро забивают его, и оно замыкает на наконечник. Многие ставят вместо него короткую защитную насадку из комплекта аппарата или работают без сопла, если аппарат это допускает.
Режим: напряжение и подача
У полуавтомата две главные ручки. Напряжение задаёт длину дуги и ширину шва. Скорость подачи проволоки задаёт ток — чем быстрее подача, тем больше ток и глубже провар. На синергетических аппаратах вторая ручка подстраивается сама.
| Толщина стали, мм | Проволока, мм | Ориентир по току, А | С чего начать |
|---|---|---|---|
| 1–1,5 | 0,8 | 40–75 | Низ шкалы напряжения, короткие швы с остановками |
| 2–3 | 0,8–0,9 | 75–110 | Середина шкалы, сплошной шов |
| 4–6 | 0,9 | 100–140 | Выше середины, разделка кромок от 5 мм, при необходимости в два прохода |
Как читать. Цифры — ориентир для первой пробы, собранный по паспортам самозащитных проволок 0,8 и 0,9 мм: у них рабочий диапазон около 30–140 А при 13–17 В. Точный диапазон по току и напряжению напечатан на катушке и в паспорте проволоки. Шкалы бытовых аппаратов не стандартизованы: «4 из 10» у разных моделей — разные вольты. Поэтому режим всегда подбирают на обрезке того же металла.
Как подобрать на обрезке. Выставьте середину рекомендованного диапазона и проведите валик длиной 5–7 см. Дальше смотрите на шов и слушайте:
Мало напряжения — проволока упирается в металл и толкает горелку, дуга прерывистая, валик узкий и высокий. Добавьте напряжение.
Много напряжения — дуга длинная, шипит и «плавает», брызги крупные, валик плоский и широкий с подрезами по краям. Убавьте напряжение.
Норма — ровный частый треск, проволока плавится сразу у металла, валик ровный и сливается с металлом по краям без канавок.
Как вести шов
Вылет. Расстояние от наконечника до металла у порошковой проволоки больше, чем у сплошной в газе: для проволоки 0,8–0,9 мм производители дают 10–16 мм, и его держат постоянным, с отклонением не больше 3 мм. Слишком короткий вылет — флюс не успевает прогреться и сработать, появляются поры, а наконечник забрызгивается. Слишком длинный — дуга нестабильна, много брызг, провар падает.
Угол — «тянуть». Наклоните горелку назад, к уже сваренному участку, на 20–30° — как электрод при ручной дуговой сварке — и ведите её от себя к себе, как бы оттягивая ванну. Правило сварщиков: где есть шлак — горелку тянут. Если толкать горелку вперёд, шлак забегает перед ванной, попадает под металл и остаётся в шве включениями.
Скорость. Ванна должна идти сразу за дугой и не отставать. Быстро — шов узкий, выпуклый, без провара. Медленно — валик толстый, на тонком металле прожог.
Прихватки. Детали сначала прихватывают короткими точками через 50–100 мм, проверяют угол и только потом варят. Каждую прихватку очищают от шлака.
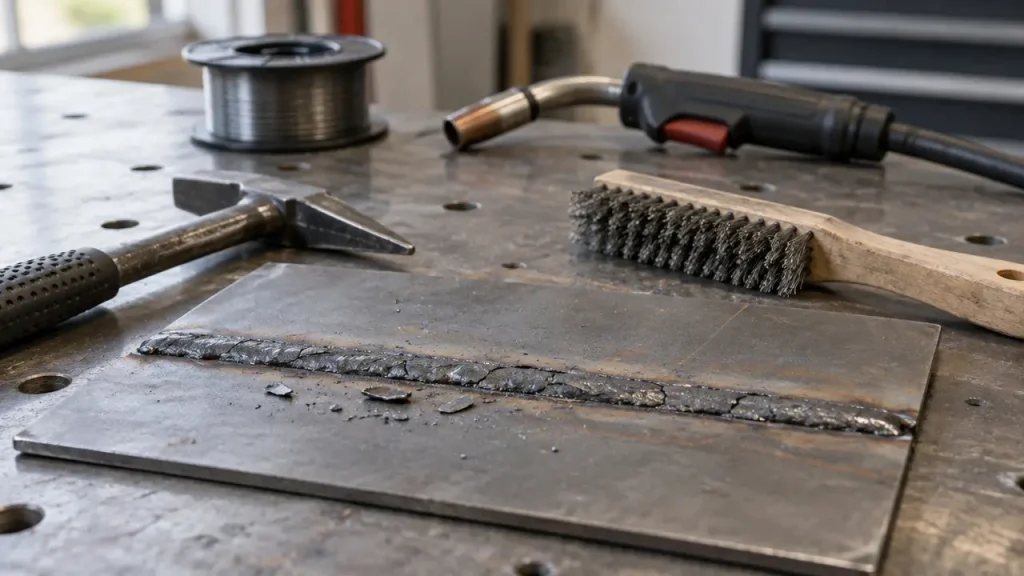
Шлак. После каждого валика отбейте шлак молотком и пройдите металлической щёткой. На неочищенный шлак второй валик ляжет с включениями.
Подробнее о подготовке кромок, массе и технике ведения шва полуавтоматом в целом — в статье «как варить полуавтоматом».
Дефекты и причины
| Что видите | Причина | Что поменять |
|---|---|---|
| Много крупных брызг, дуга трещит неровно | Не та полярность или много напряжения | Минус на горелку, убавить напряжение |
| Поры на поверхности шва | Вылет не по паспорту, сырая проволока, грязь и ржавчина на металле | Держать вылет 10–16 мм, зачистить металл, сменить катушку |
| Шлак внутри шва | Горелку толкали вперёд, не отбили шлак между проходами | Тянуть горелку, чистить каждый валик |
| Проволока упирается и отталкивает горелку | Мало напряжения или слишком быстрая подача | Добавить напряжение или убавить подачу |
| Проволока сваривается с наконечником | Короткий вылет, наконечник не того диаметра | Отрезать проволоку, сменить наконечник, держать вылет |
| Подача рывками, проволока путается у роликов | Гладкий ролик или пережатый прижим | Ролик с насечкой, ослабить прижим |
Частые вопросы
Можно ли варить полуавтоматом без газа?
Можно, только самозащитной порошковой проволокой и обычно на прямой полярности: минус на горелке.
Какую проволоку брать новичку без газа?
Самозащитную E71T-GS или E71T-11 диаметром 0,8 мм.
Какая полярность без газа?
Прямая: горелка на минус, масса на плюс. Точнее — на катушке проволоки.
Почему шов в порах?
Длинный вылет, сырая проволока или грязный металл.
Тянуть или толкать горелку?
Порошковой проволокой — тянуть, наклонив горелку к готовому шву.
Нужно ли отбивать шлак?
Да, после каждого валика и прихватки.