Как варить алюминий полуавтоматом: проволока, газ и подача
Нужны алюминиевая проволока (ER4043 с кремнием или ER5356 с магнием), чистый аргон без углекислоты и обратная полярность — горелка на плюс. Подачу перестраивают: тефлоновый канал вместо стального, ролики с U-образной канавкой, слабый прижим, наконечник для алюминия, рукав горелки покороче или горелка с катушкой на ручке. Металл перед сваркой обезжиривают и зачищают щёткой из нержавейки. Варят «углом вперёд», толкая горелку, быстрее, чем сталь. Реально без импульса — от 2–3 мм толщины.
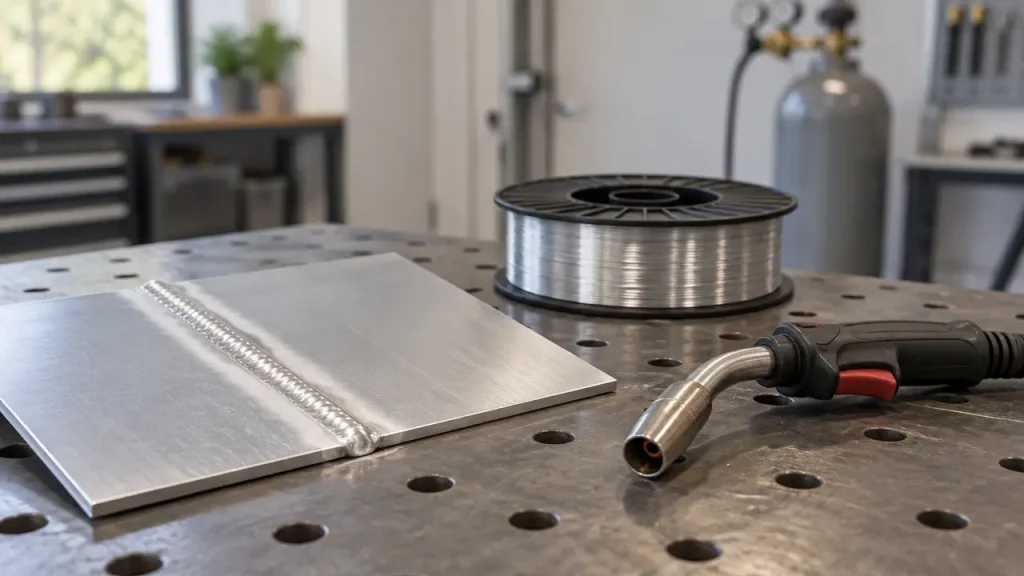
Алюминий отличается от стали тремя вещами, и каждая меняет настройку. Его покрывает плёнка оксида, которая плавится при температуре втрое выше самого металла. Он в несколько раз лучше проводит тепло, поэтому шов то не проплавляется, то лист вдруг проваливается. А алюминиевая проволока мягкая — стальной механизм подачи мнёт её и заворачивает в клубок.
Проволока: 4043 или 5356
| Что важно | ER4043 (AlSi5, Св-АК5) | ER5356 (AlMg5, Св-АМг5) |
|---|---|---|
| Подача по рукаву | Мягкая, капризнее | Примерно вдвое жёстче, подаётся легче |
| Склонность шва к трещинам | Меньше, ванна жидкая и хорошо смачивает | Больше на сплавах с кремнием |
| Прочность шва на срез | Ниже | Заметно выше |
| Деталь работает горячей, выше 65 °C | Подходит | Не берут |
| Деталь потом анодируют | Шов темнеет до серого | Цвет близок к основному металлу |
| Что варят | Сплавы серии 6000 (профиль, листы АД31, АД33), литьё, общее назначение | Сплавы с магнием АМг (лодки, кузова, ёмкости), серии 6000 |
Если не знаете, что за сплав, и деталь не силовая — берите 4043: она прощает больше. Для сплавов с магнием больше 2,5 % (АМг3, АМг5, АМг6) — только 5356, кремниевая проволока на них даёт хрупкий шов. Состав проволоки по нашему стандарту — ГОСТ 7871, по американскому — AWS A5.10.
Подготовка полуавтомата
1. Канал в рукаве. Стальной спиральный канал меняют на тефлоновый или графитовый под диаметр проволоки. В стальном мягкая проволока трётся, царапается, стружка забивает наконечник.
2. Ролики. Ставят с U-образной канавкой. В V-образной алюминиевая проволока сплющивается, а рифлёные ролики для порошковой проволоки её режут.
3. Прижим. Ослабьте до минимума, при котором проволока не проскальзывает. Проверка: зажмите проволоку на выходе из горелки пальцами в перчатке — ролики должны проскальзывать по ней, а не сминать и не гнать клубок.
4. Наконечник. Нужен наконечник для алюминия — с отверстием чуть больше, чем у стального того же номинала (на корпусе у таких обычно буква «AL»). Алюминий при нагреве расширяется сильнее, и в штатном отверстии проволоку клинит и приваривает к наконечнику.
5. Длина рукава. Мягкую проволоку трудно толкать на 3–4 метра. Рукав держите прямым, без петель, а лучше — коротким. Надёжнее всего работает горелка с маленькой катушкой прямо на ручке или система «тяни-толкай», где второй мотор стоит в горелке; при нормальном толкающем механизме удобнее 5356, она жёстче.
6. Газ и полярность. Чистый аргон. Смесь с углекислотой, которой варят сталь, для алюминия не годится: шов выйдет чёрным и пористым. Расход — больше, чем для стали, около 12–19 л/мин в зависимости от толщины. Полярность обратная: горелка на плюс, масса на минус — так дуга разрушает оксидную плёнку. О полярности подробно — в статье «прямая и обратная полярность при сварке».
Подготовка металла
Сначала обезжирить растворителем, потом зачистить кромки щёткой из нержавеющей проволоки, которой не трогали сталь. Именно в таком порядке: если сначала тереть щёткой, масло вотрётся в металл. Ветошью из мастерской кромки не протирайте — на ней масло. Зачищайте непосредственно перед сваркой, не за день: оксидная плёнка нарастает заново, а она впитывает влагу и даёт поры.
Холодную проволоку и детали, занесённые с мороза, перед сваркой выдержите в тёплом помещении, иначе на них конденсат — те же поры.
Толстый металл, от 8–10 мм, удобно подогреть до 100–120 °C, чтобы шов проварился с самого начала. Сильнее не грейте: термоупрочнённые сплавы теряют прочность.
Режимы по толщине
Ориентир по таблице для проволоки 4043 на сплаве 6061 (аналог нашего АД33), стыковой шов в нижнем положении, аргон:
| Толщина, мм | Проволока, мм | Ток, А | Напряжение, В | Аргон, л/мин |
|---|---|---|---|---|
| 1,6 | 0,8 | 70–110 | 15–20 | 12 |
| 3 | 0,8–1,2 | 120–150 | 20–24 | 14 |
| 5 | 0,8–1,2 | 130–210 | 22–26 | 14–17 |
| 6 | 1,2–1,6 | 170–225 | 24–28 | 19 |
Это режимы струйного переноса, для которого нужен аппарат с запасом по току. Бытовой полуавтомат на 160–200 А без импульсного режима уверенно справляется с металлом от 2–3 мм. Тоньше — только с импульсом: в нём ток прыгает между пиком и паузой десятки и сотни раз в секунду, и металл не успевает перегреться. Короткими замыканиями, как тонкую сталь, алюминий не варят: ванна застывает раньше, чем проплавит кромку, получается непровар и поры.
Техника
Углом вперёд. Наклоните горелку на 10–15° и толкайте её от готового шва. На себя, «углом назад», алюминий не варят: газ остаётся позади ванны, шов получается пористым и закопчённым.
Скорость. Ведите быстрее, чем по стали, ровным валиком без колебаний и возвратов. Дуга держится на переднем краю ванны.
Нарастающий перегрев. К концу длинного шва металл разогревается, и ванна расползается. Прибавляйте скорость по ходу или убавляйте ток.
Кратер. В конце не обрывайте дугу на месте: вернитесь чуть назад или сделайте паузу, чтобы заполнить кратер. В незаполненном кратере алюминия почти всегда появляется трещина.
Частые вопросы
Какой газ нужен для сварки алюминия полуавтоматом?
Чистый аргон. Смесь с углекислотой даёт чёрный пористый шов.
Какую проволоку брать для алюминия?
ER4043 для профиля, литья и общего назначения, ER5356 — для сплавов АМг и деталей под анодирование.
Почему алюминиевая проволока застревает в рукаве?
Стальной канал, V-ролики, сильный прижим или длинный рукав. Нужны тефлоновый канал, U-ролики, слабый прижим и наконечник для алюминия.
Какая полярность при сварке алюминия полуавтоматом?
Обратная: горелка на плюс, масса на минус.