Какие электроды выбрать для сварки инвертором новичку
Для первых швов берите рутиловые электроды типа Э46 диаметром 3 мм — марки АНО-21 или МР-3. Это не названия фирм: такие марки выпускают многие заводы, а тип Э46 задаёт ГОСТ 9467 и вид покрытия — ГОСТ 9466. Тройка варит металл 3–5 мм, ток по паспортам — 70–130 А у АНО-21 и 80–140 А у МР-3, начинайте с 90–100 А. Для тонкого металла 1,5–3 мм возьмите пачку диаметром 2–2,5 мм на 50–80 А. УОНИ-13/55 отложите: им нужна прокалка 350–400 °C, обратная полярность и очень короткая дуга, новичок с ними получает поры и залипания.
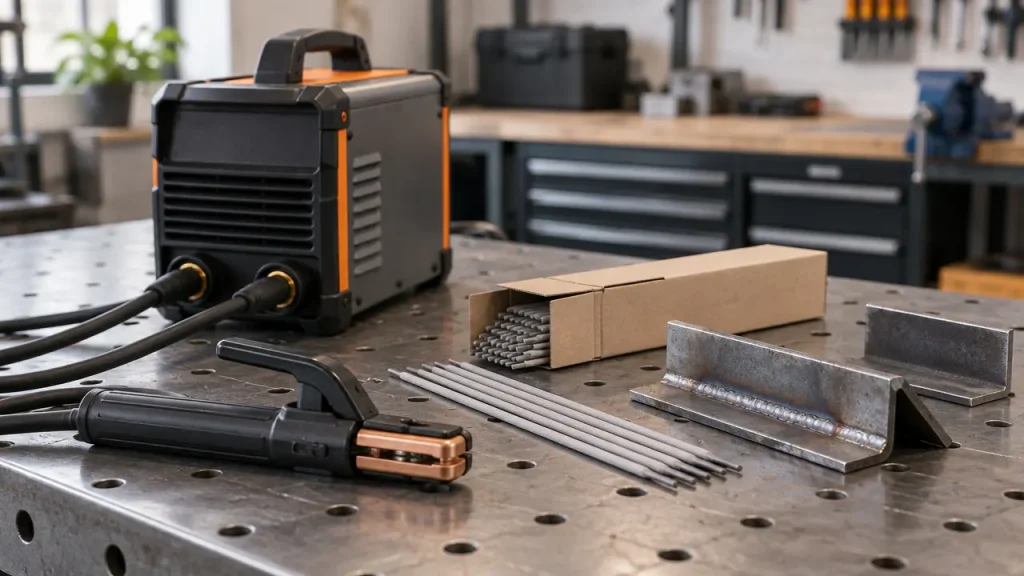
В магазине электродов десятки, а новичку нужен один ответ: что взять, чтобы дуга зажигалась, держалась и шов получался без дыр. Выбор сводится к трём вещам — марке (по сути, к типу покрытия), диаметру и току. Ниже — как их подобрать к своему металлу и своему аппарату и как понять по шву, что ток выставлен верно.
Марка: почему рутил, а не «основные»
Электрод — это стальной стержень в покрытии. От покрытия зависит почти всё, что чувствует сварщик: как легко зажигается дуга, как она тянется, отлетает ли шлак, боится ли электрод сырости. Для обычной углеродистой стали — уголка, профильной трубы, листа — в продаже три ходовые марки.
| Марка | Тип, покрытие | Ток Ø 3 мм | Прокалка | Кому |
|---|---|---|---|---|
| АНО-21 | Э46, рутиловое | 70–130 А | 140–160 °C, 1 ч | Новичку, тонкий металл 1–5 мм |
| МР-3 | Э46, рутиловое | 80–140 А | 160–180 °C, 1 ч | Новичку, металл потолще, каркасы |
| УОНИ-13/55 | Э50А, основное | 70–110 А | 350–400 °C, 1–2 ч | Ответственные швы, когда рука уже поставлена |
Цифры взяты из паспортов одного завода. У другого производителя той же марки диапазон тока может сдвигаться на 10–20 А, поэтому окончательный ориентир — этикетка на вашей пачке.
Э46 и Э50А — тип электрода по ГОСТ 9467: число показывает прочность металла шва, буква «А» — повышенную пластичность. Для калитки, навеса, рамы прицепа хватает Э46. Э50А берут там, где шов работает на удар и мороз, — и именно эти электроды сложнее в работе.
Рутиловые (АНО-21, МР-3) легко зажигаются и повторно, когда на кончике уже есть шлак, дуга у них мягкая, шлак отходит сам или после пары ударов молотком. Варят и на переменном, и на постоянном токе, к сырости терпимы. АНО-21 даёт неглубокое проплавление — это плюс на тонком металле, где новичок чаще всего прожигает. Он же позволяет вести вертикальный шов сверху вниз.
Основные (УОНИ-13/55) по паспорту работают только на постоянном токе обратной полярности и только короткой дугой по зачищенным кромкам. Перед работой их прокаливают при 350–400 °C, а бытовая духовка до такой температуры не греет. Удлинили дугу или взяли из отсыревшей пачки — шов в порах. Шов у них прочный и вязкий, но учиться на них — значит бороться с электродом, а не учиться варить.
Диаметр: по толщине металла
Диаметр выбирают по самой тонкой из свариваемых деталей. Толстый электрод на тонком листе прожигает дыру раньше, чем вы успеете провести шов; тонкий на толстом металле не прогревает кромки, и шов просто лежит сверху.
| Толщина металла | Диаметр | Ток АНО-21 / МР-3 |
|---|---|---|
| 1–2 мм (тонкая труба, лист) | 2 мм | 40–60 / 40–70 А |
| 2–3 мм | 2,5 мм | 50–80 А |
| 3–5 мм (уголок, швеллер малых номеров) | 3 мм | 70–130 / 80–140 А |
| 5 мм и толще | 4 мм | 110–180 / 140–200 А |
Соответствие толщины и диаметра — общая практика, токи — паспортные. Если варите одним диаметром всё подряд, берите тройку: это самый ходовой электрод, и бытовой инвертор работает с ним в середине своей шкалы.
Четвёрку посмотрите отдельно с аппаратом. Инвертор на 160 А формально её тянет, но на верхней части шкалы он быстро перегревается и уходит в защиту. Для четвёрки нужен аппарат на 200 А и выше, а новичку на толстом металле проще проварить в два прохода тройкой.
Ток: с чего начать и как поправить
Начинайте с середины паспортного диапазона: для тройки — 90–100 А, для двойки с половиной — 65–70 А. Дальше ток подбирают по тому, как ведёт себя дуга и как выглядит шов. Приблизительное правило «30–35 ампер на миллиметр диаметра» даёт ту же середину.
| Что видно | Ток | Что сделать |
|---|---|---|
| Электрод прилипает, дуга рвётся, валик высокий и узкий, края не сплавлены | Мал | Прибавить 10 А |
| Сильные брызги, электрод краснеет к середине, на краях шва канавки-подрезы, металл прожигается | Велик | Убавить 10 А |
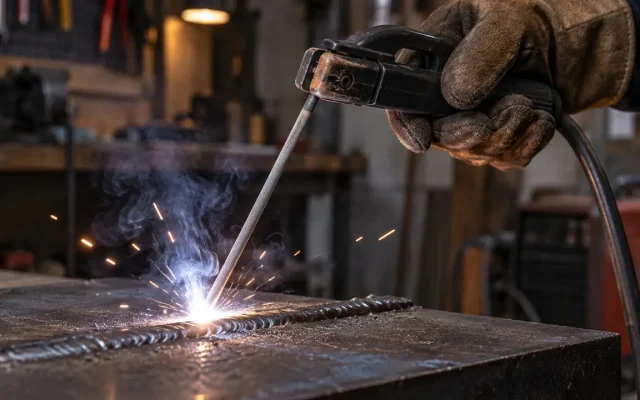
| Ровный треск, валик плоский, края плавно переходят в металл, шлак отходит легко | В норме | Запомнить настройку |
На вертикальном и потолочном шве ток убавляют примерно на 10–15 % от того, что подобрали для нижнего положения: иначе ванна стекает. Включённую функцию «антизалипание» на инверторе не выключайте, а «форсаж дуги» на тонком металле лучше убрать на минимум.
Полярность на инверторе
Инвертор выдаёт постоянный ток, и у него два гнезда, «плюс» и «минус». Держак в «плюс», массу в «минус» — это обратная полярность. Её требует паспорт УОНИ-13/55 и МР-3 на постоянном токе, она же лучше для тонкого металла: основное тепло уходит в электрод, деталь греется меньше и прожигается реже. Для АНО-21 на инверторе полярность не принципиальна; если прожигаете — поставьте обратную.
Прямая полярность (держак в «минус») даёт более глубокое проплавление толстого металла. Новичку на ней проще прожечь тонкую трубу, поэтому начните с обратной.
Сырость и прокалка
Отсыревший электрод выдаёт себя сразу: дуга шипит и плюётся, покрытие осыпается, шов в порах. Рутиловые электроды из пачки, пролежавшей в сыром гараже, просушивают по паспорту — 140–180 °C в течение часа; бытовой духовки для этого хватает, только электроды кладут на противень, а не в пластиковой пачке.
С основными так не получится: 350–400 °C — это печь для прокалки или сушильный пенал. Поэтому УОНИ имеет смысл покупать, когда есть чем их прокалить, а пачку вскрывать под конкретную работу.
Хранят электроды в закрытой пачке или пакете, в сухом и не холодном месте. Коробка в углу неотапливаемого гаража к весне превращает рутил в электроды с порами.
Как выбрать пачку в магазине
- Марка и тип на этикетке: АНО-21 или МР-3, тип Э46. Вместо марки только надпись вроде «универсальные» и класс по иностранному стандарту — смотрите, есть ли там диапазон тока и режим сушки.
- Диаметр под ваш металл и запас на пробные валики: на первые уроки уходит больше, чем кажется.
- Целая упаковка. Пакет внутри коробки не порван, электроды не ржавые на торцах, покрытие без трещин и отколов у кончика.
- Небольшая пачка для начала. Пачка на 1 кг тройки — это около 40 электродов; её хватает, чтобы подобрать ток и понять, нравится ли марка, прежде чем брать 5 кг.
Частые вопросы
Какие электроды взять новичку для инвертора?
Рутиловые типа Э46: АНО-21 или МР-3, диаметр 3 мм.
Какой ток ставить на электрод 3 мм?
Начать с 90–100 А, дальше поправлять по шву в пределах паспорта.
Можно ли новичку варить УОНИ-13/55?
Можно, но им нужны прокалка 350–400 °C, обратная полярность и короткая дуга. Начинать лучше с рутила.
Какой диаметр для металла 2 мм?
2–2,5 мм на 50–80 А, полярность обратная.
Нужно ли прокаливать рутиловые электроды?
Если пачка отсырела — да, по паспорту 140–180 °C около часа.