Как настроить краскопульт: давление, факел и подача краски
Настраивают в таком порядке: разбавить краску до вязкости из техлиста, поставить дюзу под материал, открыть ширину факела и подачу краски полностью, выставить давление на входе пистолета при нажатом курке, сделать пробный отпечаток на бумаге и только потом подкручивать. Для HVLP на входе обычно 2,0 бар, для LVLP — 1,2–1,8 бар, для классического HP — 2,5–3,5 бар. Давление смотрят по манометру у ручки пистолета, а не на компрессоре: в шланге теряется до 1 бар.
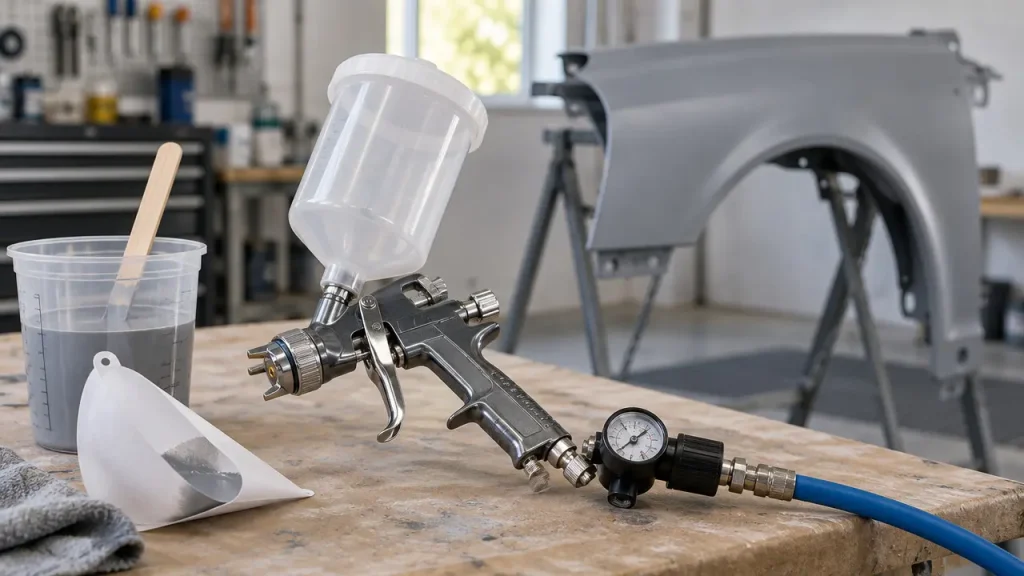
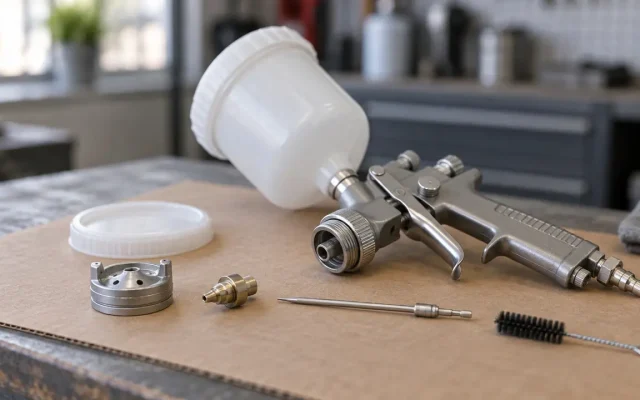
У пневматического краскопульта три регулятора, и каждый отвечает за своё. Если крутить их одновременно и наугад, можно полдня гонять пистолет и так и не понять, что именно не так. Поэтому сначала всё выставляют в исходное положение, а потом меняют по одному.
Что за что отвечает
| Регулятор | Где | Что меняет |
|---|---|---|
| Давление воздуха | Винт у основания ручки, рядом манометр | Насколько мелко дробится краска |
| Подача материала | Верхний винт сзади, ограничивает ход иглы | Сколько краски выходит при полном нажатии курка |
| Форма факела | Боковой или второй верхний винт | Ширину пятна: от круглого до вытянутого овала |
Если у пистолета нет своего манометра, поставьте отдельный на вход, между пистолетом и шлангом. Без него настройка превращается в угадывание.
Давление по типу пистолета
Тип пистолета выбит на корпусе или указан в паспорте. Цифры ниже — давление на входе при нажатом курке, их же производители дают в инструкциях.
| Тип | Давление на входе | Расход воздуха | Расстояние до поверхности |
|---|---|---|---|
| HVLP | около 2,0 бар (на выходе до 0,7 бар) | Высокий, 250–400 л/мин | 10–15 см |
| LVLP | 1,2–1,8 бар | Низкий, 120–200 л/мин | 15–20 см |
| HP (классический) | 2,5–3,5 бар | Средний, 150–250 л/мин | 18–25 см |
Расход в паспорте пистолета — это реальный расход сжатого воздуха. У поршневого компрессора в паспорте стоит производительность по всасыванию, а на выходе остаётся 60–70 % от неё. Пистолету на 250 л/мин нужен компрессор с производительностью по входу от 350–400 л/мин, иначе давление будет проседать посреди прохода.
Краска, вязкость и дюза
Вязкость меряют воронкой ВЗ-4 по ГОСТ 9070: время, за которое 100 мл краски вытекают через отверстие 4 мм. Точное число стоит в техлисте краски, производитель указывает его в секундах. Без воронки разбавляют строго по пропорции из техлиста.
| Материал | Дюза HVLP | Вязкость, ориентир |
|---|---|---|
| Базовая эмаль, металлик | 1,2–1,3 мм | 15–18 с |
| Лак, акриловая эмаль | 1,3–1,4 мм | 16–22 с |
| Грунт-наполнитель | 1,6–1,8 мм | 20–30 с |
| Масляная краска, морилка, антисептик | 1,5–2,0 мм | по техлисту |
Краску процеживают через сито или фильтр-воронку. Комок в дюзе даёт «плевки» и косой факел, и никакая настройка винтами этого не исправит.
Настройка по шагам
1. Залейте краску на треть бачка, закройте крышку. Подключите шланг, воздух должен идти через влагомаслоотделитель.
2. Винт формы факела откройте полностью — получится самый широкий овал.
3. Винт подачи краски закрутите до упора, затем откройте на 2–3 оборота. На многих пистолетах это и есть полностью открытое положение.
4. Нажмите курок до конца и выставьте давление по манометру на пистолете. Без нажатия манометр показывает статическое давление, оно выше рабочего.
5. Сделайте короткий отпечаток на листе бумаги или картона с расстояния из таблицы, держа пистолет перпендикулярно.
6. Поверните пистолет на 90° — рожками вниз — и сделайте отпечаток, пока краска не начнёт стекать. Полоски потёков должны быть одинаковой длины по всей ширине.
Как читать форму пятна
| Пятно | Причина | Что сделать |
|---|---|---|
| «Гантель» — тонко в середине, толсто по краям | Слишком много воздуха на факел или мало краски | Прибавить подачу или уменьшить ширину факела |
| Толстая середина, края бледные | Мало давления или густая краска | Прибавить давление на 0,2–0,3 бар, проверить вязкость |
| Пятно смещено в сторону | Засор в рожке воздушной головки | Прочистить отверстия мягкой щёткой, не иглой |
| Факел пульсирует | Мало краски в бачке, подсос воздуха через уплотнение дюзы | Долить, проверить затяжку дюзы |
Воздух от компрессора до пистолета
Половина проблем с краскопультом начинается до пистолета. Воздух из ресивера влажный и несёт капли масла: на покрытии они дают кратеры и «рыбий глаз». Между компрессором и шлангом ставят влагомаслоотделитель, а для лака и базы — ещё и фильтр тонкой очистки прямо у пистолета. Конденсат из ресивера сливают перед каждой покраской.
| Узел | Что поставить | Почему |
|---|---|---|
| Шланг | Внутренний диаметр 8–10 мм, длина до 10 м | На тонком и длинном шланге HVLP теряет до 1 бар и расхода |
| Быстросъёмы | Высокопроточные, по одному на каждом конце | Каждый узкий быстросъём «съедает» часть расхода |
| Влагомаслоотделитель | На выходе компрессора, ещё один у пистолета для лаков | Вода и масло в краске — кратеры и непрокрас |
| Регулятор на ресивере | На 1–1,5 бар выше рабочего давления пистолета | Запас на потери в шланге |
Дефекты покрытия и что подкрутить
Шагрень — поверхность как апельсиновая корка: мало давления, густая краска или пистолет далеко. Прибавьте 0,2 бар или разбавьте на 5 %.
Потёки — слишком много материала на месте: убавьте подачу на пол-оборота, двигайтесь быстрее или держите пистолет чуть дальше.
Сухое напыление, шершавость — много давления, мало материала или пистолет слишком далеко: краска подсыхает в воздухе.
Полосы — перекрытие проходов меньше половины или пистолет наклоняется в конце прохода.
По ходу работы
Ведите пистолет параллельно поверхности, не дугой от запястья: на концах дуги расстояние растёт, и слой получается тоньше. Каждый проход перекрывает предыдущий на половину — так слой ровный. Курок нажимают до начала детали и отпускают после её края.
Частые вопросы
Какое давление ставить на краскопульте?
HVLP — около 2,0 бар на входе, LVLP — 1,2–1,8 бар, HP — 2,5–3,5 бар. Давление выставляют при нажатом курке по манометру на пистолете.
Почему краскопульт плюётся?
Чаще всего густая или непроцеженная краска, мало краски в бачке или неплотно затянута дюза.
Какую дюзу ставить для лака?
Для HVLP — 1,3–1,4 мм, точнее — по техлисту лака.