Как варить профильную трубу электродом: ток и швы без прожога
Профильную трубу со стенкой 1,5–2 мм варят рутиловым электродом 2,0 мм на токе 45–60 А, со стенкой 2–2,5 мм — электродом 2,5 мм на 60–80 А, на обратной полярности. Сначала прихватки по углам, проверка диагоналей, потом шов короткими участками с переходом на противоположную сторону, чтобы не повело. Дугу держите короткой, на углах трубы ускоряйтесь — там металл прогорает первым. Концы трубы заваривают, иначе внутрь попадёт вода.
Профильная труба для навесов, ворот, теплиц и каркасов обычно тонкостенная: в частном строительстве чаще всего берут стенку 1,5–2 мм. Варится она как тонкий лист, только с двумя осложнениями. Шов идёт по четырём граням с углами, а внутри замкнутая полость, где скапливается конденсат. Перед работой измерьте стенку штангенциркулем на торце трубы: от неё зависит весь режим.
Ток и электрод по толщине стенки
| Стенка трубы | Электрод | Ток, А | Как варить |
|---|---|---|---|
| 1,0–1,5 мм | 1,6–2,0 мм | 30–50 | Только короткими участками и точками |
| 1,5–2,0 мм | 2,0 мм | 45–60 | Участки 15–20 мм, с паузами |
| 2,0–2,5 мм | 2,5 мм | 60–80 | Почти обычный шов, с паузами |
| 2,5–3,0 мм | 2,5–3,0 мм | 70–100 | Сплошной шов |
| 4,0–5,0 мм | 3,0–4,0 мм | 100–160 | Сплошной шов, на толстых — в два прохода |
Это ориентиры по нижнему положению шва. Точный диапазон тока для своего электрода берите с пачки: у разных заводов он разный. Между 3 и 4 мм ориентируйтесь на электрод 3,0 мм и диапазон с его пачки. Начинайте с нижней границы и прибавляйте по 5 А, пока дуга не станет устойчивой. Вертикальный шов варят на 5–10 А меньше, потолочный — ещё меньше и электродом минимального диаметра.
Электрод — рутиловый, тип Э46 по ГОСТ 9467-75: он зажигается на малом токе и держит короткую дугу. Основные электроды на токе 40–60 А прилипают и рвут дугу. Полярность для тонкой стенки — обратная, электрод на плюсе: так меньше тепла уходит в трубу. Почему именно так и где мнения расходятся, разобрано в статье «прямая и обратная полярность при сварке».
Подготовка
Рез. Для угла 90° обе трубы режут под 45°: получается «ус», шов ложится по краю и угол выходит чистым. Проще и прочнее для каркаса — торец одной трубы к боковой грани другой с резом под 90°. Рез делайте ровным: щель на тонкой стенке превращается в дыру.
Зачистка. Кромки и полосу 15–20 мм вокруг — до блеска, вместе с заводской окалиной и краской. На грязном металле дуга малого тока гаснет, а прибавлять ток нельзя.
Зазор. Встык трубы со стенкой до 3 мм варят без разделки кромок, по ГОСТ 5264-80 это допускается. На стенке 1,5–2 мм держите зазор минимальным, почти без щели.
Оцинковка. Цинк с зоны шва снимите болгаркой. Он мешает шву, а его пары ядовиты — варить оцинкованную трубу без зачистки и вытяжки нельзя.
Прихватки и геометрия
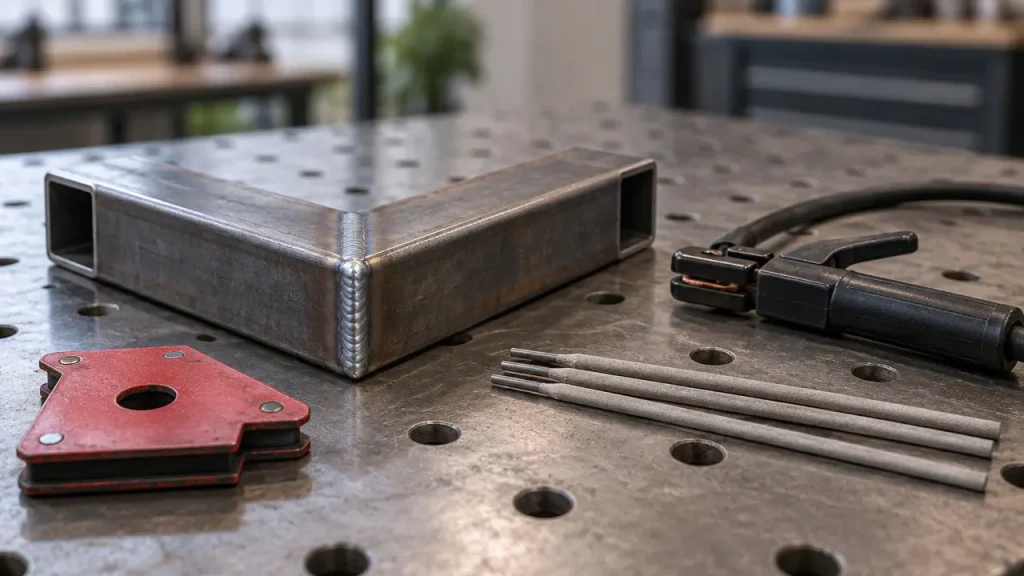
Каркас собирают на ровной поверхности: сварочный стол, плита или хотя бы выставленные по уровню козлы. Углы держат магнитные угольники или струбцины.
1. Поставьте прихватки по углам стыка длиной 15–20 мм — по одной на две противоположные грани трубы.
2. Измерьте диагонали рамы. У прямоугольника они равны; разница больше пары миллиметров — подбейте раму, пока прихватки ещё позволяют.
3. Поставьте прихватки на оставшиеся грани и проверьте диагонали ещё раз.
Только после этого варят шов. Прихватка на одной грани и сразу сплошной шов по кругу — гарантированный перекос: металл тянет туда, где он остывает.
Как вести шов
Порядок граней. Варите противоположные грани по очереди: верхнюю, потом нижнюю, потом боковые. Каждый шов тянет трубу к себе, и симметричный порядок гасит перекос.
Короткими участками. На стенке 1,5–2 мм — участки 15–20 мм с обрывом дуги, следующий — на другом стыке или на другой грани. Пока вы варите в другом месте, первый участок остывает.
Дуга короткая, не длиннее диаметра электрода. Электрод наклонён на 30–45° от вертикали кончиком вперёд по ходу шва. Так дуга бьёт на холодный металл впереди ванны и проплавление получается мельче.
Углы. Скругление на углу профильной трубы — самое опасное место: тепло там уходит в меньший объём металла, и прожог случается именно на переходе с грани на грань. Проходите угол чуть быстрее или обрывайте дугу перед ним и начинайте следующий участок с другой стороны угла.
Вертикальный шов на стенке до 2 мм ведут сверху вниз, быстро: ванна не успевает стечь и прожечь стенку. С 3 мм и толще варят снизу вверх. Подробнее про короткие участки, медную подкладку и заварку прожога — в статье «как варить тонкий металл электродом».
Концы трубы и окраска
Открытые концы стоек и балок закрывают: приваривают пластину или забивают пластиковую заглушку. Иначе в трубу затекает вода, ржавчина начинается изнутри, а в мороз лёд может разорвать тонкую стенку. Стойки, которые уходят в бетон, заваривают снизу обязательно.
Шлак с шва отбивают сразу после остывания, шов зачищают щёткой и грунтуют в тот же день: сварной шов и зона вокруг ржавеют первыми.
Если электрод прилипает при поджиге на малом токе, причину ищите по статье «почему электрод прилипает к металлу».
Частые вопросы
Каким током варить профильную трубу 2 мм?
Электродом 2,0 мм на 45–60 А в нижнем положении, вертикальный шов — на 5–10 А меньше.
Какие электроды подходят для профильной трубы?
Рутиловые типа Э46 диаметром 2,0–2,5 мм для стенки до 3 мм.
Как варить профильную трубу, чтобы не прожечь?
Малый ток, короткая дуга, участки 15–20 мм с паузами и быстрый проход на углах.
Как сварить профильную трубу под 90 градусов?
Рез под 45° или торцом к грани, прихватки по углам, проверка диагоналей, затем шов по противоположным граням.
Нужно ли заваривать концы профильной трубы?
Да: иначе внутрь попадает вода, труба ржавеет изнутри и может лопнуть в мороз.